
电子外壳注塑出现表面麻点?从发泡剂形态匹配入手排查优化
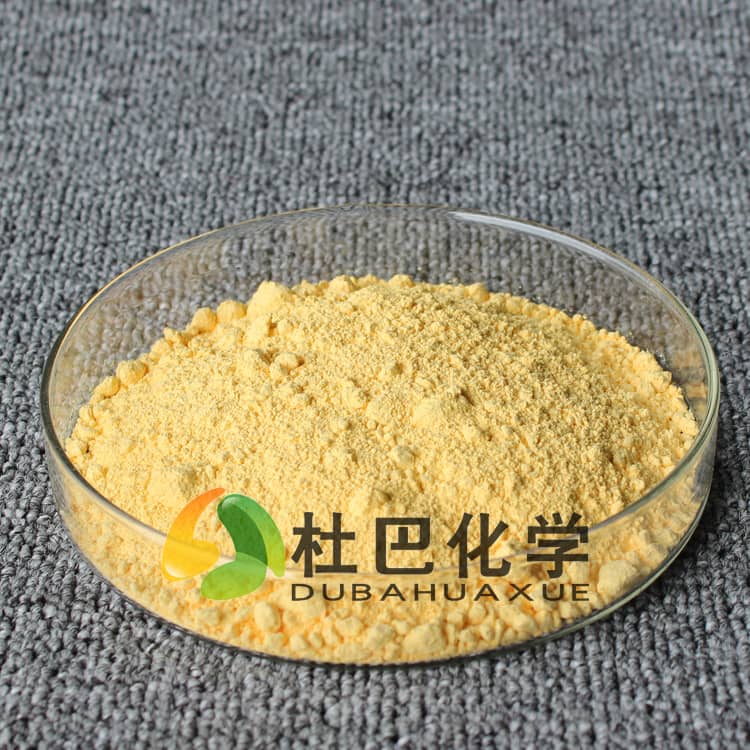
电子外壳注塑无麻点发泡剂选型需重视形态与工艺适配
在高分子改性材料加工领域,消费电子外壳的注塑生产中,表面麻点是影响成品良率的常见异常。这类缺陷不仅破坏外观质感,还会降低后续涂层的附着力,靠抛光、喷涂等后工序很难完全遮盖,往往导致产品返工甚至报废。不少技术人员遇到问题时会优先调整注塑温度、射胶压力等参数,反复调试却收效甚微,往往忽略了发泡剂本身的形态、分散特性与配方相容性才是问题的核心诱因。以下内容围绕发泡剂的分散逻辑、形态差异、工艺匹配要点展开梳理,帮助生产端快速定位问题,降低试错成本。
分散不充分是发泡剂导致注塑麻点的核心原因
电子外壳常用的改性基材多为ABS、PC/ABS共混体系,注塑过程停留时间短、剪切行程有限,如果发泡剂无法在熔体中实现均匀分散,未打散的粉团、分解不完全的残留杂质就会在制品表层形成凸起或凹坑,也就是肉眼可见的麻点。这类麻点缺陷靠后续工序很难完全遮盖,一旦出现往往需要整批返工,给生产端带来不小的原料与工时损耗。很多生产端遇到这类问题时,会反复调整螺杆转速、模温、保压参数,却没有意识到,不同形态的发泡剂对分散条件的要求存在本质差异。电子外壳注塑无麻点发泡剂的核心要求,首先是能在有限的螺杆剪切行程内完成均匀分散,同时分解温度区间与基材塑化温度精准匹配,避免提前分解或分解残留。
不同形态发泡剂的场景适配性差异明显
普通粉体发泡剂的分散局限
常规粉体发泡剂如果没有经过表面改性处理,直接加入共混体系时,容易因粉体静电作用形成团聚,即便刻意提高螺杆剪切强度,也很难完全打散微米级的团聚颗粒。这些细小粉团在充模过程中会滞留在制品表层,形成麻点缺陷。同时粉体物料在喂料阶段容易出现架桥、下料不均的问题,还会导致同一批次不同模腔的泡孔密度存在差异,进一步放大外观不良率。
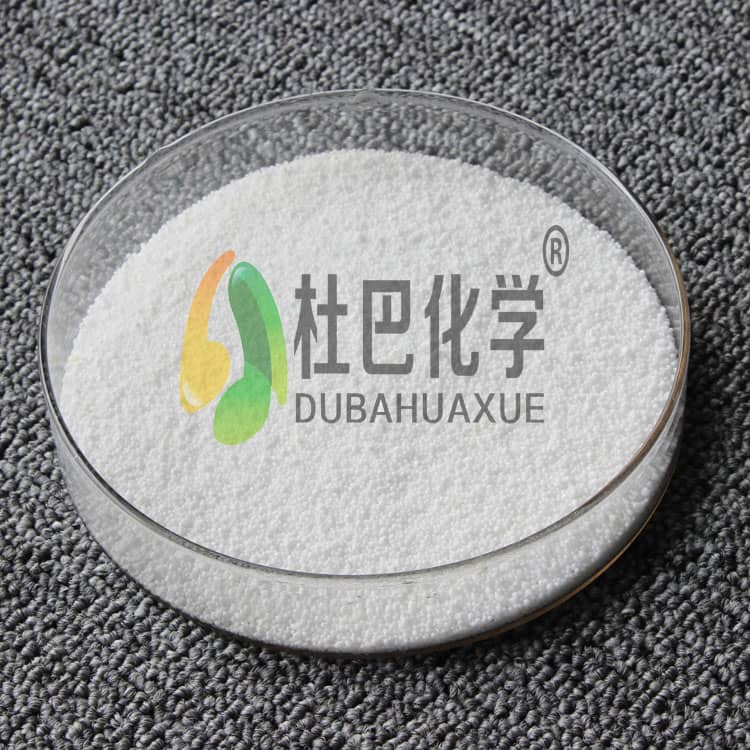
预分散与复配型产品的应用优势
经过载体包覆处理的预分散形态发泡剂,会提前将发泡有效成分与基材相容性好的载体混合造粒,在喂料阶段就能与基材颗粒实现初步均匀共混,不需要过高的剪切强度,就能在塑化过程中实现均匀分散,从源头减少团聚导致的麻点问题。这类产品的分解温度区间更稳定,不会因局部过热提前分解产生气纹,也不会因分解不充分残留固体杂质。复配型产品还会根据基材的极性调整表面处理工艺,提升发泡剂与基材的界面结合力,避免助剂析出在模具表面形成积垢,长期生产也能保证制品外观一致性。针对电子外壳这类对外观要求极高的注塑场景,选择形态适配的电子外壳注塑无麻点发泡剂,往往比反复调整工艺参数的改善效率更高。针对有低VOC、无亚硝胺等合规要求的出口类产品,复配形态的发泡剂还可根据需求调整组分,避免成品出现合规风险。
选型需兼顾发泡性能与工艺窗口匹配
不少采购人员在选型时,会将发泡倍率、发气量作为核心判断指标,忽略了产品分解特性与实际注塑工艺的匹配度。如果发泡剂的起始分解温度低于料筒后端温度,物料在输送阶段就会提前分解释放气体,这些气体无法被熔体充分包裹,充模时就会在制品表面形成气痕或凹坑;如果发泡剂的分解温度过高,射胶完成后仍有部分组分没有充分分解,残留的固体颗粒同样会造成表面麻点。
不同结构的电子外壳对发泡剂的分解节奏要求也存在差异:针对薄壁电子外壳的高速注塑工艺,需要选择分解速度快、分解残渣少的发泡剂,避免在高速充模过程中因为气体释放速率不匹配形成流痕;针对厚壁结构的电子外壳,则需要选择分解区间更宽的产品,保证泡孔从表层到内部结构均匀,避免出现塌泡或表层麻点。
除了性能参数匹配,生产端还需结合自身的环保要求,优先选择低VOC、无亚硝胺的产品,避免成品无法通过电子行业的合规检测。不少生产端在多次调试工艺仍无法解决麻点问题后,才意识到需要从助剂端优化,选择匹配自身工艺的电子外壳注塑无麻点发泡剂,反而能大幅缩短调试周期,减少原料浪费。
杜巴化学具备橡胶配方改性与工艺改进的技术服务能力,可结合客户的实际生产工况调整产品方案,帮助客户减少外观异常带来的损耗。
如需获取针对性的助剂选型建议与配方优化方向,可联系杜巴化学技术团队。