
汽车密封条发泡VOC超标?从发泡剂选型优化泡孔结构与合规性能
汽车密封条发泡剂选型不当?易引发VOC超标与密封性能失效
汽车密封条作为整车NVH系统的核心橡胶部件,一旦发泡环节出现异常,轻则表面出现鼓包、压缩永久变形超标导致整车返修,重则因VOC、亚硝胺类物质残留不满足车厂准入要求,造成整批产品报废。不少生产端遇到这类问题时,优先调整硫化温度、挤出速度等工艺参数,往往忽略了发泡剂本身的分解特性与配方兼容性影响。本文将结合橡胶密封件的生产要求,梳理发泡环节异常的核心诱因,给出兼顾发泡性能与合规要求的调整方向。
分解产物残留是密封条VOC超标的核心诱因之一
橡胶密封条的连续挤出硫化工艺中,发泡剂需要在特定温度窗口内平稳分解,释放气体形成均匀闭孔结构,最终赋予密封条良好的弹性、隔音减震性能与合适的压缩永久变形值。如果发泡剂的分解温度与胶料硫化速率不匹配,不仅会出现提前分解溢气、泡孔破裂串孔的问题,部分分解不完全的残留物质、以及分解过程中产生的副产物,会在胶料后续使用过程中缓慢释放,形成车内VOC的重要来源。部分传统发泡剂配方在分解过程中易产生亚硝胺类受控物质,即便泡孔结构、回弹性能满足基础要求,也无法通过整车厂的环保合规检测,直接影响产品的供货资质。
泡孔结构稳定性与发泡剂分散性直接相关
不少生产端会遇到同批次胶料挤出的密封条,部分位置发泡倍率不足、局部硬度过高,部分位置又出现泡孔过大、表面麻面的问题,剖开截面能看到大小不一的串孔,直接影响密封条的水密、气密性能。泡孔结构不均匀的密封条,在长期使用过程中更容易出现塌陷、密封失效的问题,使用寿命会明显低于泡孔均匀的制品。这类异常往往和发泡剂在胶料中的分散效果有关。粉体形态的发泡剂如果表面未做活化处理,在混炼过程中容易出现团聚,胶料局部发泡剂浓度过高时分解产气量过大,就会冲破孔壁形成大孔;浓度过低的位置无法形成足够泡孔,就会出现硬度过高、弹性不足的问题。如果分散均匀度不足,即便反复调整挤出温度、牵引速度、喂料速率,也很难从根源上解决泡孔波动的问题,反而会因为参数反复调整增加其他环节的不良风险。
适配密封条工艺的发泡剂需兼顾三类核心要求
结合汽车密封条的连续生产特点与性能、合规要求,选型时不能仅参考发泡倍率单一指标,需要同时满足三类核心要求。
一是分解温度窗口要与EPDM等常用密封条胶料的硫化曲线匹配,避免在混炼、喂料阶段提前分解造成气体逸散,导致最终发泡倍率不足、制品收缩率超标,也不能在硫化完成后仍有未分解的残留持续释放气体,造成密封条安装后出现鼓包、形变。
二是分解产物需符合低VOC、无亚硝胺的环保要求,不会在胶料服役过程中释放醛类、胺类等受控物质,满足汽车内饰件的气味、VOC检测标准,适配不同主机厂的合规准入要求。
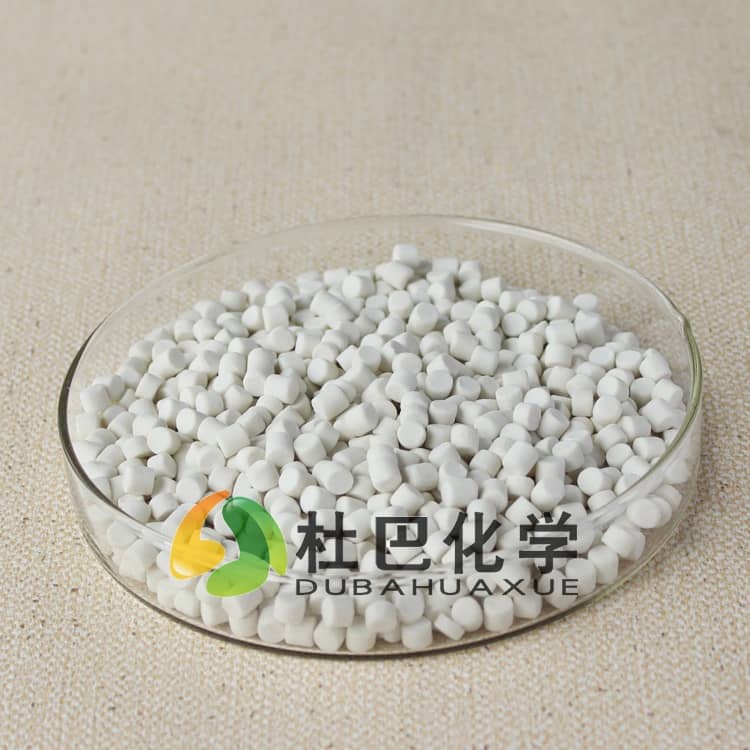
三是产品形态要适配现有混炼工艺,无论是经过表面活化处理的粉体,还是预分散母胶粒形态,都要保证在胶料中易分散、不结团,不会在混炼过程中出现粘辊、分散不均的问题,减少混炼过程中的工艺调整成本。
合格的汽车密封条发泡剂不需要生产端对现有生产线做大幅改造,就能适配原有的混炼、挤出、硫化工艺节奏,帮助生产端稳定产品合格率。
工艺参数调整不能替代助剂本身的性能适配
部分工厂遇到发泡异常时,会通过提高硫化温度、延长硫化时间的方式试图减少残留,却往往因为温度过高导致胶料老化、密封条表面出现喷霜,反而提升了不良率。也有工厂会通过增加发泡剂添加量的方式提升发泡倍率,却因为分解不完全加剧了VOC残留问题,陷入性能和合规无法平衡的困境。实际上,只要发泡剂的分解特性、分散性能与胶料体系匹配,常规的工艺参数波动不会对泡孔结构、环保性能造成明显影响,反而能拓宽生产的工艺窗口,降低对工人操作精度的依赖,减少批量不良的产生概率。不少工厂在更换汽车密封条发泡剂供应商时,仅关注发泡倍率和采购成本,没有提前做小试的分解残留检测、分散性测试,往往到成品检测阶段才发现合规问题、性能波动问题,造成不必要的原料和工期损失。
如需获取针对性的助剂选型建议与配方优化方向,可联系杜巴化学技术团队。