
鞋材PVC软质泡沫生产 中温发泡粉的分解特性与环保适配要点
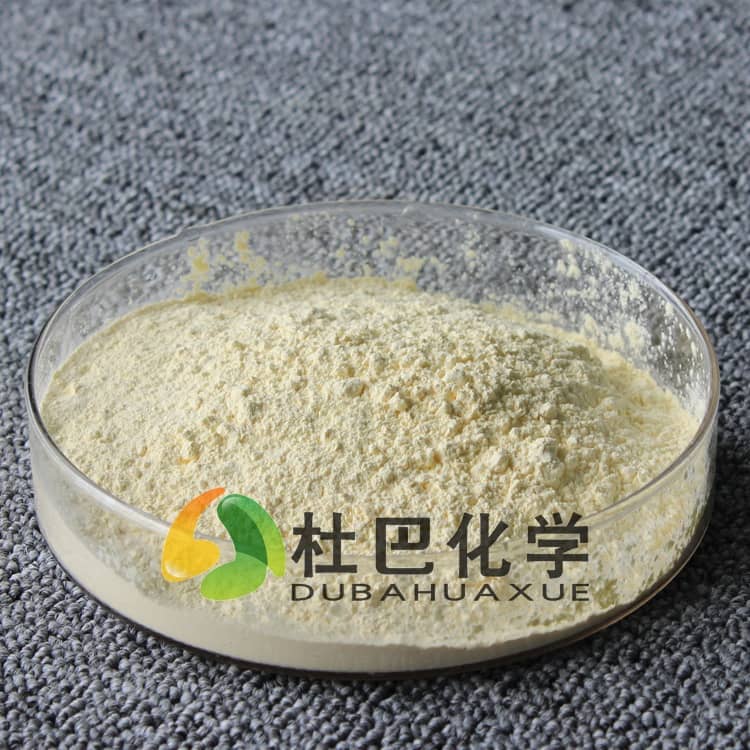
PVC软质泡沫中温发泡粉在鞋材生产中的反应逻辑与适配要点
鞋材领域常用的PVC软质泡沫多用作鞋垫、中底缓冲层,不少生产企业曾遇到类似问题:同一条生产线更换发泡粉批次后,容易出现发泡倍率波动、切面局部硬芯,或是成品带刺激性气味,环保检测时VOC、可分解亚硝胺项不达标,拉高返工与客诉成本。不少选型者仅以分解温度作为唯一判断标准,忽略了发泡粉与PVC基体的适配逻辑。以下从反应特性、分散要求、合规边界、工艺调整几个层面展开分析,为工艺调整和助剂选型提供参考。
中温发泡区间的分解反应路径差异
PVC软质泡沫中温发泡粉的适用工艺区间,对应树脂充分塑化、熔体强度稳定建立的温度段,发泡粉的分解节奏需要和这个节奏完全匹配。如果分解启动温度偏低,树脂还没形成足够的连续相包裹气体,分解产生的气体会直接从熔体缝隙溢出,导致发泡倍率不足、表面出现凹坑;如果分解温度滞后,熔体进入冷却定型阶段气体才开始释放,无法推动泡孔生长,就会在材料内部形成集中的空洞或硬芯。
除了分解温度的匹配度,分解产物的成分同样关键。不同合成工艺制备的发泡粉,分解后的残留物质差异明显,部分产品分解后会释放带刺激性的小分子胺类物质,不仅让成品带有明显异味,也是可分解亚硝胺超标的核心诱因。这类残留物质无法通过后期烘烤完全去除,会持续在成品中迁移,接触皮肤时容易引发不适,也很难满足出口订单的环保检测要求。
粉体分散状态直接决定泡孔均匀度
生产中遇到的泡孔大小不一、局部密度差大的问题,很多时候和发泡粉的分解温度无关,根源是粉体在混料阶段没有均匀分散。普通粉体发泡剂如果粒径分布跨度大,表面没有做相容性处理,混料时很容易出现粉体结团。结团位置的发泡剂颗粒集中,受热时短时间释放大量气体,容易冲破泡孔壁形成大孔甚至空洞;没有分布到发泡剂颗粒的位置,无法形成有效泡孔,冷却后就会出现局部硬点,影响材料的缓冲性能。
这类分散不良导致的质量问题,往往呈现随机分布的特征,很难通过调整温度、压力等工艺参数完全解决,必须从助剂本身的分散性能入手优化。对发泡粉粉体做表面改性处理,改善其和PVC树脂的相容性,或是采用预分散工艺将发泡剂均匀负载在载体树脂中,能大幅降低混料时的结团概率,让发泡剂颗粒均匀分布在整个基体中,受热分解时同步释放气体,形成大小均一的细密泡孔,减少局部性能波动。
鞋材场景下的环保合规选型边界
鞋材类PVC软质泡沫因为长期接触皮肤,无论是国内市场的消费品环保要求,还是海外订单的检测标准,都对VOC释放量、可分解亚硝胺含量、异味等级有明确限制。部分传统PVC软质泡沫中温发泡粉受合成工艺限制,生产过程中会残留亚硝胺前体物质,受热分解时转化为有害成分,哪怕生产端增加长时间烘烤除味的工序,也很难将这类物质完全清除,还会拉长生产周期、增加能耗。
选型时不能只关注发气量、分解温度这些基础指标,要优先选择从合成工艺源头控制有害副产物的产品,确认其分解产物为无异味、无迁移风险的惰性物质,无需额外后处理工序就能满足合规要求,综合核算下来反而能降低整体生产成本。
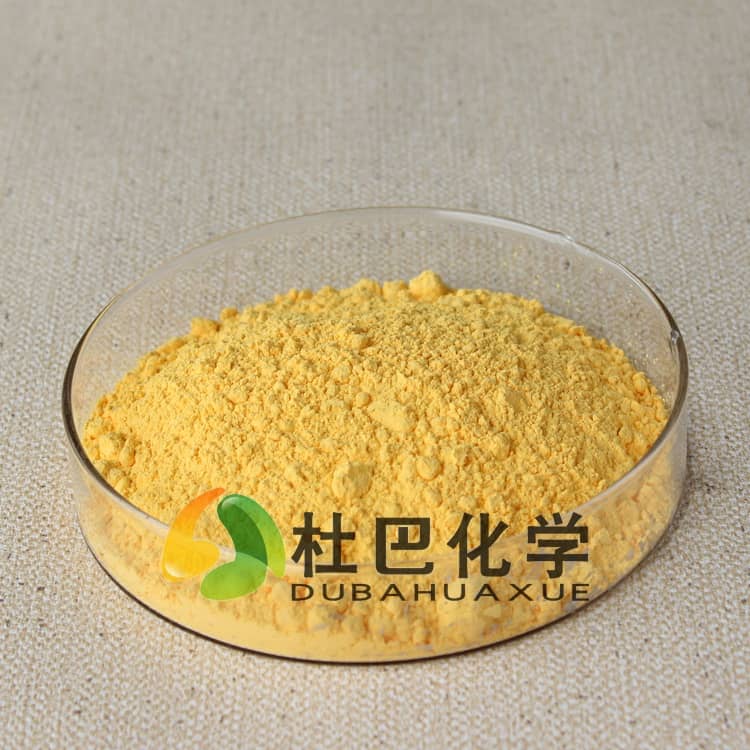
工艺匹配中的常见调整误区
不少生产线遇到发泡异常时,第一反应是提高PVC软质泡沫中温发泡粉的添加量,实际上添加量超过合理区间后,单位体积内的气体释放量过大,会冲破连续的泡孔壁导致并泡,反而会降低泡沫的回弹性,增大压缩永久变形率,还会拉高原料成本。还有的操作人员会通过快速升温缩短生产周期,PVC树脂导热性偏弱,快速升温时物料表层和内部的塑化进度差拉大,容易出现表层提前结皮、内部塑化不足的问题,发泡后成品表面平整度差,内部泡孔出现明显的大小分层。
遇到发泡异常时,建议先核对发泡粉的分解温度区间和现有工艺的温度曲线是否匹配,再排查混料阶段的粉体分散均匀度,确认没有问题后再微调添加量和升温节奏,避免盲目调整参数引发更多质量问题。
如需获取针对性的助剂选型建议与配方优化方向,可联系杜巴化学技术团队。