

橡胶密封件发泡尺寸波动?高温AC发泡剂工艺窗口适配要点
橡胶密封件发泡尺寸波动?高温AC发泡剂工艺窗口适配要点
橡胶密封件的发泡效果直接影响成品的密封性能、尺寸公差和回弹率。不少厂家遇到过同批次胶料发泡后尺寸忽大忽小、泡孔疏密不均的问题,第一反应是更换高温AC发泡剂批次,却忽略了工艺参数与发泡剂分解特性的匹配度。下面从模温、硫化时长、混炼剪切三个角度拆解这类异常的排查思路,帮你快速定位调整方向。
模温匹配度直接决定发泡稳定性
高温AC发泡剂的分解速率对温度敏感度较高,模温出现小幅波动,就可能导致分解进度与硫化进程不同步。橡胶密封件多采用模压工艺生产,若模具型腔各位置温度分布不均,同一模次的产品也会出现发泡程度差异,边缘部位发泡不足、中心部位发泡过度的情况十分常见。
调整时可先校准模腔各点的实际温度,排除加热管老化、导热不均等设备问题,再根据发泡剂的分解特性设定模温区间,不要为了赶产能盲目提高模温,否则容易出现泡孔破裂、表面鼓包等缺陷,反而增加报废率。
硫化进度要与发泡进程同频
发泡剂的分解和胶料的硫化交联是两个并行的过程,两者的节奏匹配度直接决定最终的发泡效果。如果硫化速度过快,胶料提前定型,发泡剂还没充分分解就被限制住,会导致发泡倍率不足、成品硬度偏高;如果硫化速度过慢,发泡剂分解完全后胶料仍未形成足够的交联强度,就会出现泡孔塌陷、尺寸超差的问题。
搭配高温AC发泡剂的配方,需要重点关注硫化体系的焦烧时间与发泡起始点的对应关系。橡胶密封件对尺寸精度要求高,尤其是唇口、安装槽等关键部位,一旦发泡与硫化节奏错配,不仅尺寸不合格,回弹性能和压缩永久变形也会受影响。可先通过小试测试不同硫化时长下的发泡倍率和交联状态,找到匹配区间后再放大到量产线。
混炼剪切效果影响发泡均匀性
发泡效果的稳定性,不止取决于发泡剂本身的性能,还和混炼阶段的分散状态密切相关。如果混炼剪切强度不足,发泡剂粉体出现团聚,成品就会出现局部泡孔过大、甚至穿孔的问题;如果剪切强度过高、混炼时间过长,又可能导致发泡剂提前分解,降低有效发泡成分的含量,最终影响整体发泡倍率。
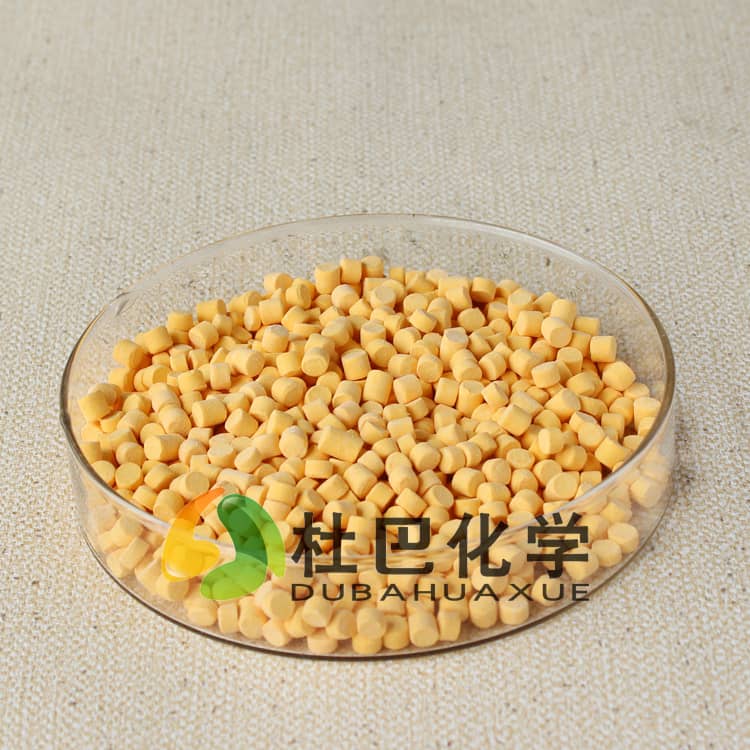
橡胶密封件的胶料配方填充量通常不算高,混炼时更容易出现剪切不均的情况,尤其是小批量多批次的生产模式,每批胶料的混炼时间、排胶温度存在差异,也会导致批次间发泡性能波动。调整时可优化加料顺序,将发泡剂在混炼中期加入,避免与强极性助剂直接接触影响分散效果,同时严格控制排胶温度,不要超过发泡剂的初始分解温度。相比粉体形态,预分散型发泡剂在低剪切配方中更容易分散均匀,能更好地适应不同剪切强度的混炼设备,减少对人工操作经验的依赖,降低混炼环节的波动风险。
发泡异常的排查顺序参考
遇到发泡尺寸波动的问题,不要第一时间调整助剂配方,可按“先工艺后配方”的顺序逐步排查。先确认模温、硫化时间等核心工艺参数的稳定性,排除设备老化、参数漂移等问题;再检查混炼过程的一致性,确认加料顺序、混炼时长、排胶温度是否符合要求;最后再根据测试结果调整发泡剂用量,或搭配其他助剂优化体系适配性。
如果自行排查后仍无法定位核心问题,可借助专业的技术服务支持,杜巴化学拥有橡胶配方改性与工艺改进的服务能力,能协助梳理体系适配性问题。
如需结合您的具体配方、工艺要求和性能目标评估方案,可与杜巴化学技术团队进一步沟通。
