
橡胶鞋材发泡泡孔不均易塌泡?调整AC-75发泡母粒配方适配性
橡胶鞋材发泡泡孔不均塌泡 优化AC-75发泡母粒配方适配性的实操方向
橡胶鞋材发泡工序里,泡孔大小不均、局部塌泡、成品放置后收缩率超标,是不少生产端都遇到过的棘手问题——轻则导致单重波动大、外观不合格,重则整批报废拉高生产成本。很多厂商遇到这类问题第一反应是调整模温、硫化时间或压机压力,却很少从发泡助剂与基础配方的适配性上找原因。接下来我们从三个角度拆解发泡异常的核心诱因,帮你快速排查配方层面的问题。
分散性不足是泡孔不均的首要配方诱因
很多鞋材生产端遇到泡孔不均的问题,第一反应是调整模温或压机压力,却忽略了最基础的分散环节。传统粉体发泡剂容易因吸潮、结团导致分散不良,即便经过预分散处理,也可能因为混炼时的剪切力不够出现局部浓度过高的情况,最终形成大小不一的泡孔,甚至出现串孔、大泡等外观缺陷。
即便是预分散型的AC-75发泡母粒,也需要结合基础胶料的门尼粘度、混炼工艺调整添加方式,才能实现均匀分散。如果胶料门尼粘度过高,混炼初期塑化不充分,母粒颗粒无法被完全剪切分散,就会在胶料内部形成局部发泡剂富集区,硫化发泡后对应位置就会出现大泡或泡孔疏密不均的问题。要是配方中含有大量粒径较粗的填充剂,也可能影响母粒的分散效率,需要适当延长混炼时间或者调整加料顺序。
发泡速率与硫化速率的匹配度决定塌泡风险
发泡过程的核心逻辑,是发泡剂分解产生气体的速率,与胶料交联形成网状结构的速率互相匹配——胶料达到足够交联强度的时候,发泡剂刚好完成大部分分解,就能形成结构稳定、大小均匀的泡孔。如果发泡剂分解太快,胶料还没形成足够的熔体强度,气体就会冲破泡孔壁,导致塌泡、发泡倍率不足;如果发泡剂分解太慢,胶料已经完成交联固化,气体无法充分膨胀,就会出现硬度偏高、克重超标的问题。
在调整配方时,需要同步考量AC-75发泡母粒的分解特性与硫化体系的匹配性,不能孤立调整某一组分的用量。比如配方中增加促进剂用量会加快硫化速率,要是发泡剂的分解速率没有同步调整,就会导致发泡倍率下降;要是减少活性剂用量导致硫化速率变慢,又可能出现塌泡、成品回弹性差的问题。不少生产端容易忽略发泡母粒中含有的助剂成分与原有配方的协同效应,单独调整硫化体系后出现发泡异常,却找不到问题根源。
填充与软化体系会影响发泡成品的收缩稳定性
鞋材发泡成品的收缩率是重要的质量指标,直接影响后续的贴合、组装工序,很多厂商以为收缩率只和发泡倍率有关,实则填充体系、软化体系的选型和用量,都会对尺寸稳定性产生明显影响。
填充剂的用量、粒径和表面处理方式,会直接影响胶料的熔体强度和气体阻隔性。填充剂用量过高时,胶料的延展性下降,发泡过程中泡孔壁容易破裂,不仅会降低发泡倍率,还会导致成品放置后收缩率升高。软化剂的用量则会影响胶料的塑化程度和熔体强度,用量过多会让胶料黏度过低,发泡后泡孔容易塌陷,尺寸稳定性变差。
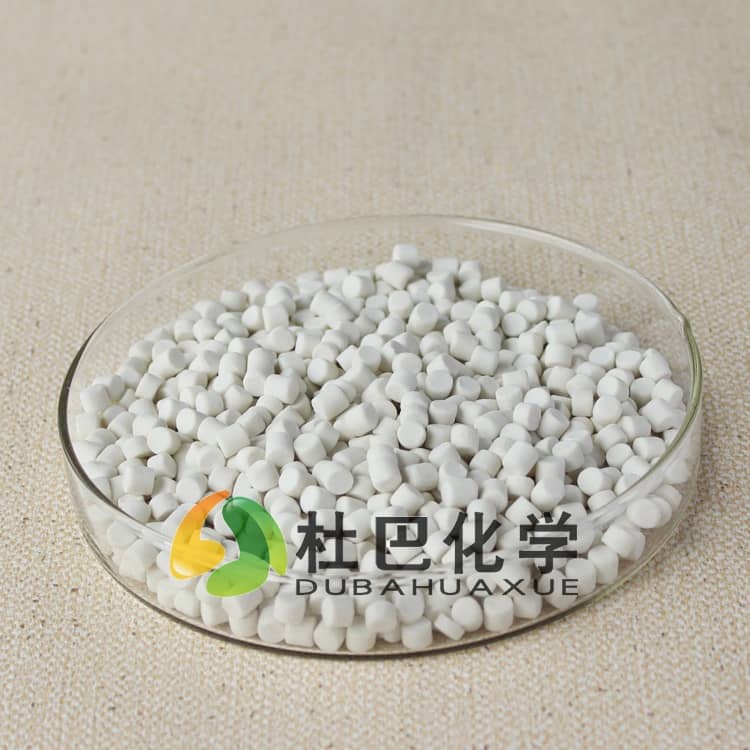
选择与主体胶种相容性更好的AC-75发泡母粒,能在一定程度上提升泡孔壁的均匀性和强度,降低成品收缩的风险。如果配方中使用了多种胶种并用,还要考虑发泡母粒的载体树脂与各胶种的相容性,避免出现相分离导致的局部发泡不良。
发泡异常的配方排查顺序建议
遇到发泡异常时,盲目调整工艺参数或配方组分,往往会浪费大量试料成本和生产时间,按照从易到难的顺序逐步排查,能更快定位问题根源:
- 先查分散环节:检查混炼胶中是否有未完全塑化的母粒颗粒,核对混炼温度、加料顺序、剪切速率是否符合要求,确认发泡助剂是否均匀分散在胶料中;必要时可以通过取胶样观察断面、测试门尼粘度波动的方式辅助判断。
- 再查匹配性:对比正常批次的硫化特性,确认硫化速率是否出现波动,核对促进剂、活性剂的用量和批次,判断发泡速率与硫化速率是否匹配;如果有硫化仪数据,可以通过焦烧时间、正硫化时间的变化推算对发泡过程的影响。
- 最后查辅助体系:检查填充剂、软化剂的批次和用量是否有调整,确认胶种的并用比例是否稳定,排除辅助组分对发泡效果的影响。
如果排查后确认是发泡助剂的适配性问题,可以通过调整发泡母粒的添加比例、更换适配不同分解温度的型号,或者优化硫化体系来解决。对于配方体系比较复杂的鞋材产品,比如高弹发泡中底、耐磨橡胶大底等不同定位的产品,也可以从整体配方优化的角度出发,调整各组分的比例,实现发泡效果与物理性能的平衡。
如需获取针对性的助剂选型建议与配方优化方向,可联系杜巴化学技术团队。