
橡胶密封件环保检测不通过?先排查密封件发泡剂分解残留问题
密封件发泡剂选型不当为何会引发环保与性能双重异常
丁腈橡胶、三元乙丙橡胶材质的密封件广泛应用于汽车、家电、液压设备领域,一旦成品出现环保检测不通过、长期使用后弹性衰减快的问题,整批产品往往面临报废损失。不少技术人员遇到这类问题时,会优先调整硫化体系、填料配比,却忽略了密封件发泡剂的分解残留与反应活性对成品的长期影响。本文从分解产物特性、配方匹配逻辑、工艺适配要点三个层面展开梳理,帮助技术人员快速定位问题源头。
发泡剂分解产物是影响密封件合规性的核心变量
橡胶发泡的基本原理是发泡剂在特定温度下分解产生气体,在胶料内部形成均匀的泡孔结构,在降低材料密度、提升弹性的同时,保证密封所需的承压能力。传统部分发泡剂品种分解温度区间宽,分解反应不彻底,副产物成分复杂,容易引发两类常见问题:一类是小分子挥发物含量高,在成品做VOC检测时超出限值,甚至接触油性介质时出现表面析出物,影响密封件的使用安全性;另一类是分解残留的极性物质会干扰橡胶交联网络的形成,降低交联密度,导致密封件长期受压后回弹性不足,压缩永久变形达不到使用要求。对于接触食品介质、汽车内饰空间的密封件产品,这类残留析出的问题还可能触发更严格的合规处罚,影响企业的供应链资质。
适配密封件应用场景的发泡剂,首先需要明确分解反应的最终产物构成,避免引入会产生亚硝胺前体的组分,从源头降低合规风险。同时需要保证分解反应的彻底性,减少易迁移的小分子残留,避免成品在使用周期内出现物质析出、性能衰减的问题。
不同形态发泡剂的分散效果直接影响泡孔结构稳定性
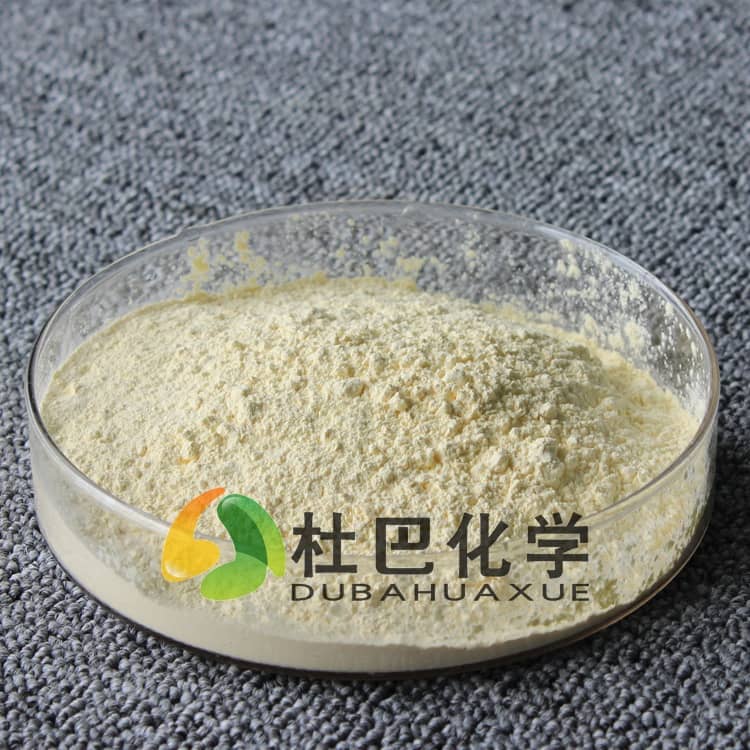
很多技术人员筛选发泡剂时,会重点关注发气量、分解温度两个核心参数,却容易忽略助剂形态对分散效果的影响。粉体状的发泡剂如果表面未做活化改性处理,在密炼、开炼的剪切过程中容易出现粉体团聚,造成局部位置发泡剂浓度过高。这类团聚点一方面会在胶料内部形成过大的泡孔,破坏密封面的平整度,影响密封效果;另一方面,团聚位置的发泡剂因为被橡胶包裹,无法充分接触热量完成分解,会以原粉形态残留在胶料内部,成为环保检测超标的隐患。
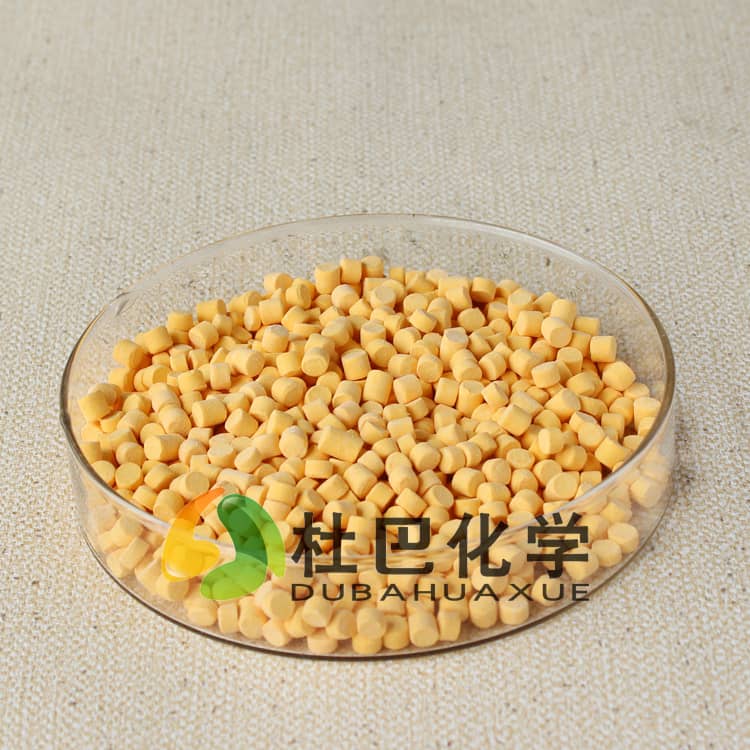
品质稳定的密封件发泡剂,会在生产环节完成表面活化处理,或是制成预分散母胶粒形态,让有效成分均匀附着在橡胶载体上,在混炼过程中可以快速均匀分散到胶料各处,保证分解反应的同步性,既能够形成细腻均匀的泡孔结构,也能减少局部未分解的残留问题,提升成品性能的稳定性。相较于未处理的粉体发泡剂,预分散形态的产品在混炼时不需要额外提升剪切强度,也能避免粉体投料时的扬尘问题,改善车间生产环境。
配方适配不能只关注单一发泡剂的性能参数
密封件的配方是一个协同反应的整体体系,发泡剂的分解节奏需要和硫化体系的交联速度精准匹配。如果发泡剂分解速度快于硫化交联速度,气体产生时胶料还未形成足够的交联强度,泡孔容易出现塌陷、合并,内部形成连通孔隙,不仅会降低密封件的承压能力,孔隙内包裹的分解副产物也会在后续使用过程中缓慢释放,拉高VOC检测值。如果硫化交联速度过快,发泡剂还未充分分解就完成了交联定型,胶料内部的气体无法均匀扩散,会导致制品出现鼓包、缺胶等外观缺陷,未完全分解的发泡剂残留也会增加合规风险。尤其是不同批次胶料的门尼粘度存在小幅波动时,适配性更强的复配发泡剂可以容忍一定的工艺波动,减少批次间的性能差异。
杜巴化学依托橡胶配方改性的技术积累,会根据客户的硫化体系调整密封件发泡剂的活化温度与分解节奏,通过复配技术减少副产物生成,降低客户配方调整的试错成本。
环保属性验证不能只依赖原料检测报告
很多企业采购发泡剂时,只会索要供应商提供的原料批次检测报告,却忽略了发泡剂在实际配方反应过程中,可能和其他助剂组分在高温环境下发生副反应,生成新的受限物质。比如部分发泡剂本身不含有亚硝胺组分,但在硫化的高温条件下,和某些类别的促进剂反应后会生成亚硝胺类物质,导致最终成品的环保检测不通过。部分企业为了压缩原料成本,自行采购单一发泡剂和活化组分进行复配,往往因为缺乏对反应机理的系统性认知,很难精准把控分解节奏,反而容易增加质量风险。
验证密封件发泡剂的环保属性,需要结合实际生产的硫化温度、硫化时间做小试模拟,不仅要检测原料本身的受限物质含量,还要检测硫化后成品的VOC、亚硝胺等指标,确认发泡剂和现有配方体系的适配性,避免批量投产后出现大面积的合规问题。
杜巴化学可根据您的实际需求,提供配方改性与工艺改进的全流程技术支持。