
食品级橡塑发泡剂选不对?食品接触密封件易踩合规红线
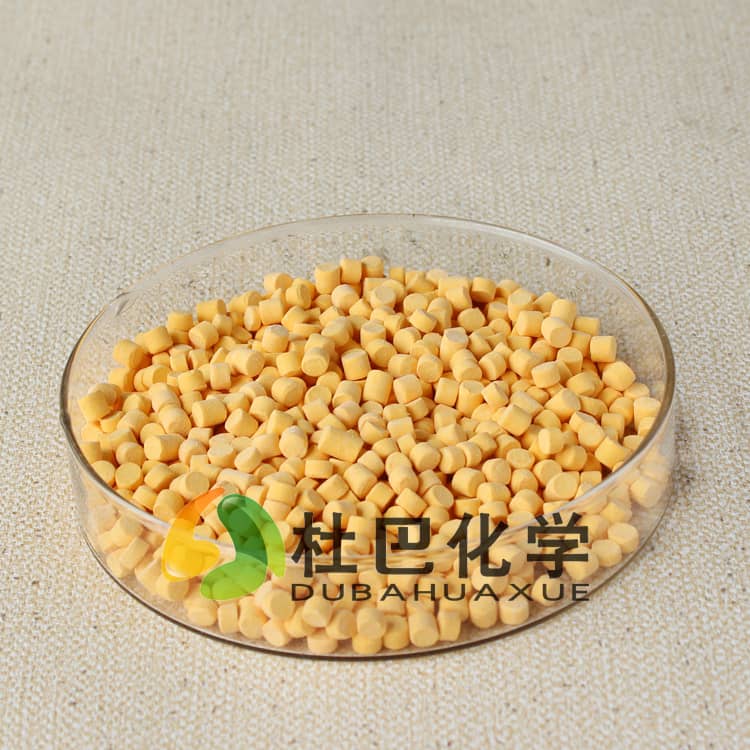
食品接触橡塑密封件如何选到合适的食品级橡塑发泡剂
食品接触类橡塑密封件的生产中,发泡剂的选择直接关系到产品的合规性与使用性能。若选型不当,不仅可能出现泡孔不均、密封回弹不足、压缩永久变形大等生产问题,还可能因迁移物超标、VOC不达标导致产品抽检不合格,影响企业供货资质与市场口碑。不少生产企业选型时仅关注发泡倍率与采购成本,忽略食品接触场景的特殊要求,反而造成更大的生产与市场损失。以下从多个实际维度梳理选型逻辑,供生产端技术与采购人员参考。
先核合规资质:别把工业级发泡剂当食品级用
很多企业听到“食品级”就默认符合要求,实则不同供应商标注的食品级依据标准、适用场景差异极大,这也是很容易踩的合规坑。
选型时首先要确认发泡剂对应的食品接触材料标准,是符合国内GB 4806系列标准,还是欧盟EU 10/2011、美国FDA等海外市场标准,需与产品的最终销售区域匹配。其次要关注检测报告的覆盖范围,不仅要看发泡剂本身的重金属、残留单体指标,还要看分解产物的成分,是否含有亚硝胺、多环芳烃等禁用物质,VOC含量是否符合食品接触材料的限值要求。
正规的食品级橡塑发泡剂会明确标注适用的食品接触场景、耐受温度范围以及对应的检测依据,不会仅用“食品级”三个字模糊宣传。还要留意,仅核对原料检测报告不够,需提前排查发泡剂与配方中其他组分反应后的副产物是否符合食品接触要求,避免硫化过程生成不合规物质。
配方适配性:发泡效果与合规性要同时兼顾
食品接触用橡塑密封件的基体材料多样,常见的有EPDM、硅橡胶、TPE、丁基橡胶等,不同基体的加工温度、硫化体系差异极大,对发泡剂的分解特性、分散性要求也完全不同。
适配性好的食品级橡塑发泡剂,分解温度区间会和常用的食品接触类橡塑基体加工温度匹配,既不会因分解过早导致泡孔破裂、塌泡,也不会因分解过晚残留过多小分子物质,影响合规性与产品性能。针对不同的硫化体系,发泡剂的选择也有差异,比如过氧化物硫化体系和硫磺硫化体系,适用的发泡剂类型不同,需要匹配反应活性,避免影响硫化速度和交联密度,进而影响密封件的物理性能。
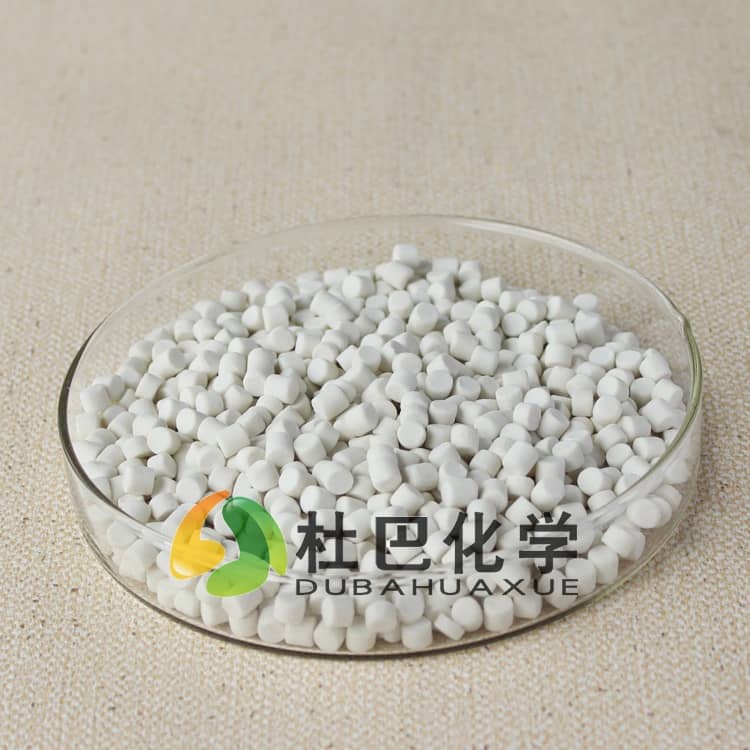
发泡剂的形态也会影响适配效果。粉体发泡剂如果分散不均匀,容易出现局部浓度过高的情况,不仅会导致泡孔大小不一、密封件性能波动,还会让局部残留的发泡剂分解产物超标,带来合规风险。预分散母胶粒形态的发泡剂分散更均匀,发泡稳定性更好,更适合对一致性要求高的食品接触类产品。
除了基体材料,配方中的硫化剂、活性剂、填料等组分也会影响发泡剂的反应过程。比如活性氧化锌的添加量会影响发泡速率,比例不合适可能出现发泡不完全或者泡孔结构不佳的问题,需要结合整个配方体系调整。
析出与迁移控制:长期使用的稳定性更关键
食品接触类橡塑密封件的使用场景复杂,可能接触常温、高温的食品,也可能接触水、酸性食品、油脂、酒精等不同介质,短期检测合格不代表长期使用不会出问题。尤其是用于食品加工设备的动态密封件,反复摩擦、高温接触的工况下,析出风险更高,对发泡剂的分解效率和泡孔结构要求也更严格。
高品质的食品级橡塑发泡剂分解产物多为氮气、二氧化碳等惰性气体,分解效率高,残留的小分子物质少,能有效降低长期使用的迁移风险。要是发泡剂分解不完全,残留的未分解成分或者低分子副产物会慢慢从胶料中析出,不仅会导致密封件变硬、回弹性能下降、密封效果变差,还可能迁移到接触的食品中,引发合规问题。
泡孔结构也会影响析出风险。闭孔率高的泡孔结构,会把分解产生的少量残留物质封在泡孔内部,不容易迁移到产品表面;要是开孔率过高,残留物质更容易通过泡孔通道析出,同时也会影响密封件的耐压缩性能。因此选型时不能只看发泡倍率,还要关注发泡后的泡孔均匀度与闭孔率,结合密封件的使用工况综合判断。
落地选型的实操参考方向
明确选型逻辑后,具体采购前还需要做好几个环节的验证,避免批量采购后出现问题。
首先要做小批量试产验证。不要只看供应商提供的样品发泡效果,要结合自己的配方体系、加工工艺(密炼温度、硫化时间、模压压力)做小试,观察发泡均匀度、泡孔结构、产品物理性能,同时送样做食品接触相关的迁移检测,确认符合要求后再批量采购。
其次要综合评估成本,不要只看单价。有些发泡剂单价低,但发泡倍率低、需要的添加量大,总的助剂成本反而更高;要是合规性不达标,后续的返工、召回、资质损失更是远高于助剂本身的成本。
如果企业自身配方调整能力有限,可选择能提供技术支持的供应商,借助其行业经验优化配方与工艺参数,减少试错成本。杜巴化学就可结合不同基体的加工特性,给出助剂选型与工艺调整的参考方向。
如需获取针对性的助剂选型建议与配方优化方向,可联系杜巴化学技术团队。