
橡胶密封件发泡易析出发黏泡孔不均?从助剂形态入手优化配方设计
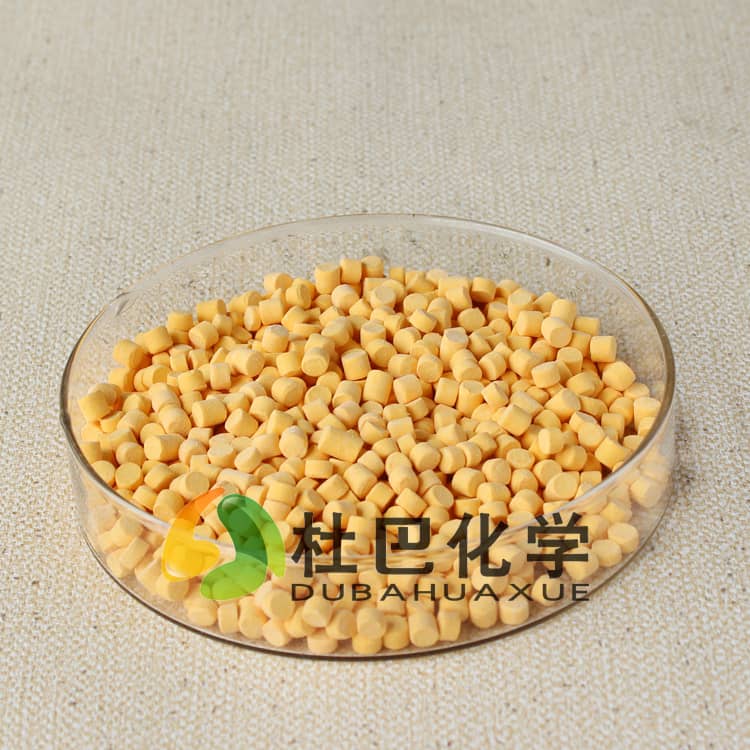
杜巴密封件发泡方案:结合助剂形态优化解决密封件生产异常
橡胶密封件做发泡处理时,不少生产企业会碰到泡孔大小不均、成品放置一段时间后表面析出白霜、接触配合面发黏的问题,轻则导致外观检验不合格,重则会让密封件压缩回弹性下降,出现介质渗漏的风险。很多技术人员遇到这类问题第一反应是调整硫化温度或发泡剂添加比例,往往忽略了不同形态发泡助剂的分散差异才是核心诱因。下面会结合不同助剂形态的表现,拆解异常产生的逻辑,给配方调整提供可落地的参考方向。
粉体发泡剂为何容易引发析出与泡孔缺陷
传统粉体状发泡剂是目前不少生产企业仍在使用的原料类型,常见的OBSH发泡剂、AC发泡剂粉体如果直接投入密炼机或开炼机和胶料共混,受炼胶剪切力、辊温、混炼时间、投料顺序的影响,很容易出现小范围的粉体团聚现象。胶料内部的发泡剂颗粒分布密度不一致,达到分解温度时产生的气体压力差较大,就会形成大小错落的泡孔结构,部分位置泡孔过大甚至出现穿孔,直接影响密封件的阻隔性能。
那些没有被充分剪切分散的粉体颗粒,会随着胶料的硫化过程逐渐向表面迁移,最终在成品表面形成一层肉眼可见的白霜状析出物,不仅影响外观,还可能在密封件长期接触金属、塑料配合面时产生腐蚀,影响整套部件的使用寿命。此外,粉体发泡剂在拆包、称量、投料环节容易产生悬浮粉尘,也会增加车间的职业健康管理成本。
预分散母胶粒对发泡稳定性的提升作用
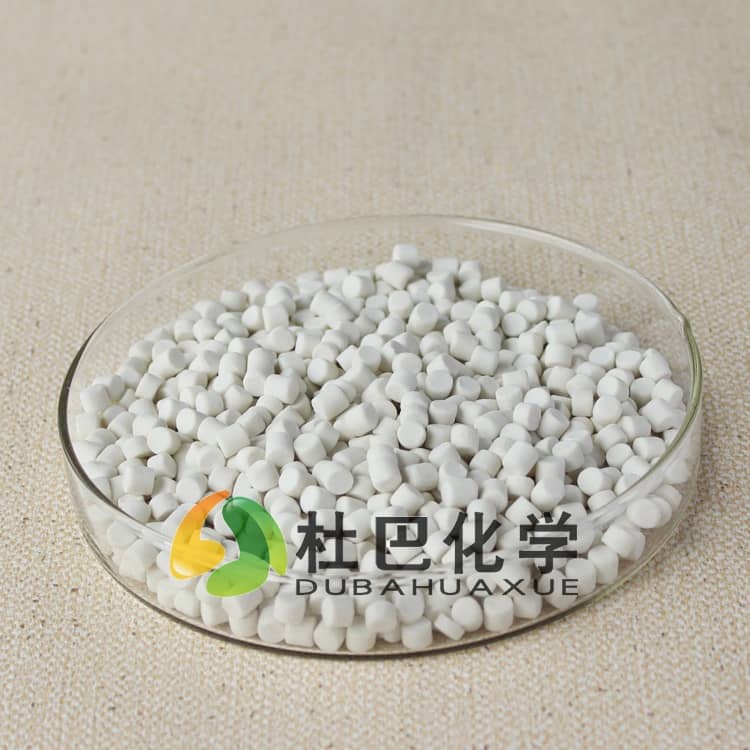
和粉体发泡剂的物理形态不同,预分散母胶粒形态的发泡助剂,是将发泡剂有效成分提前按比例分散在与目标胶种相容性好的橡胶载体中,加工成粒径均一的颗粒状原料。这类形态的助剂在混炼过程中不需要额外克服粉体颗粒间的团聚作用力,只要达到常规炼胶温度就能随着载体的塑化均匀分散到整个胶料体系中,不会出现局部浓度过高或过低的问题。
当胶料进入硫化阶段,均匀分散的发泡剂会同步分解产气,形成的泡孔大小均匀、结构细腻,整体的压缩回弹性更一致,能避免局部应力不足导致的密封失效问题。由于发泡剂有效成分被橡胶载体充分包裹,在混炼、停放、硫化过程中都不会出现自由粉体的迁移,成品表面光洁度更高,也不会出现放置一段时间后析出发白的问题,同时还能减少粉体投料产生的扬尘,改善车间生产环境。
复配发泡方案如何匹配不同工艺窗口
橡胶密封件的生产工艺差异极大,从成型方式看有模压、注压、挤出连续硫化等区别,从胶种看涵盖丁腈橡胶、三元乙丙橡胶、硅橡胶、氟橡胶等不同材质,对应的硫化温度区间、焦烧时间、交联速度存在明显差异,单一成分的发泡剂很难匹配所有场景的产气节奏要求。如果发泡剂分解温度过低,会在胶料还未完成交联时提前产气,导致泡孔塌陷、制品表面缺胶;如果分解温度过高,又会在胶料交联完成后才释放气体,导致制品内部鼓包、尺寸超差。
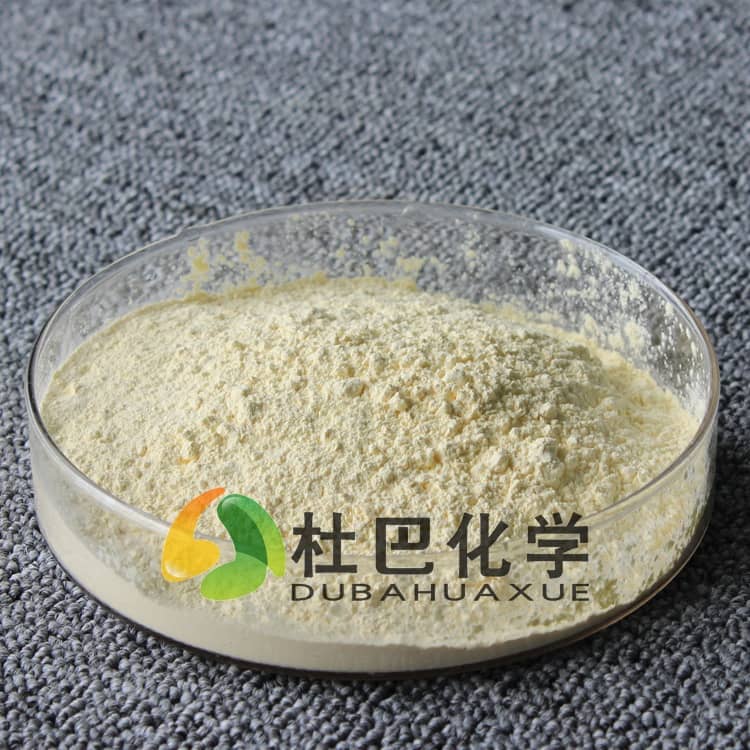
杜巴密封件发泡方案会结合客户的胶种类型、成型工艺、性能要求,选择合适形态的发泡剂、活性剂、促进剂进行复配,让发泡剂的分解温度区间和胶料的硫化交联节奏精准匹配,同时满足低VOC、无亚硝胺的环保要求,避免成品在长期使用过程中释放有害物质,适配汽车、家电、工程机械等下游领域的合规要求。这类适配性调整不是简单的助剂替换,需要结合配方整体的硫化体系做联动优化,才能让泡孔结构、压缩永久变形、表面状态都达到密封件的使用标准。
选型时不能只关注发泡剂的有效含量
不少采购和技术人员筛选发泡助剂时,习惯把有效成分含量作为核心判断标准,认为有效含量越高,产品性价比就越高。实际上,助剂的物理形态、载体与胶种的相容性、分解残渣的反应活性,都会直接影响最终的成品性能。如果只追求高有效含量,忽略了助剂在胶料中的分散能力和与现有工艺的匹配度,反而容易出现前文提到的析出、泡孔不均、交联不足等问题,拉高整体生产损耗。
成熟的杜巴密封件发泡方案不会以单一参数作为选型标准,而是会综合考量分散性、工艺匹配度、合规性等多个维度,帮助客户平衡原料采购成本与成品合格率。比如部分高含量粉体发泡剂虽然单公斤采购价格更低,但因为分散不良导致的废品率上升、后续表面处理成本增加,综合核算下来生产成本反而高于分散性更好的母胶粒或复配型产品。
杜巴化学可根据您的实际需求,提供配方改性与工艺改进的全流程技术支持。