
电线电缆料挤出发泡鼓包?适配25kg纸塑复合袋高温发泡剂加工参数
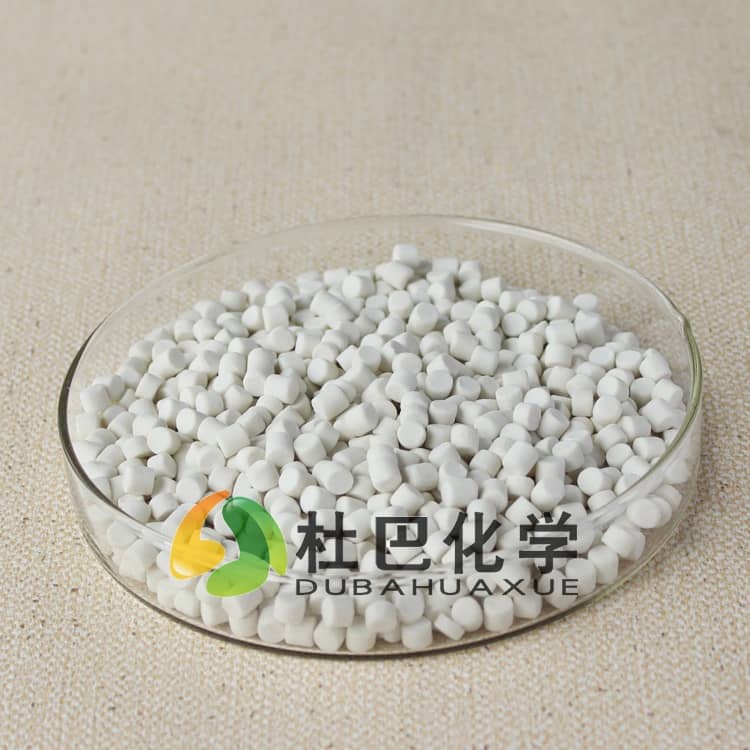
电线电缆料挤出发泡鼓包 25kg纸塑复合袋高温发泡剂工艺适配
电线电缆料绝缘层发泡生产中,泡孔粗大、表面鼓包、接口处碳化的问题,会直接导致线缆绝缘性能不达标、整批料报废,不少工厂遇到此类问题时,第一反应是调整挤出机各段温度,反复调试后残次率仍居高不下。这类异常很多时候并非温度设置错误,而是高温发泡剂的选型与工艺窗口不匹配导致。接下来会从分解特性、剪切耐受、存储稳定性三个角度拆解问题来源,帮助生产人员快速定位调整方向。
分解温度区间不匹配 是鼓包碳化的核心诱因
高温发泡剂的分解特性并非单一温度点,而是一个连续的温度区间,电线电缆料挤出过程中,胶料从加料段到机头经历梯度升温,若发泡剂起始分解温度过低,在压缩段提前分解产生气体,会在压力较低的螺槽位置形成大泡,到机头稳压段时气体已经部分逸散,最终出现泡孔塌陷、表面凹陷;若分解温度过高,胶料从机头挤出时发泡剂仍未完全分解,后续在冷却定型阶段持续释放气体,就会顶破表层形成鼓包,未分解的颗粒还会造成绝缘层砂眼,影响耐压性能。
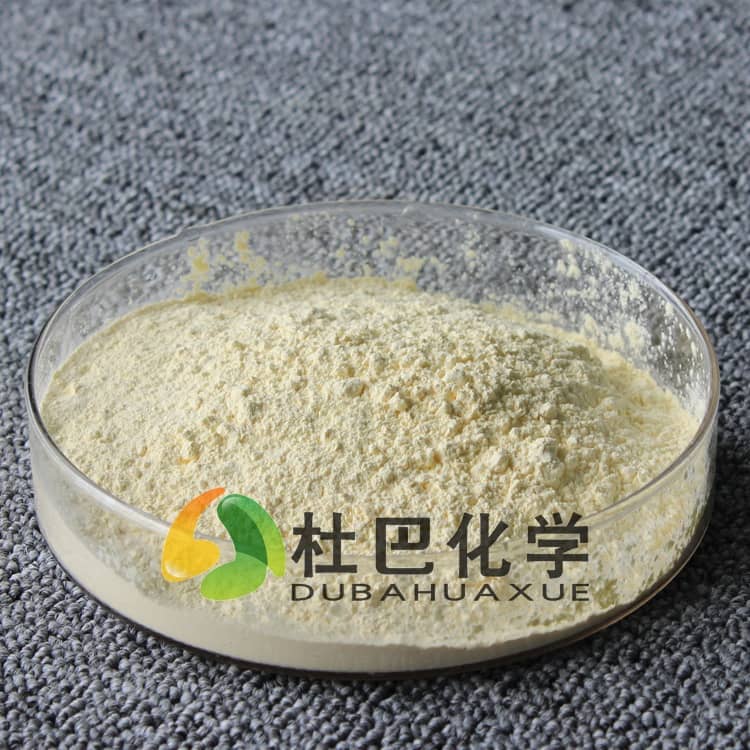
部分工厂为了压缩采购成本,选用分解区间过宽的发泡剂,会导致分解速度不一致,泡孔大小差异明显,反而提升了残次率,拉高综合生产成本。常规适配线缆加工的25kg纸塑复合袋高温发泡剂,分解区间需匹配线缆料的加工温度范围,确保在机头稳压段充分分解,在出口处刚好完成泡孔成核与生长。不同挤出速度下,胶料在机筒内的停留时间差异较大,高速挤出生产线的停留时间更短,需要发泡剂分解速度更快,能在短时间内释放足量气体;低速厚壁线缆挤出时,停留时间更长,需要发泡剂分解曲线更平缓,避免提前产气。
螺杆剪切强度 直接影响发泡剂分散均匀度
电线电缆料挤出螺杆的压缩比、长径比不同,对胶料施加的剪切强度差异较大。加工高填充低烟无卤料时,螺杆剪切强度更高,若发泡剂粉体粒径分布不均,大颗粒在高剪切下与螺筒、螺杆摩擦产生局部过热,会提前分解形成局部大泡;剪切强度不足时,粉体团聚无法打散,会出现局部泡孔密集、部分区域无泡的密度不均问题。
不同包装形式的发泡剂,存储稳定性差异较大,若包装密封性不足,粉体吸潮后团聚,即使过筛也很难完全打散,会直接影响挤出过程中的分散效果。25kg纸塑复合袋高温发泡剂采用密封包装,在常规干燥仓储条件下不易吸潮结块,能减少因粉体团聚导致的分散不良问题,避免局部剪切过热产生的预分解。对于高剪切挤出设备,可优先选用经过表面包覆处理的高温发泡剂,降低粉体与金属表面的摩擦系数,减少局部过热风险。
工艺参数调整的实操参考方向
遇到泡孔异常时,不要盲目大幅调整全段温度,可按照从易到难的顺序逐一排查。首先核对发泡剂的分解温度检测报告,确认其区间是否与现有挤出温度梯度匹配,若出现预发泡导致的泡孔塌陷,可适当降低压缩段温度,或选用起始分解温度更高的发泡剂产品;若出现机头处鼓包、残留硬粒,可适当提高机头温度,或降低螺杆转速,延长胶料在机筒内的停留时间,确保发泡剂完全分解。生产低烟无卤线缆料时,还要关注发泡剂分解产物的腐蚀性与VOC含量,避免影响线缆的绝缘性能与环保合规性。对于长期稳定生产的配方,不要轻易更换不同批次分解特性差异过大的发泡剂,避免工艺参数频繁调整影响生产效率。
调试时,25kg纸塑复合袋高温发泡剂开袋后需尽快投料使用,未用完的部分要做好密封存储,避免吸潮后影响分散性和分解稳定性。若自行调整多次仍无法稳定控制残次率,可结合现有配方、设备参数寻求专业技术支持,缩短调试周期。
杜巴化学可根据您的实际需求,提供配方改性与工艺改进的全流程技术支持。