
鞋材橡塑模压发泡遇模具腐蚀?选对适配性发泡剂降生产损耗
鞋材橡塑模压发泡模具频繁腐蚀?匹配防腐蚀发泡剂优化配方适配性
鞋材橡塑共混模压发泡环节,模具连续生产一段时间就出现表面点蚀、沟槽状腐蚀痕,残留的分解积垢还会压印在发泡中底表面形成麻点、色差,不少工厂会将问题全部归因为模具钢材材质差、脱模剂喷涂不到位,反复更换模具钢材、加大脱模剂用量也没有明显改善。本文从发泡剂的配方适配逻辑出发,拆解模具腐蚀的助剂端诱因,帮助生产端从源头降低模具维护成本,减少残次品率。
发泡剂分解残留是模具腐蚀的隐形诱因
普通发泡剂在受热分解过程中,会生成部分带有腐蚀性的小分子分解产物,这些产物如果在配方中没有被充分中和、反应,就会在高温高压的模腔环境下附着在模具表面,持续侵蚀模具镀层,日积月累形成点蚀和积垢。这类腐蚀性分解产物大多是发泡剂合成过程中残留的杂质,或是分解反应路径不受控生成的酸性、碱性小分子,在常温下对金属的腐蚀性很弱,但在模压发泡的高温高压环境下,腐蚀性会明显提升,再加上模腔表面长期处于反复开合的摩擦环境,镀层一旦出现微小破损,腐蚀速度会进一步加快。
很多工厂遇到这类问题时,只会增加清模频次,但是没有从源头上减少腐蚀性分解物的生成,往往清模后短时间内又会出现同类问题,反而因为频繁使用清模剂进一步损伤模具表面镀层。橡塑发泡模具防腐蚀发泡剂的核心设计逻辑,就是通过分子结构调整与复配改性,从源头减少分解过程中腐蚀性副产物的生成,而非靠额外添加中和剂事后吸附。
分散不均会放大局部腐蚀风险
不少工厂在配方调整时,只关注发泡剂的发气量、分解温度指标,忽略了发泡剂在胶料中的分散状态。如果粉体发泡剂在混炼阶段没有均匀分散,会出现局部粉体团聚的问题,受热分解时团聚位置的发泡剂浓度过高,分解产生的腐蚀性物质浓度也会远超配方设计值,在模腔对应位置形成集中腐蚀点,表现为模具表面局部出现密集凹坑,对应位置的制品反复出现表面瑕疵。
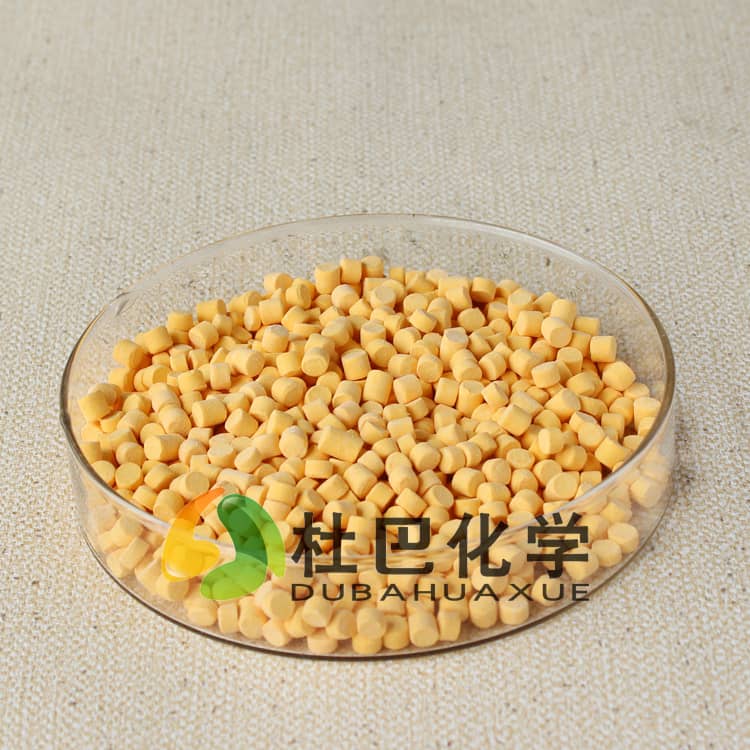
部分生产端为了改善粉体发泡剂的分散问题,会提前对发泡剂进行表面改性处理,或是选择预分散母粒形态的发泡剂产品,降低混炼过程中的分散难度,减少粉体团聚的概率。但这类改性处理如果没有结合胶料的极性、填料体系调整,反而可能出现发泡剂与胶料相容性差的问题,分解后产生的小分子更容易析出到模具表面,同样会带来腐蚀和积垢问题。这种局部腐蚀问题很难通过调整脱模剂、模具表面处理解决,必须从发泡剂的分散性能入手调整,保证发泡剂在橡塑共混胶料中均匀分布,避免局部浓度过高带来的集中腐蚀。
硫化与发泡节奏错配会延长腐蚀物接触时间
鞋材橡塑发泡的过程是硫化交联反应与发泡剂分解反应同步进行的过程,如果发泡剂分解速度过快,胶料还未完成交联定型,分解产生的气体和小分子副产物就会提前析出,在模腔与胶料的接触面形成滞留,延长腐蚀性物质与模具表面的接触时间;如果发泡剂分解温度过宽,硫化完成后仍有部分发泡剂持续分解,残留的分解物也会附着在模具表面形成积垢,长期积累就会造成模具表面腐蚀。
配方调整时需要将发泡剂的分解温度区间、分解速度与胶料的硫化曲线做精准匹配,保证发泡反应与交联反应同频完成,减少分解产物在模腔表面的滞留时间,从反应过程端降低腐蚀概率。选型橡塑发泡模具防腐蚀发泡剂时,不能仅参考单一的分解温度指标,还要结合胶料的硫化特性匹配对应的分解速率,才能达到既不影响发泡倍率,又降低模具腐蚀的效果。
选型不能只盯着发气量单一指标
不少采购端选型发泡剂时,习惯将发气量作为核心评判标准,认为发气量越高、性价比越高,实际上发泡剂的分解产物组成、分散性能、与胶料硫化体系的匹配度,都会直接影响生产过程的综合成本。如果发泡剂分解带来的模具腐蚀问题,导致模具寿命缩短、清模停机时间增加、残次品率上升,即使单吨采购成本更低,综合算下来反而会抬升整体生产成本。
具备复配能力的助剂供应商可根据鞋材配方的硫化特性、填料体系调整发泡剂的复配比例,杜巴化学可结合不同鞋材配方的工艺参数,提供适配的发泡剂产品与配方调整建议,帮助客户平衡发泡倍率、制品性能与模具维护成本。优质的橡塑发泡模具防腐蚀发泡剂,不需要牺牲发气量就能实现低腐蚀、低残留的效果,核心在于配方设计阶段就做好分解反应路径的优化,而非靠降低发气量减少分解产物。除了发气量和分解温度,发泡剂的环保属性、VOC残留水平也需要结合下游鞋材的合规要求综合考量,避免出现助剂性能达标但成品不符合环保标准的问题。
如需获取针对性的助剂选型建议与配方优化方向,可联系杜巴化学技术团队。