
橡胶密封件发泡模具损耗高?优化低温发泡工艺窗口可改善
调整工艺窗口:橡胶密封件用低温发泡减少模具损耗的可行路径
橡胶密封件对尺寸精度、表面光洁度要求严苛,模具一旦出现型腔磨损、腐蚀、积垢,会直接导致产品飞边增多、密封性能波动,修模与换模成本在生产损耗中占比不低。不少工厂遇到模具损耗过快的问题,只会从模具材质、脱模剂选型上找原因,容易忽略发泡温度与模具损耗的内在关联。本文从工艺窗口的核心参数入手,梳理发泡工艺优化与模具保护的对应逻辑。
高温发泡为什么会加速模具损耗
橡胶密封件的发泡工艺温度如果设置过高,会从多个维度加快模具损耗速度。
高温环境下,橡胶配方中的小分子助剂(如发泡剂分解残留物、硫化副产物)更容易析出,附着在模具型腔表面形成硬质积垢。每次脱模后的积垢清理,都会不同程度刮伤模具镜面层,长期积累会导致型腔光洁度下降,产品外观缺陷率上升。
长期处于高温工况的模具,金属材质的热疲劳速度会明显加快,型腔边角、流道等应力集中的位置,更容易出现微裂纹、磨损等问题,模具精度衰减速度大幅提升。
高温下发泡胶料的流动性过强,容易渗入模具分型面的微小间隙,形成薄而韧的飞边。后续清理飞边、打磨分型面的过程,也会加剧模具的磨损,缩短模具的正常使用寿命。
这也是为什么不少工厂开始尝试通过低温发泡减少模具损耗。
低温发泡的工艺窗口核心调整方向
要通过低温发泡减少模具损耗,不能只靠单纯降低温度,需要从工艺窗口的温度、剪切、时间三个核心参数同步调整,保证发泡效果与模具保护的平衡。
首先是发泡温度的合理下调。温度调整需要匹配发泡剂的分解温度区间,保证发泡剂分解速率均匀,泡孔结构稳定。如果温度下调幅度过大,发泡剂分解不完全,会导致产品密度不达标、硬度偏高,反而增加次品率。合适的温度区间需要结合胶料的硫化速度、产品的密度要求综合确定,没有统一的标准值。
其次是混炼剪切工艺的适配。低温下发泡剂的分散难度会有所上升,如果分散不均,会出现局部发泡过度、泡孔大小不一的问题,还可能导致局部集中放热,反而加剧模具的局部损耗。调整混炼阶段的剪切速率与停留时间,保证发泡剂在胶料中达到均匀分散,是低温发泡稳定实施的基础。
还有硫化与发泡的时序匹配。低温下胶料的硫化速度和发泡速度的匹配难度更高:如果硫化过快,胶料黏度上升太早,发泡剂分解时无法充分膨胀,产品弹性会受影响;如果硫化过慢,发泡剂分解产生的气体容易逸出,会出现泡孔塌陷、密度不均的问题。调整硫化体系的反应速率,让发泡峰值与硫化交联的速率形成合理匹配,既能保证发泡效果,又能缩短模具的高温停留时间,降低热负荷。
助剂选型对低温发泡落地效果的影响
很多工厂调整工艺窗口时,会遇到低温下发泡剂分解不充分、分散性差的问题,这时候需要从助剂选型上做适配,才能让低温发泡减少模具损耗的效果更稳定。
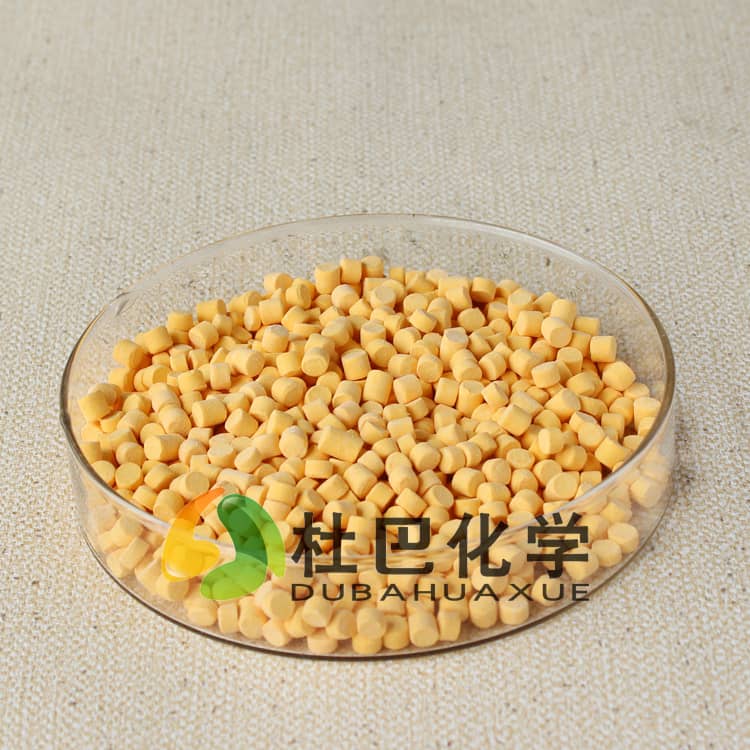
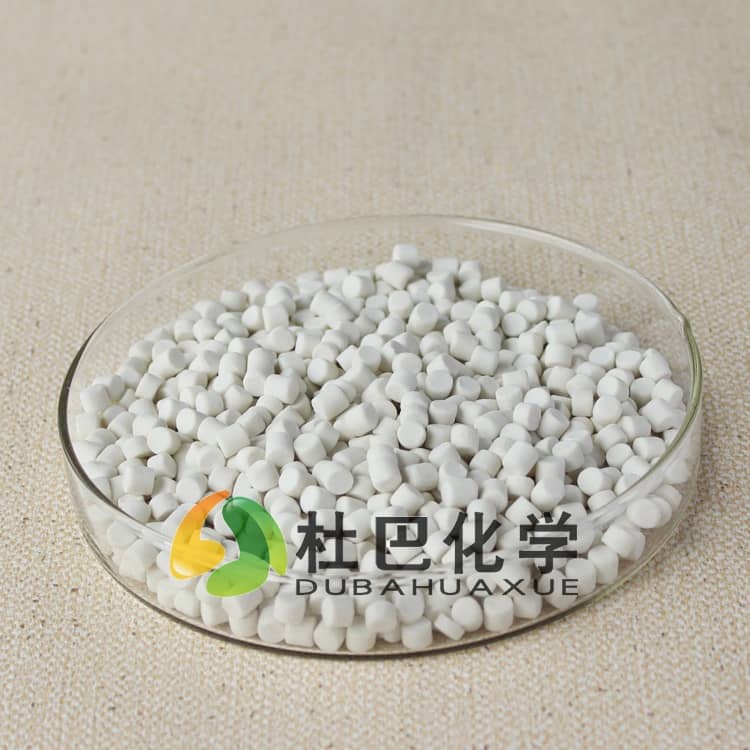
发泡剂的形态是重要的影响因素。预分散母胶粒形态的发泡剂,相比普通粉体发泡剂,在胶料中的分散性更好,低温下也能均匀分解,不会出现局部集中放热的情况,既能保证泡孔结构均匀,又能减少局部高温对模具的损伤。
复配体系的适配同样关键。通过搭配合适的活性剂、促进剂,调整胶料的硫化速率和发泡速率的匹配度,让发泡过程在更低的温度区间内完成,同时不影响产品的物理性能。比如调整活性氧化锌的粒径与活性,既能活化硫化体系,又不会让硫化速度过快影响发泡进程。
对于没有专门配方研发团队的工厂来说,可借助供应商的技术支持完成适配调整,杜巴化学的技术团队可提供对应的助剂选型与配方优化指导。
低温发泡优化的常见误区
低温发泡优化的过程中,有几个常见的认知偏差,反而可能导致生产效率下降或成本上升。
一是盲目降低发泡温度,忽略生产效率。有些工厂为了减少模具损耗,把发泡温度降得过低,结果发泡时间大幅延长,单位产品的模具占用时间增加,生产效率下降,反而推高了综合生产成本。温度调整需要在模具保护、产品性能、生产效率三者之间找到平衡点。
二是只调工艺不调整配方。低温下发泡剂的分解特性、胶料的流动性都会发生变化,如果只降低温度,不调整发泡剂用量、硫化体系配比,很容易出现产品密度不稳定、物理性能不达标的问题,最终反而需要返工,增加模具的使用频次。
三是忽略模具日常维护的配合。低温发泡能降低模具的损耗速度,但不代表可以替代常规的模具保养。定期清理模具积垢、检查分型面精度、做好模具防锈处理,和工艺优化配合,才能最大化延长模具的使用寿命。
如需获取针对性的助剂选型建议与配方优化方向,可联系杜巴化学技术团队。