
发泡橡胶密封件回弹性不足?先排查发泡剂与硫化体系匹配度
为什么选对回弹性好发泡剂仍做不出达标密封件
发泡橡胶密封件广泛用于汽车、轨道交通、建筑门窗等场景,核心性能要求是长期受压后快速回弹,保持密封界面贴合度,一旦回弹性不达标,容易出现渗水、漏音、防尘失效等问题,直接导致整批部件退货。不少配方人员遇到回弹异常时,第一反应是增加发泡剂添加量,或是更换更高密度原料,却很少关注发泡剂与整个硫化体系的适配问题。本文从泡孔形成核心逻辑出发,拆解影响发泡制品回弹性的关键变量,帮助技术人员快速定位配方问题。
泡孔结构才是决定回弹性的核心载体
很多人觉得回弹性好发泡剂只要分解气量大就行,其实不然。橡胶发泡的过程,是硫化交联反应和发泡剂分解产气同步进行的动态过程:胶料在加温过程中,交联键逐渐形成,把橡胶大分子连接成具备一定强度的三维网状结构,同时发泡剂到达分解温度后释放气体,在胶料内部撑出均匀的微小气孔。回弹性的本质,是外力挤压泡孔变形后,橡胶网状结构能带着泡孔快速恢复原状的能力。对于需要长期承受交变压力的橡胶密封件来说,均匀、独立、壁面弹性充足的闭孔结构,比单纯的密度高低更能影响长期回弹性能。如果泡孔大小不均、出现穿孔或是壁面过薄,外力撤除后泡孔无法完全复原,就会表现为回弹滞后、压缩永久变形大。单纯追求发气量指标,很容易出现泡孔穿孔、并孔的问题,反而会大幅降低制品回弹性。
发泡剂分散不均会直接破坏泡孔完整性
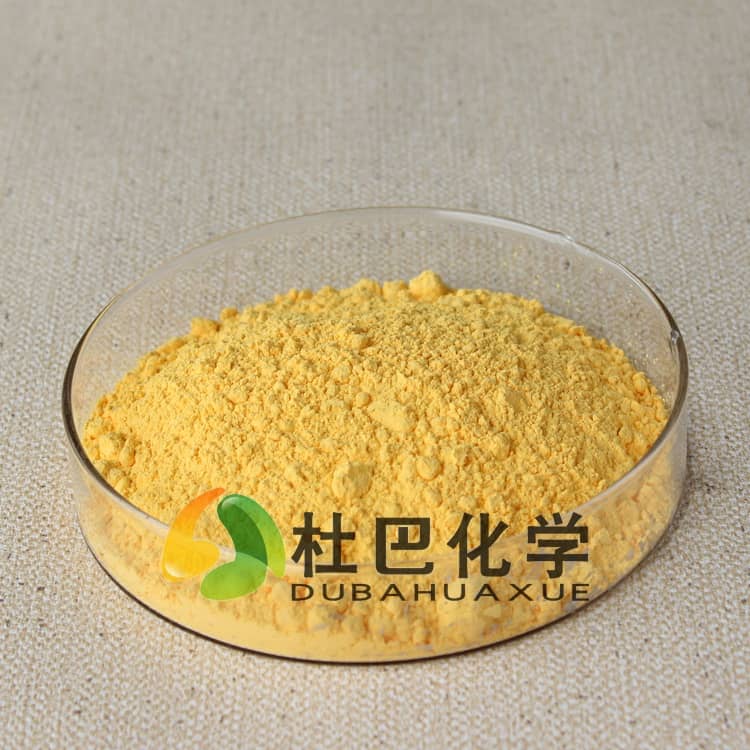
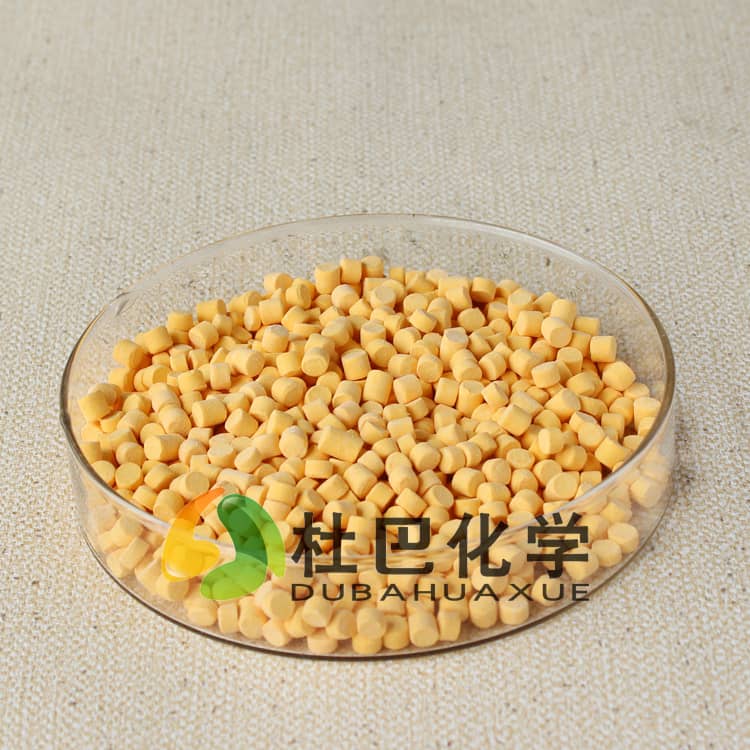
粉体形态的发泡剂如果在混炼阶段没有均匀分散在胶料中,局部浓度过高的位置分解时产气量过大,容易形成大尺寸泡孔或是内部空洞,局部浓度过低的位置则无法形成有效泡孔,整个胶件的泡孔结构呈现疏密不均的状态。这种结构下的密封件,受压时应力会集中在大泡孔的薄壁位置,造成不可逆的结构坍塌,宏观上就表现为回弹性差、长期使用后密封面变形。这类分散缺陷往往不会在刚下线的产品上表现出来,而是在使用一段时间后逐渐出现回弹衰减,很容易让技术人员误判为橡胶原料本身的耐老化性能不足。很多工厂为了改善分散性刻意延长混炼时间,反而会导致胶料焦烧时间缩短,提前进入交联阶段,进一步打乱发泡和硫化的同步节奏,反而加剧性能波动。针对这类分散问题,预分散母胶粒形态的发泡剂因为提前将有效成分均匀分散在橡胶载体中,混炼时不需要长时间剪切就能在胶料中达到均匀分布的状态,能有效减少局部团聚带来的泡孔缺陷。
分解节奏与硫化进程错配会拉低回弹表现
泡孔要形成均匀、有支撑力的闭孔结构,必须保证发泡剂的分解温度区间、产气速度,和胶料的硫化交联速度精准匹配。部分发泡剂因为纯度不足,分解温度区间过宽,从刚开始分解到完全结束的温度跨度较大,很难和固定硫化窗口下的交联进程完全匹配,很容易出现前后期产气节奏紊乱的问题。如果发泡剂分解过早,此时胶料交联度还很低,网状结构的强度不足以包裹气体,气体就会冲破胶壁逸出,形成开孔甚至表面开裂,制品内部的有效闭孔数量不足,回弹性自然无法达标;如果发泡剂分解过晚,此时胶料已经完成大部分交联,粘度上升、流动性下降,气体无法在胶料内部均匀膨胀,会在局部形成高压空腔,同样会破坏泡孔的均匀结构。很多技术人员筛选回弹性好发泡剂时,只看分解温度的单一数值,忽略了分解速率曲线和自身硫化体系的匹配度,哪怕选用了纯度高、发气量稳定的产品,也未必能得到理想的回弹效果。
调整适配性无需大幅改动现有配方
遇到回弹性能不达标的问题,不需要全盘推翻原有配方、更换整套原料体系,可以从两个小维度切入调整:一是先通过小试验证现有发泡剂在当前硫化温度下的分解速率曲线,对比胶料的焦烧时间、正硫化时间,判断两者的节奏是否匹配,如果存在时间差,可以通过调整活化剂添加量,微调发泡剂的分解温度区间,或是微调硫化体系的交联速度,让两个过程尽量同步;二是评估现有混炼工艺下的发泡剂分散效果,如果存在粉体团聚、分散不均的问题,可以更换分散性更好的产品形态,减少混炼过程的分散压力。相比盲目追求参数更高的回弹性好发泡剂,这类适配性调整的成本更低,性能稳定性也更好,不会影响制品的其他核心性能。
杜巴化学可根据您的实际需求,提供配方改性与工艺改进的全流程技术支持。