
EPDM海绵密封件发泡异味大 选对发泡剂兼顾泡孔稳定与合规要求
选对EPDM海绵发泡剂 解决密封件异味与泡孔异常问题
EPDM海绵密封件广泛应用于汽车车门、建筑门窗、机电设备的密封场景,一旦出现发泡后异味大、VOC或亚硝胺检测不合格,整批制品往往面临返工、订单交付延误的损失。不少生产人员遇到这类问题习惯优先调整硫化温度、发泡时间,却忽略了发泡剂本身的分解产物与配方兼容性才是影响合规性与泡孔状态的核心变量。以下从分解残留、分散匹配、硫化同步性三个层面拆解问题根源,帮助生产人员快速定位异常,减少反复调机的试错成本。
分解产物直接决定制品环保合规性
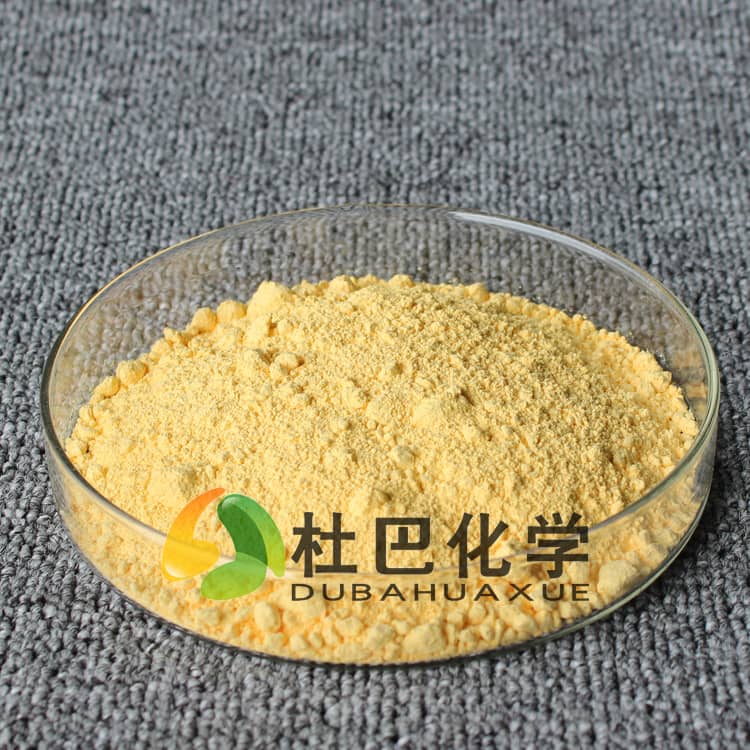
传统部分有机发泡剂分解后会产生带刺激性气味的小分子残留,部分还会生成可亚硝胺化的副产物,即便后期通过烘胶、晾晒去除表面异味,制品在高温使用场景下仍会缓慢释放VOC,难以满足汽车、家居领域的环保检测要求。EPDM海绵发泡剂的选型不能只关注发气量、分解温度这些常规指标,还要关注其分解后的产物组成:分解过程无有毒有害副产物、残留成分无异味、不会与EPDM胶料中的其他组分反应生成易迁移物质的品类,才能从源头降低合规风险。部分厂家试图通过添加除味剂遮蔽气味解决VOC问题,但除味剂仅能通过芳香成分掩盖异味,无法分解或消除可挥发的残留物质,检测时仍会出现指标超标的情况。
分散性不足会连带引发泡孔与异味双重问题
EPDM胶料本身极性较低,对粉体助剂的亲和性有限,如果选用的EPDM海绵发泡剂未经过表面改性处理,混炼过程中容易出现粉体团聚。分散不均的位置会出现局部发气量过高,形成大孔、穿孔,最终导致制品压缩永久变形不达标;团聚的粉体分解后残留集中,还会在制品内部形成异味释放点,即便延长硫化时间也无法让残留完全挥发。
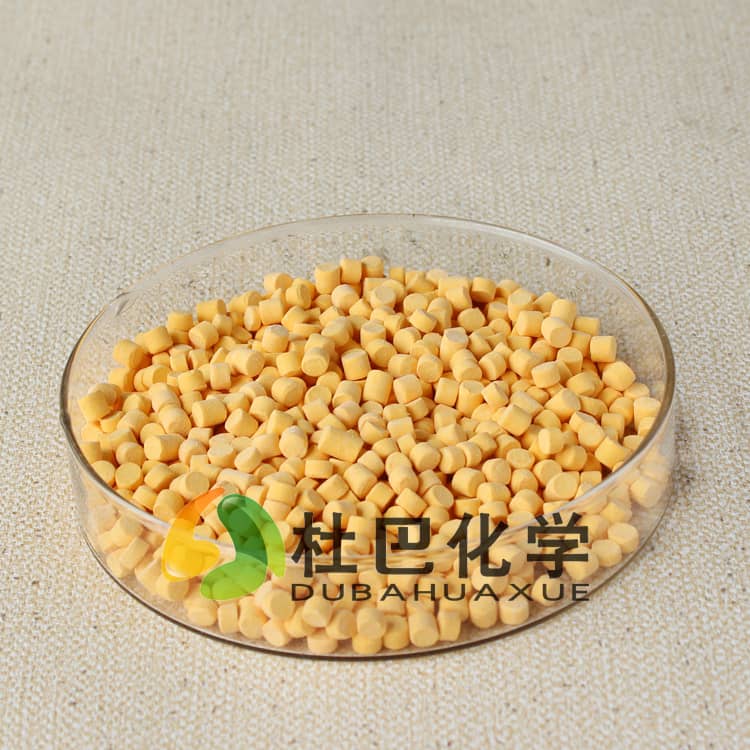
不同形态的发泡剂对工艺的适配性存在差异:常规粉体发泡剂对混炼剪切强度、混炼时间要求较高,适合密炼周期长、剪切效率高的生产线;预分散母胶粒形态的发泡剂以聚合物为载体预先将发泡剂分散均匀,对混炼工艺的宽容度更高,能减少团聚问题,但选型时要注意母粒载体与EPDM的相容性,避免载体与基胶相容性差导致的泡孔壁强度不足问题。
硫化与发泡速率同步是性能达标的关键
EPDM胶料的硫化体系通常会根据制品的硬度、耐温要求调整,发泡剂的分解速率曲线必须和硫化的交联速率曲线形成匹配:在胶料达到适宜交联度的温度区间内,发泡剂平稳分解释放气体,才能形成均匀细密的闭孔结构,泡孔壁有足够强度包裹气体,减少分解产物的向外迁移。如果发泡速率快于硫化交联速率,泡孔壁还未形成足够强度时气体就已溢出,不仅发泡倍率达不到设计要求,分解气体裹挟小分子残留从胶料表面逸出,还会在模具表面形成积垢,反过来影响后续批次的制品外观;如果硫化交联速率快于发泡速率,胶料交联度过高后发泡剂分解的气体无法撑开胶料网络,就会出现局部硬芯,内部包裹的气体无法顺利排出,制品后期使用中会缓慢释放异味。
部分生产端为了调整发泡速率,会自行添加尿素类活化剂调节分解温度,但这类助剂往往是亚硝胺的主要来源之一,反而会引入新的合规风险。很多工厂出现的检测不合格问题,往往不是发泡剂本身的问题,而是自行添加的活化剂、促进剂等小料带入了违禁成分,最终影响整批制品的合规性。合格的EPDM海绵发泡剂需要同时满足分解产物环保、易分散、分解速率与硫化体系匹配三个核心要求,而非单纯追求发气量或采购成本。
橡胶助剂的选型从来不是单一指标的比对,而是要结合自身的工艺条件、合规要求、性能目标综合判断,尤其是环保要求持续升级的当下,从源头选品环节规避风险,远好于后期出现问题再补救。
杜巴化学可根据您的实际需求,提供配方改性与工艺改进的全流程技术支持。