
电线电缆料挤出发泡缺陷多?低温AC发泡剂选型要匹配工艺窗口
电线电缆料挤出发泡不良?低温AC发泡剂需匹配工艺窗口选型
低烟无卤电线电缆料的挤出发泡环节,一旦出现泡孔大小不均、沿挤出方向串孔、皮层厚薄不一致的问题,往往会直接导致线缆绝缘性能、阻燃等级达不到标准,整批料报废的损失并不少见。很多生产端遇到这类问题最先想到的是调整挤出机温度、螺杆转速,却忽略了低温AC发泡剂本身的分解特性与现有工艺窗口不匹配的核心诱因。我们会从挤出工艺的温度、停留时间、剪切强度三个核心参数出发,梳理发泡剂选型的匹配逻辑,帮助生产端减少反复调机的试错成本。
挤出温度区间窄,发泡剂分解温区不能卡边
低烟无卤聚烯烃线缆料的基材熔融温度与热降解温度区间较窄,相比其他发泡橡塑制品,挤出工艺的温度可调空间十分有限。低温AC发泡剂的初始分解温度如果低于挤出塑化段的实际料温,会在螺杆输送阶段提前分解,气体顺着加料段缝隙反溢,最终制品表面会出现凹坑、整体密度波动大的问题;如果分解温度过高,气体在机头口模位置才集中释放,泡孔来不及均匀生长就被冷却定型,又会出现皮层过厚、内部硬芯、成品圆度差的问题。
很多采购选型时只关注产品标注的初始分解温度,却忽略了发泡剂从开始分解到完全释放气体的温度跨度。温区跨度太窄的发泡剂对温度波动的容忍度极低,生产车间环境温度变化、螺杆磨损导致的摩擦热波动,都可能触发分解节奏异常,很难适配线缆挤出的连续化生产要求。
螺杆剪切与停留时间,直接影响发泡剂分散效率
不同规格电线电缆的挤出生产线配置差异较大:生产薄壁绝缘线的设备螺杆长径比大、压缩比高,物料在机筒内承受的剪切强度高、停留时间短;生产厚壁护套料的设备剪切强度相对较低,物料停留时间更长。
未经过表面改性处理的普通AC发泡剂粉体,在高剪切工况下容易受摩擦热影响提前分解,在低剪切工况下又容易出现粉体团聚、分散不均的问题,造成制品局部发气量过大形成鼓包、局部未发泡导致硬度超差。部分生产端为了改善粉体分散性,刻意提高混炼段温度,反而进一步提升了提前分解的风险。螺杆剪切产生的摩擦热是机筒内物料温升的重要影响因素,仅按照机筒加热器的设定温度选择发泡剂,很容易出现实际料温超过发泡剂分解阈值的问题。
选型不能只看参数,工艺匹配度比单一名义指标重要
很多采购找低温AC发泡剂源头生产厂家的时候,习惯只询问分解温度、发气量两个固定指标,却忽略了自身生产线的工艺特征。实际上,适配工况的发泡剂很难只靠固定参数匹配到位,供应端需要结合客户的挤出温度设置、螺杆参数、生产线速度、目标制品密度,调整发泡剂的表面处理方式、粒径分布,必要时通过复配不同分解节奏的组分拉宽工艺窗口,降低生产端的调机难度。
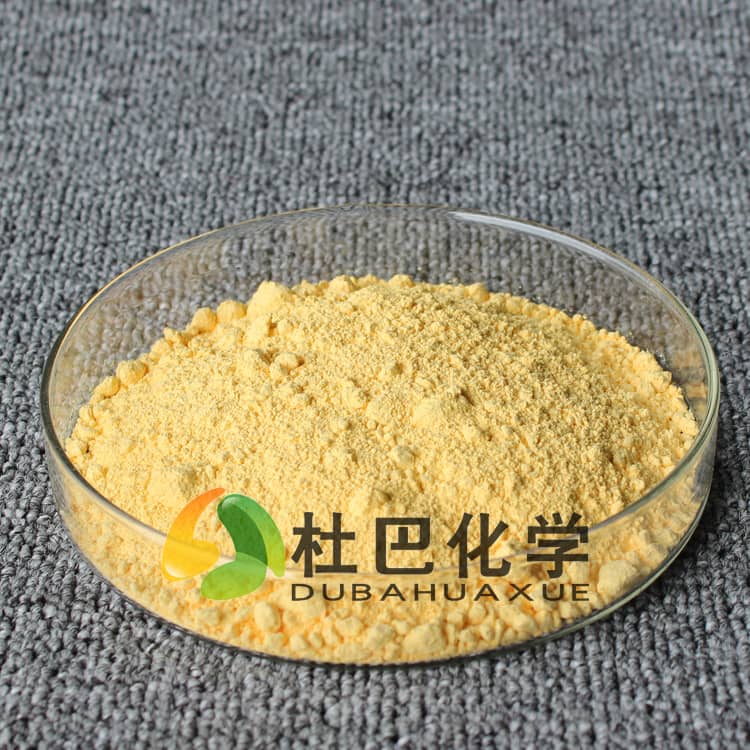
针对低烟无卤线缆料的挤出工况,适配性好的低温AC发泡剂通常满足几个基本特征:分解温区覆盖从塑化到机头定型的完整区间,不会提前反气也不会出了口模再二次发泡导致制品变形;粉体经过表面包覆处理,在低剪切混炼条件下也能和基材均匀混合,不会出现粉团导致的局部鼓包;分解产物无刺激性残留,不会影响线缆的绝缘性能与环保属性。
稳定批次表现,才能减少工艺参数反复调整
电线电缆挤出是连续化生产过程,助剂的批次稳定性直接影响生产效率。如果不同批次的低温AC发泡剂分解温度波动大、粒径分布不均,生产端每更换一批原料就需要重新调整温度、螺杆转速等参数,不仅耽误排产计划,调机过程中产生的废料也会推高生产成本。
作为低温AC发泡剂源头生产厂家,从原料合成到表面处理、复配分装的全流程质量管控,是保证批次稳定性的核心。单纯依靠外购粉体进行分装的贸易类供应商,很难做到每批产品的分解特性保持一致。除了产品质量本身,配套的技术响应能力同样关键,当客户调整基材配方、更换生产线或者切换产品规格时,供应端如果能配合调整发泡剂性能参数,就能帮客户大幅缩短试料周期。杜巴化学凭借橡胶助剂复配技术积累与配方服务能力,可针对不同挤出工况调整产品性能,帮助客户缩短工艺调试周期。
生产端在筛选低温AC发泡剂源头生产厂家时,不要只索要书面的产品规格书,最好能提供自身生产线的具体工艺参数,先取小试样品在实际生产线上验证匹配度,再评估批量采购的可行性。
如需获取针对性的助剂选型建议与配方优化方向,可联系杜巴化学技术团队。