
鞋材EVA发泡塌孔边裂?中温发泡粉选型需匹配工艺窗口
鞋材EVA发泡塌孔边裂?选对中温发泡粉还要匹配工艺窗口
鞋材EVA中底、橡塑鞋垫的生产中,发泡环节的异常往往直接拉低成品合格率:局部塌泡会导致回弹性能不达标,孔径不均会造成硬度偏差,边裂问题则会直接让工件报废。不少生产团队遇到这类问题第一反应是更换发泡剂牌号,却忽略了助剂分解特性和现场工艺窗口的匹配度,往往换了几批材料问题还是反复。接下来会从工艺适配的核心环节拆解,帮大家理清中温发泡粉的选型和调整思路,减少试错成本。
中温发泡的分解节奏要和胶料硫化速度同频
中温发泡粉的核心特性是在130-160℃的温度区间内平稳分解产气,无需高温发泡剂要求的极高模温触发反应,也不会像低温发泡剂那样容易在混炼阶段提前分解。生产端出现塌孔问题,本质往往是发泡剂产气高峰早于胶料硫化交联的节点:气体冲出来的时候胶料还没建立足够的支撑强度,气泡合并、破裂就会形成大孔甚至局部塌陷。反过来,如果硫化速度太快,胶料交联完成后发泡剂还没充分分解,就会出现发泡倍率不够、成品密度偏高、边部脆裂的问题。调整时不能只盯着发泡剂的添加量,要同步观察硫化曲线的扭矩变化,把产气峰值和交联定型的节点对齐,才能得到均匀细密的泡孔结构。
混炼剪切与温度控制直接影响发泡剂分散效果
不少一线操作人员默认粉体发泡剂只需按配比称量投入即可,实际上混炼阶段的剪切强度、辊温、加料顺序都会影响发泡剂最终的分散均匀度。如果辊温过高,超过发泡剂的初始分解温度,混炼过程中就会提前产生少量气体,这些气体会在胶料内部形成预置的大泡核,模压的时候就容易发展成不均匀的孔结构。如果剪切强度不足,发泡粉团聚在胶料局部,模压时这些位置产气量集中,也会造成局部鼓包、孔径大小不一。
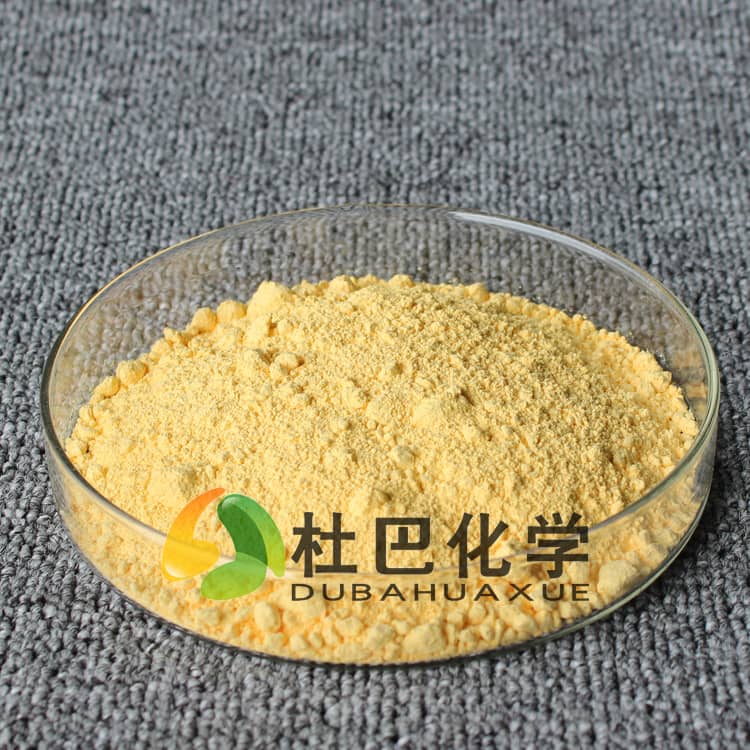
和预分散母胶粒形态的助剂不同,粉体形态的现货中温发泡粉对混炼工艺的要求更高,加料时建议和填充料分批加入,避免一次性倾倒造成的团聚。混炼过程中要注意监控胶料的实际温度,不要超过发泡剂的初始分解温度,防止提前分解造成的工艺波动。
批次稳定的现货供应能减少工艺调试成本
不少生产团队都遇到过类似困扰:花了几轮试料调试出适配的温度、时长、配比参数,更换新批次发泡剂后原有参数突然失效,又要重复调试流程,挤占正常生产时间。出现这类问题的核心原因,是不同批次发泡剂的分解温度、发气量波动过大,导致原有的工艺匹配关系被打破。
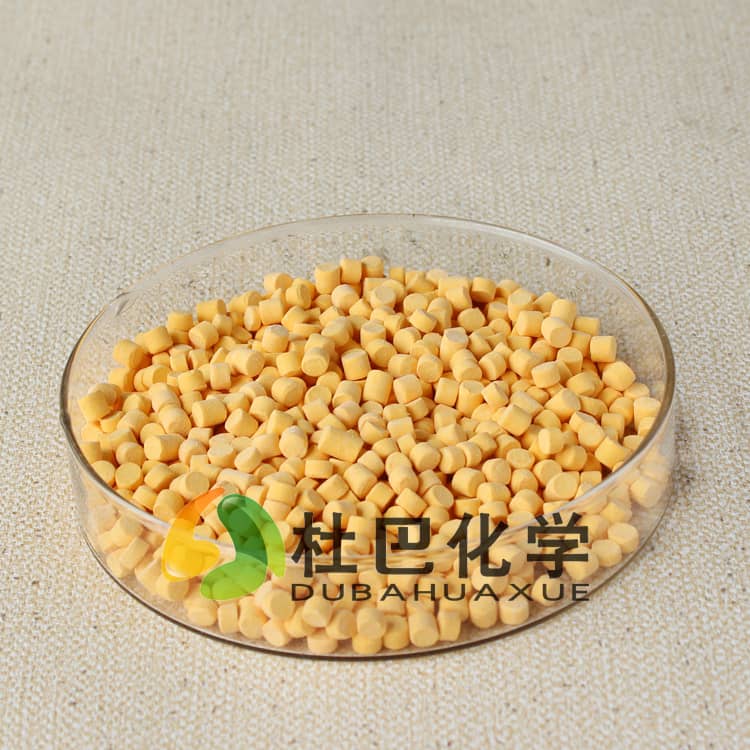
杜巴化学现货中温发泡粉采用标准化生产流程管控分解温度区间与发气量稳定性,批次间性能波动小,能减少工艺反复调试的时间成本。选型时不要只看发气量的标称数值,要结合自己现场的模温波动范围、硫化体系搭配、混炼设备的剪切能力来匹配对应分解特性的型号,比如常年模温稳定在140℃左右的生产线,就不需要选择分解峰值在160℃以上的型号,否则不仅会延长模压保压时间,还会出现发泡不充分、成品偏硬的问题。
针对通用鞋材生产线的工艺特点,现货中温发泡粉的分解峰值集中在135-155℃的常用工艺区间,不需要刻意调高模温或者延长保压时间,就能实现平稳产气,适配多数EVA、橡胶共混鞋材的发泡要求。对于需要赶交期的订单,现货储备充足的供货渠道也能减少等料待工的时间,避免因为助剂供货不及时打乱生产计划。
环保合规要求下的选型方向
当前鞋材产品尤其是出口类订单,对成品VOC释放、受限物质含量、异味残留的要求持续收紧,选型时除了考虑工艺匹配度,还要兼顾助剂的环保属性。部分传统发泡剂分解后会产生刺激性残留,甚至释放受限物质,容易导致成品检测不达标。
适配环保要求的现货中温发泡粉分解产物温和,无刺激性异味,不含有法规限制的亚硝胺类物质,能满足多数出口订单的检测要求。搭配低亚硝胺的预分散促进剂使用时,不需要大幅调整原有工艺,就能实现配方的环保升级,减少换料带来的试错成本。如果遇到现有配方下发泡结构不稳定的问题,可以结合现场的工艺参数记录逐一排查温度、时间、剪切环节的匹配度,不要盲目增减助剂配比增加不必要的成本。
杜巴化学可根据您的实际需求,提供配方改性与工艺改进的全流程技术支持。