
电线电缆料发泡层孔径不均?调对高温化学发泡工艺窗口是关键
电线电缆料用高温化学发泡剂:工艺窗口不匹配导致的孔径问题怎么调
电线电缆的发泡绝缘层直接决定信号传输稳定性与耐温等级,不少厂家在生产中遇到过发泡层孔径大小不一、表面有鼓包、闭孔率不达标的情况,轻则需要回料返工,重则整批报废。很多生产人员第一反应是更换发泡剂批次,却忽略了工艺参数与助剂分解特性的匹配问题。接下来我们从温度、剪切、硫化节奏三个角度,拆解这类异常的排查逻辑。
发泡温度区间不匹配是孔径不均的首要诱因
高温化学发泡剂的分解需要达到特定温度区间,温区设置不合理是生产中最常见的发泡异常诱因,主要有两个典型误区。
温区设置的两个常见误区
第一个误区是进料段温度设置过高。如果挤出机进料段温度超过发泡剂分解起始温度,发泡剂在螺杆中段就会提前分解,气体顺着料筒间隙溢出,到模头成型时可用气量不足,且提前分解的气泡在高剪切下容易破裂,最终导致孔径大小不一、表面有凹坑。
第二个误区是只看设定温度,不校准实际物料温度。不同批次的基材熔融指数、填充量有差异,挤出过程中的剪切生热也会让物料实际温度高于设定温度,要是只按标称参数设置温区,很容易出现发泡剂分解时机不对的问题。
螺杆剪切速率直接影响发泡成核的均匀度
发泡成核需要均匀的分散基础,螺杆的剪切强度、物料在筒内的停留时间,都会直接影响发泡剂的分散状态与泡核完整性。
剪切强度不足时,发泡剂颗粒无法均匀分散在基材中,团聚的颗粒分解后会形成过大的泡孔,甚至出现局部空洞;剪切强度过高时,已经形成的泡核会被高速剪切的熔体冲破,导致闭孔率下降、发泡倍率不足。
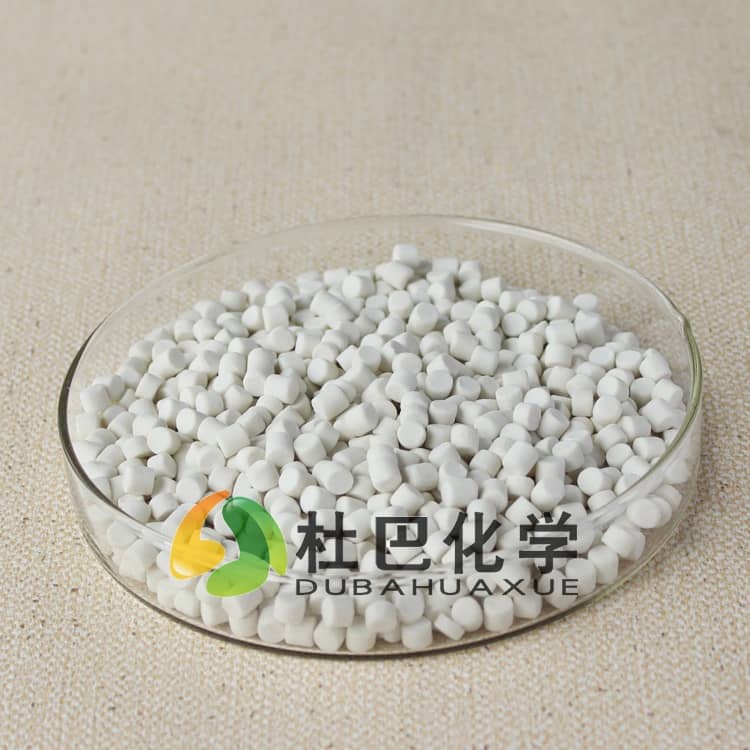
不同形态的发泡剂对剪切的要求也有差异:粉体形态的发泡剂更容易分散,但要注意避免剪切过度导致提前分解;预分散母胶粒形态的发泡剂需要足够的剪切来打开母胶载体,才能实现均匀分布,适合填充量较高、体系较复杂的线缆配方。
对于添加了填充剂的线缆料,填充剂颗粒本身也会成为成核点,但如果发泡剂分散不均,局部浓度过高,还是会出现大泡孔,保证均匀分散是基础。
发泡与交联节奏的匹配度决定闭孔率
线缆料大多需要具备一定的交联度以提升耐温、耐机械性能,发泡过程与交联反应的节奏匹配,是保证闭孔率的关键。
如果交联反应速率慢于发泡速率,发泡剂大量分解时,基材的熔体强度还不足以包裹住气泡,气泡就会相互合并、破裂,出现孔径不均、表面鼓包的问题,严重时还会导致发泡层密度超标。如果交联反应速率过快,发泡剂还未完全分解,基材已经形成稳定的交联网络,发泡倍率就会达不到设计要求,绝缘层的介电性能也会受影响。
对于高速挤出的生产线,线速提升会缩短物料在料筒内的停留时间,这时候就需要调整高温化学发泡剂的分解速率与交联体系的反应速度,让两者的峰值尽量重合,才能在高速生产下仍保持稳定的发泡效果。
工艺异常的排查顺序与助剂选型思路
遇到发泡孔径异常时,不用急于调整配方,可按以下优先级排查:
- 先校准温区:用测温设备检测模头、均化段的实际物料温度,确认温区设定是否在发泡剂的正常分解区间内,排除温控仪表偏差、加热圈老化等设备问题。
- 再调整剪切:如果温度无异常,可通过调整螺杆转速、喂料量来改变剪切强度与停留时间,观察泡孔变化,找到分散与泡核保护的平衡点。
- 后优化体系:如果前两项调整后仍达不到要求,再考虑调整发泡剂的形态或品类——比如分散稳定性差就换用预分散母胶粒形态,高速生产线就选分解区间更窄的高温化学发泡剂,同时配合调整交联体系的反应速率,实现发泡与交联的节奏匹配。
要是自行调试后仍无法达到理想效果,可借助专业助剂厂商的技术支持,结合具体配方与工艺条件做针对性优化。杜巴化学在橡胶助剂复配与工艺匹配方面有成熟的服务经验,可协助生产端快速缩小调试范围。
如需获取针对性的助剂选型建议与配方优化方向,可联系杜巴化学技术团队。