
白色PVC鞋材发泡不均易发黄?先排查发泡剂配方适配性
白色PVC制品发泡剂适配不当?鞋材生产常见异常排查思路
白色PVC鞋材生产中,泡孔大小不一、表面发黄、发泡倍率不稳定是很常见的异常,轻则导致外观不合格,重则造成整批报废,增加生产成本。不少厂家遇到这类问题第一反应是调整烘箱温度或螺杆转速,却忽略了发泡剂本身与配方体系的适配性才是核心诱因。接下来我们从三个具体方向拆解这类问题的排查逻辑,帮生产端快速缩小异常范围。
粉体发泡剂结团是泡孔不均的首要诱因
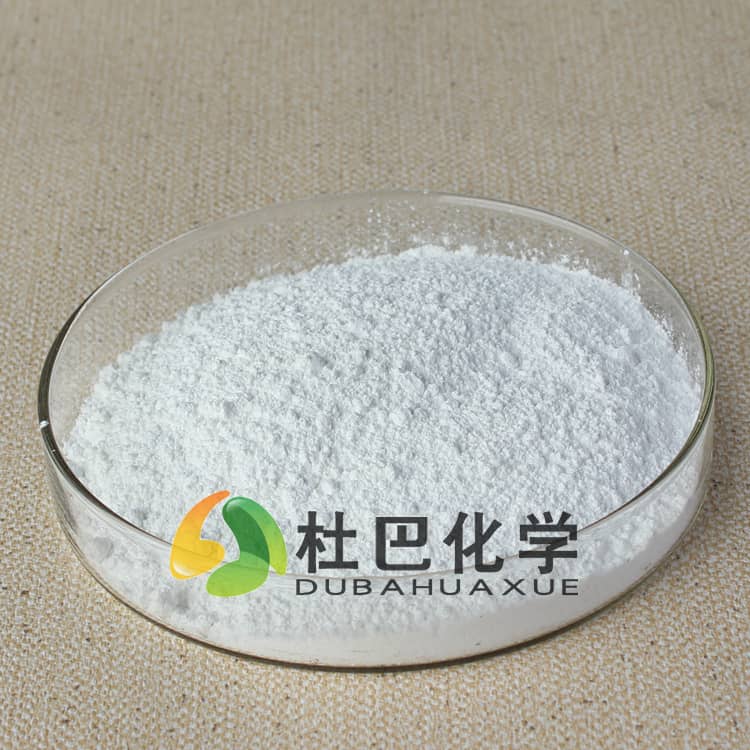
白色PVC鞋材的泡孔不均,大多和发泡剂的分散效果直接相关。不少厂家选用常规粉体的白色PVC制品发泡剂,直接与树脂、稳定剂混合投料,在低速混合阶段很难分散均匀,进入螺杆后高温快速分解,结团位置就会出现大泡或黄点。尤其是薄壁或浅纹的鞋材部件,表面哪怕只有几处微小的结团点,都会直接判定为不合格。
要改善分散性,不能只靠提高混合转速,还要结合发泡剂的粒径、表面处理情况以及配方中的增塑剂添加顺序综合调整。有些厂家会提前将发泡剂和增塑剂混合成糊状再投料,虽然能在一定程度上改善分散,但如果增塑剂的纯度不够,或者混合时的温度控制不当,反而可能导致发泡剂提前部分分解,影响后续发泡效果。
分解温度不匹配会直接影响发泡倍率与白度
PVC的热稳定性较差,尤其是白色制品,加工温度过高很容易出现降解发黄的问题,因此加工窗口本身偏窄。白色PVC制品发泡剂的分解温度并非越低越好,需要与PVC的塑化曲线精准匹配,才能保证气体释放时熔体刚好具备足够的强度包裹气泡。如果分解温度过低,PVC还未完全塑化,气体就会从熔体缝隙中逸出,导致发泡倍率不足;如果分解温度过高,就需要提高加工温度来触发分解,又会增加PVC降解发黄的风险。
很多厂家遇到发泡倍率不够的问题就盲目加量,反而会因为局部分解过度加剧黄变,陷入恶性循环。不同的加工工艺对发泡剂分解温度的要求也有差异,比如挤出发泡的停留时间短,需要分解速率稍快的发泡剂;模压发泡的停留时间长,就需要分解温度稍高、分解速率更平缓的发泡剂,才能保证泡孔均匀。
配方中其他助剂会干扰发泡剂的正常分解
白色PVC配方体系中,除了发泡剂之外,热稳定剂、增塑剂、钛白粉等组分都会和发泡剂产生相互作用,影响最终的发泡效果。比如部分金属类热稳定剂,会催化发泡剂提前分解,导致发泡速率不稳定,同一批次的产品倍率波动大。增塑剂的用量则会影响PVC的熔体强度,用量过高时熔体偏软,泡孔容易破裂出现开孔;用量过低时熔体硬度过高,气泡难以膨胀,发泡倍率上不去。
在做配方调试时,不能孤立调整白色PVC制品发泡剂的用量,需要同步验证与热稳定剂、增塑剂的协同效果,避免出现分解速率异常或白度下降的问题。钛白粉作为白色PVC制品中常用的着色剂,虽然本身不会直接影响发泡剂的分解,但如果钛白粉的分散性不好,会在体系中形成细小的团聚颗粒,成为泡孔的异相成核点,导致泡孔大小不一,外观出现颗粒感。因此在调试发泡配方时,也要同时关注着色剂的分散效果,避免误判为发泡剂的问题。
发泡剂选型与配方调整的实用思路
针对白色PVC鞋材的发泡异常,排查时可以先从成品的异常表现倒推:如果是局部大泡、表面有黄点,优先排查发泡剂的分散性,调整投料顺序或混合工艺;如果是整批发泡倍率偏低、白度正常,可检查发泡剂分解温度是否与加工温度匹配,适当调整工艺温度或更换适配的发泡剂;如果是倍率波动大、黄点分布均匀,就要考虑配方中其他助剂与发泡剂的协同性,逐一替换验证。
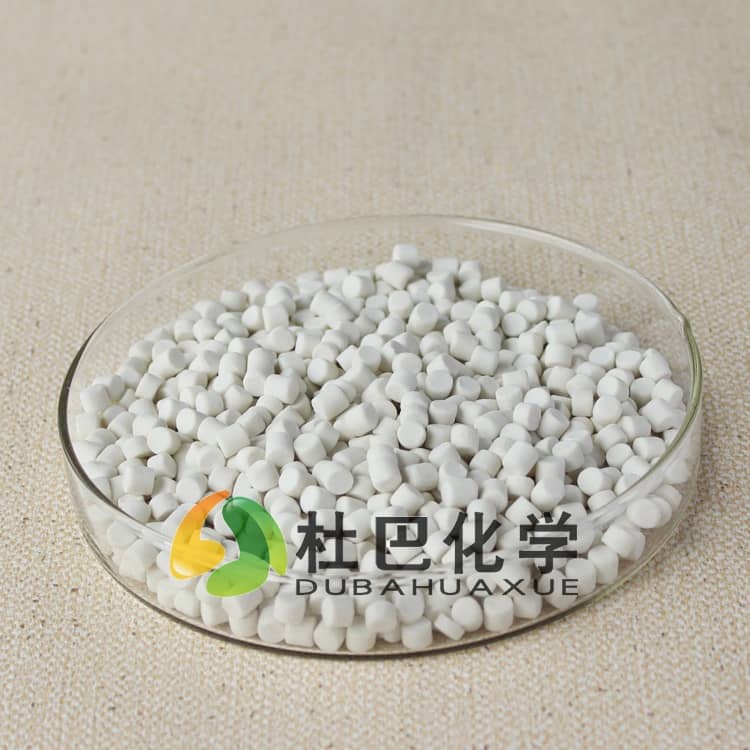
选型时不要只看发泡剂的分解温度或发气量这两个指标,还要结合自身的配方体系、加工设备、产品要求做综合评估。比如同样是白色PVC鞋材,厚底和薄底的发泡要求完全不同,厚底需要更平缓的分解速率,避免内部散热不及时导致黄变;薄底则需要更好的分散性,保证表面外观均匀。对于分散要求高、白度稳定性要求严的产品,也可以考虑预分散形态的发泡助剂,通过载体提前将发泡剂均匀分散,减少结团风险,同时降低配方调试的难度。
如需获取针对性的助剂选型建议与配方优化方向,可联系杜巴化学技术团队。