
橡胶密封件微孔发泡:低温发泡剂AC选型的工艺窗口匹配要点
橡胶密封件微孔发泡:低温发泡剂AC如何适配工艺窗口
橡胶密封件制备微孔发泡结构时,既要保证泡孔细密均匀以实现缓冲密封效果,又要适配较低的硫化温度避免胶料过硫变硬。不少生产端碰到的问题是:选了标注低温型的发泡剂,生产时要么发泡倍率上不去,要么局部泡孔破裂,反复调配方也找不到稳定参数。很多人只盯着分解温度这一个指标,忽略了发泡剂与整个工艺窗口的适配性。接下来我们从三个核心维度拆解选型逻辑,帮你快速筛选适配产品。
分解温度不是唯一标准,要看温度适配区间宽度
市面上标注低温发泡剂AC的产品不少,但不同产品的分解温度区间差异其实很大,这也是为什么同样叫低温型,用起来效果差很多的原因之一。
很多人选型时只看“起始分解温度”这一个数值,觉得只要低于硫化温度就可以,实际并非如此。发泡剂的分解是一个持续的过程,从开始分解到大量分解再到分解结束,有一个温度区间。如果区间太窄,生产时温度稍有波动(比如挤出机各区温度偏差、模温波动),发泡倍率就会出现明显变化,批量生产的稳定性很难保障。
橡胶密封件通常使用丁腈、三元乙丙等胶料,为了保证压缩永久变形、拉伸强度等性能达标,硫化温度一般控制在较低区间,这就对发泡剂的低温分解活性提出了更高要求。合适的产品应该是分解起始温度略低于硫化起始温度,且分解区间有一定宽度,能跟随硫化升温的节奏逐步释放气体,让泡孔均匀生长。
混炼与挤出环节的剪切作用,会直接影响发泡剂活性
橡胶密封件的生产大多要经过混炼、挤出或模压等工序,每个环节的剪切作用都会对发泡剂的活性产生影响。混炼时的辊筒剪切、挤出时的螺杆剪切,都会产生一定的热量和机械力,如果发泡剂的剪切耐受度不足,很容易在加工过程中提前分解一部分。
提前分解的发泡剂不仅会浪费有效成分,导致最终发泡倍率不足,还会让部分气体在混炼或挤出阶段就逸出胶料,等到硫化阶段再发泡时,气体分布不均匀,最终出现泡孔大小不一、表面有气孔的问题。有些采用连续挤出工艺的密封件生产线,螺杆剪切强度高、物料停留时间长,对发泡剂的剪切稳定性要求更高,一旦发泡剂在挤出机内提前分解,还可能导致挤出压力不稳定,影响生产效率。
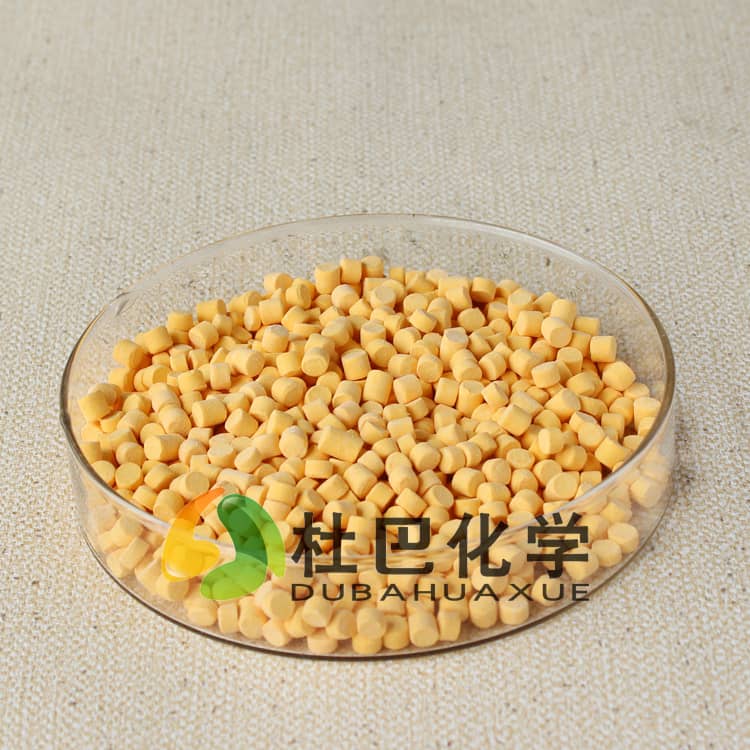
发泡剂的颗粒形态、表面处理方式都会影响剪切耐受度。比如经过表面处理的产品,或者做成预分散母胶粒形态的产品,能在一定程度上缓冲剪切力的作用,减少提前分解的概率,让加工过程更稳定。
发泡速率要与硫化交联速率匹配,才能形成稳定泡孔
微孔发泡的核心是“气”和“胶”的匹配:发泡剂分解产生气体的速率,要和胶料硫化交联的速率同步,才能形成均匀稳定的泡孔结构。如果发泡速率太快,胶料还没形成足够的交联强度,气体就会冲破胶料的包裹,导致泡孔破裂、表面不平整;如果发泡速率太慢,胶料已经完全硫化,粘度过高,气体无法充分膨胀,发泡倍率就上不去。
选低温发泡剂AC的时候,不能只看分解温度,还要结合自己的硫化体系,看发泡速率和交联速率能不能对上。橡胶密封件对物理性能的要求比较高,尤其是压缩永久变形、密封性能等指标,不能为了匹配发泡速率随便调整硫化体系的配方,否则很容易导致产品性能不达标。
有些生产端为了让泡孔更均匀,会调整促进剂的用量来改变硫化速率,但这样往往会牵一发而动全身,比如胶料硬度变化、拉伸强度下降、压缩永久变形不合格,反而得不偿失。更稳妥的方式是选择发泡速率与现有硫化体系适配的发泡剂,尽量减少对原有配方的改动。
选型时怎么快速验证工艺适配性
了解了三个核心维度之后,具体选型时该怎么验证?不要只看供应商提供的检测报告上的分解温度,因为实验室的测试条件和实际生产的工艺条件差异很大,只有在自己的工艺条件下做验证,结果才靠谱。
可以先取少量样品,按照自己常用的混炼工艺混炼后,做小批量模压发泡试验,观察发泡倍率和泡孔均匀度。在此基础上,可以调整模温±5℃,看看发泡倍率的变化幅度,如果变化很小,说明产品的温度适配窗口宽,生产时的容错率高,批量稳定性更好。
还可以通过调整混炼时间、辊距或者螺杆转速,改变剪切强度,对比不同剪切条件下的发泡效果,判断发泡剂的剪切耐受度。如果剪切参数变化后,发泡倍率和泡孔状态基本稳定,说明产品能适配更宽的剪切工艺窗口,适合不同的加工设备和工艺要求。
对于已经确定要选低温发泡剂AC的生产端来说,快速验证适配性能减少很多试错成本。如果自己没有完善的试验条件,也可以找有配方技术服务能力的供应商协助测试,有配方改性服务能力的供应商还能根据你的工艺条件调整复配方案,进一步拓宽工艺窗口。
如需获取针对性的助剂选型建议与配方优化方向,可联系杜巴化学技术团队。