
低烟无卤线缆泡孔异常?先排查橡塑发泡粉密度适配表现
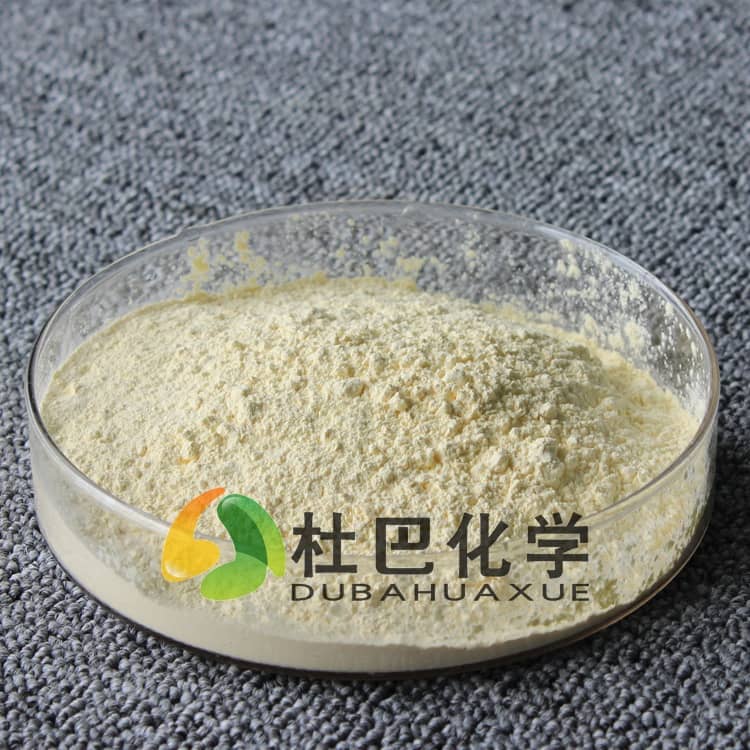
密度1.65g/cm³橡塑发泡粉如何影响线缆料泡孔稳定性
低烟无卤线缆挤出生产中,不少工厂会遇到发泡层表面粗糙、泡孔直径差超过工艺允许范围、成品线径波动的问题,严重时整批料的绝缘耐压性能不达标,只能做回料处理。不少技术人员遇到这类问题优先调整挤出温度或螺杆转速,却忽略了发泡粉本身的密度、分散特性与基础胶料的匹配度。接下来从发泡剂的分散过程、分解节奏与交联反应的协同关系入手,理清泡孔异常的核心影响因素,帮助生产端减少无意义的调机试错。
粉体密度差异如何改变胶料内部分散均匀度
橡塑材料混炼过程中,粉体助剂与基料的密度差是影响分散均匀性的核心物理指标之一。密度1.65g/cm³橡塑发泡粉的密度与常用低烟无卤聚烯烃基料的密度区间接近,在密炼、螺杆输送过程中不容易出现分层、偏析问题,每一个微小胶料单元内的发泡剂含量偏差可控制在较小范围内。尤其是长径比偏大的线缆专用挤出设备,物料在螺槽内的停留时间更长,若粉体与基料密度差过大,即使混炼阶段达到理想的分散状态,也会在后续输送过程中因持续剪切、受热出现粉体迁移沉降,导致料段不同位置的发气量不一致,最终形成大小不均的泡孔结构。如果选用密度偏差较大的发泡粉,哪怕混炼阶段延长时间、提高剪切强度,也很难完全规避后续工序的偏析问题,部分工厂为了改善分散性添加过多分散助剂,反而会削弱基料的交联密度,降低发泡层的机械强度与绝缘性能。
分解节奏与硫化交联的协同是泡孔成型的关键
发泡层的泡孔形成过程,本质是发泡剂分解释放气体与胶料交联固化同时进行的动态平衡过程。当胶料受热达到初始交联粘度时,发泡剂分解产生的气体刚好能被包裹在胶料内部形成均匀封闭的泡孔,如果两者节奏不匹配,很容易出现泡孔破裂、塌泡、局部实心的问题。一旦泡孔出现连通开孔,线缆在潮湿环境下使用时,水汽会顺着开孔缝隙渗入绝缘层内部,直接降低线缆的绝缘电阻与耐压等级,留下长期使用的安全隐患。常规的橡塑发泡粉往往只标注分解温度、发气量等通用指标,很少针对特定线缆料的硫化体系调整表面处理工艺,导致不同批次的胶料硫化曲线出现波动,需要频繁调整促进剂、硫化剂的添加比例。对于连续挤出的线缆生产线来说,哪怕胶料的焦烧时间出现数秒的偏差,都可能导致整段线缆的发泡层厚度、密度偏离工艺要求,产生不必要的原料损耗。
选型不能只参考发气量单一指标
不少采购人员筛选发泡粉时,会把发气量作为核心判断指标,认为发气量越高性价比越好,实际上对于连续挤出的线缆料来说,发气量稳定、分散均匀、分解节奏与硫化体系匹配,远比单一发气量数值重要。密度1.65g/cm³橡塑发泡粉之所以适配多数低烟无卤线缆料配方,除了密度接近基料减少分层外,还可根据客户的硫化体系调整表面包覆层成分,让分解温度区间与胶料的硫化窗口完全匹配。除了基础的纯度、粒径指标外,还要结合自身使用的基料类型、硫化体系、挤出工艺温度,选择经过表面改性处理、密度与基料适配的发泡粉产品,才能减少生产过程中的配方调整频次,降低批次性能波动。面向线缆等对绝缘性能、泡孔均匀度要求较高的应用场景,专业橡胶助剂服务商可根据客户的实际配方,调整发泡粉的表面处理工艺与复配比例,帮助客户缩短配方调试周期。
减少批次波动的现场调整思路
如果生产中已经出现泡孔不均的问题,不要第一时间大幅调整温度或螺杆转速,可先取混炼后不同位置的胶料做硫化曲线与发泡率测试,排查不同料段的发泡剂含量偏差。如果偏差超过合理范围,优先检查混炼工序的加料顺序、混炼时间、剪切强度是否符合工艺要求,再核对到场发泡粉的密度、粒径等指标是否与之前批次一致。如果胶料的发泡剂含量均匀,但泡孔成型状态不佳,可小幅调整促进剂添加量,让交联速度与发泡剂分解速度重新匹配,避免大幅调整配方导致的机械性能、绝缘性能波动。对于配方调整经验不足的生产端,可借助供应商的技术能力完成配方匹配验证,减少自行试错的原料损耗与时间成本。
杜巴化学可根据您的实际需求,提供配方改性与工艺改进的全流程技术支持。