
电线电缆发泡层易析出?选对分散均匀不迁移的橡塑原料
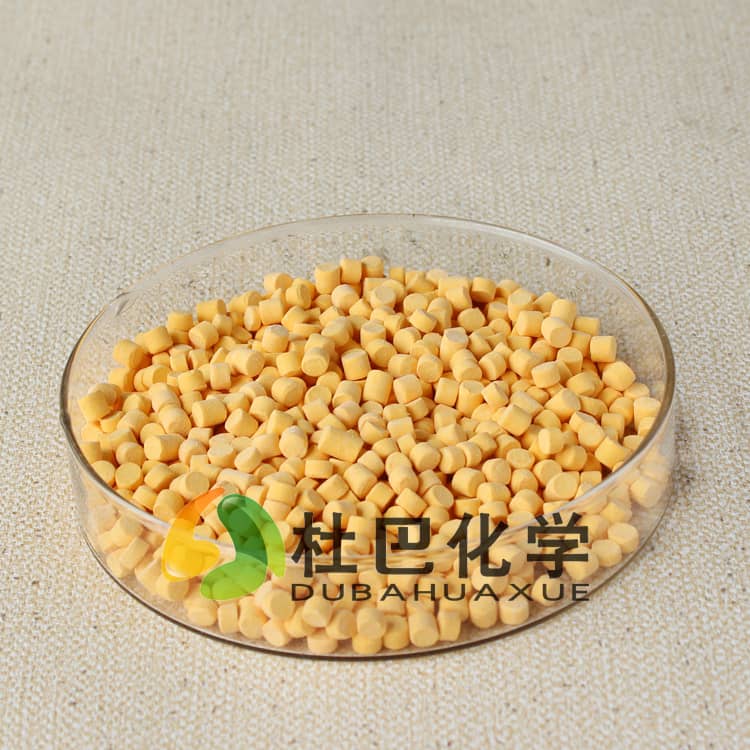
电线电缆发泡层析出、泡孔不均?需匹配分散均匀不迁移的橡塑发泡原料
电线电缆的发泡绝缘层直接决定产品绝缘性能、机械强度与使用寿命,一旦出现助剂分散不均、后期迁移析出问题,轻则导致表面起霜、泡孔疏密不一、与外护层粘结力下降,重则引发绝缘电阻波动、局部耐电压不达标,造成整批次产品报废。不少生产端遇到这类异常时,优先反复调整螺杆转速、机身温度等参数,却忽略原料本身的分散性与抗迁移属性,调试多日仍无法稳定解决问题。本文将从原料形态、配方适配、工艺窗口三个层面拆解问题根源,给出发泡原料选型的实用判断方向,帮生产端减少无效调试成本。
粉体助剂的分散局限与迁移风险来源
很多生产端寻找橡塑发泡分散均匀不迁移原料时,往往只关注助剂的有效成分含量,忽略了粉体表面处理与粒径控制对分散性的影响。未经表面改性的普通粉体助剂表面能较高,在存储过程中就容易因静电吸附形成软团聚,混炼阶段如果设备剪切力不足、混炼时间不够,这些团聚体无法被充分打开,就会在胶料中形成局部浓度高点。发泡过程中,团聚位置的发泡剂分解速度更快、发气量更大,容易形成大泡、空洞,而助剂浓度低的位置发气量不足,泡孔偏小、发泡倍率不够,最终造成整段线缆的泡孔疏密不均、绝缘厚度波动。同时,未与高分子基体形成稳定结合的游离小分子助剂,会沿着高分子链段的间隙逐步向制品表面迁移,经过一段时间的存储或使用后,就会在表面形成可见的白霜或油状析出物,不仅影响外观,还会降低发泡层与外护套的粘结强度,严重时甚至会导致护套分层脱落。
不同形态原料的分散效果与抗迁移表现差异
目前市面上常见的发泡类橡塑原料主要分为普通粉体、预分散母胶粒、复配型助剂三类,三类产品在分散性、抗迁移性、工艺适配性上存在明显差异。普通粉体助剂采购成本相对较低,但对混炼设备的剪切能力、工艺参数控制精度要求较高,一旦混炼环节出现波动,就容易出现分散不均、团聚问题,且未做改性处理的粉体与基体相容性有限,迁移析出风险相对较高。预分散母胶粒是将助剂预先通过高剪切工艺分散在与基材极性相近的载体树脂中,制成均匀的颗粒状产品,助剂颗粒被载体充分包裹,既避免了存储过程中的粉体团聚,也降低了混炼阶段对设备剪切力的依赖,下料过程无粉尘飞扬,计量更准确,分散均匀度较普通粉体有明显提升,也能减少游离小分子的迁移概率。复配型助剂则是根据具体应用场景的需求,将发泡剂、活化剂、分散剂等组分按适配比例预先混合分散,生产端无需自行称量多组分小料,既减少了投料环节的人工误差,也能通过组分间的协同作用让发泡剂分解温度更集中,同时平衡各组分的相容性,进一步降低迁移风险。对比来看,经过载体预分散、配方优化的橡塑发泡分散均匀不迁移原料,更适配电线电缆这类对绝缘稳定性、外观一致性要求高的生产场景。
配方适配与工艺参数的协同作用
选对原料形态只是解决分散与迁移问题的基础,原料与配方体系、工艺参数的匹配度同样会直接影响最终发泡效果。不同线缆料的加工温度区间差异较大,比如交联聚乙烯的加工温度通常在130-180℃,软质聚氯乙烯的加工温度在140-170℃,EVA基材的加工温度则根据醋酸乙烯酯含量不同有所波动。如果发泡助剂的分解温度与基材加工温度不匹配,比如分解温度过低,会在螺杆输送阶段提前分解,气体从加料段逃逸,导致成品发泡倍率不足;如果分解温度过高,则会在挤出成型后仍未完全分解,在后期硫化或使用过程中持续释放气体,形成泡孔变形、鼓包等问题。除此之外,配方中润滑剂、稳定剂的极性如果与发泡体系差异过大,也会在加工过程中逐步迁移到制品表面,与发泡剂的分解残留物共同形成析出层,影响表面质量与界面粘结力。部分工厂在调试配方时,会单独添加某一种高纯度发泡剂试图解决问题,却忽略整个体系的相容性,反而难以达到橡塑发泡分散均匀不迁移原料的预期应用效果。
原料选型的核心判断维度
生产端筛选原料时,无需盲目追求高纯度或低采购成本,可从三个实用维度判断适配性。第一,观察原料形态与预处理工艺,优先选择经过表面包覆改性的粉体,或与自身基材极性匹配的预分散母胶粒、复配型产品,减少团聚与游离小分子析出的风险。第二,核对原料的温度适配区间,要求供应商提供产品的热分解曲线相关说明,确认其集中分解的温度范围与自身工艺的温度设置匹配,避免温区不匹配导致的泡孔异常。第三,小试验证存储稳定性,按实际生产配方混炼压片后,在产品标准要求的存储温度下放置72小时,观察样片表面是否有出油、起霜、发黏等迁移现象,同时切片观察内部泡孔是否均匀、有无团聚白点。通过这几个维度综合判断,而非单一对比价格,才能筛选出适配自身生产需求的橡塑发泡分散均匀不迁移原料,减少生产过程中的品质波动。
杜巴化学可根据您的实际需求,提供配方改性与工艺改进的全流程技术支持。