
汽车门板低温成型发泡表面缺陷?先匹配原料与工艺窗口适配性
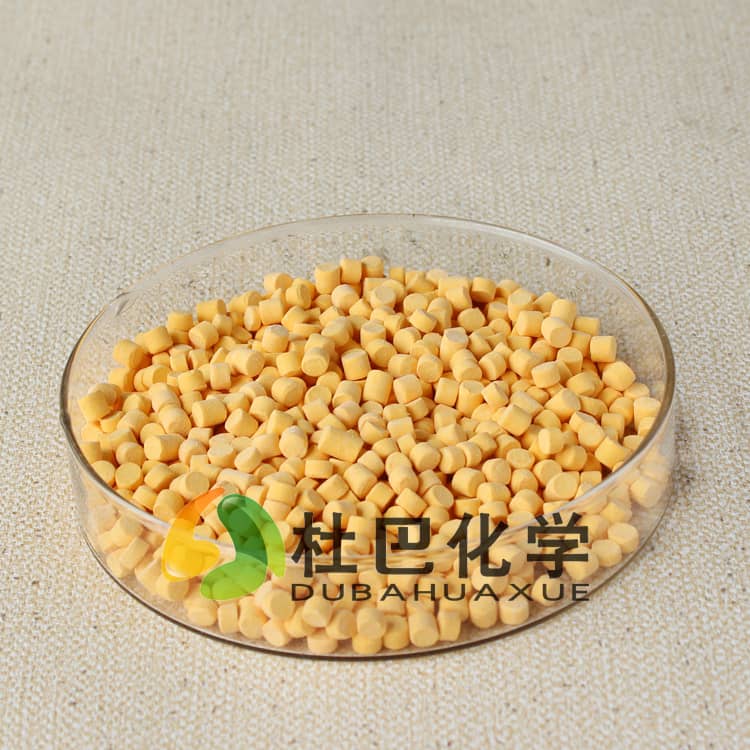
汽车门板低温成型发泡原料需匹配工艺窗口解决表面缺陷
车用高分子改性材料制备汽车门板时,不少生产线为降低能耗、缩短成型周期采用低温发泡工艺,却频繁遭遇表面鼓包、边角缺料、制品静置后VOC释放量超标的问题。不少技术人员遇到这类异常第一反应是调整机台温度、加大注射压力或延长保压时间,反复调试后次品率仍居高不下,反而拖慢了交付进度。这类问题很多时候并非机台参数设置错误,而是汽车门板低温成型发泡原料的特性与现有工艺窗口不匹配导致。以下从原料与工艺的适配逻辑展开梳理,帮助生产端减少无效调机,稳定制品性能。
低温成型对发泡原料的温度阈值有明确要求
车用高分子材料改性生产汽车门板采用低温发泡工艺,核心目的是在相对较低的温度区间内完成发泡与交联,避免基材在高温下降解产生异味,同时缩短冷却时间,提升生产效率。但很多通用发泡剂的起始分解温度偏高,在低温区间内分解速率慢、发气量不足,熔融物料流动到模具边角位置时已经没有足够的气体支撑填充,就会出现缺料、棱线不清晰的问题;如果盲目选用分解温度过低的发泡剂,又会在物料塑化阶段提前分解,气体在料筒内提前逸散,进入模腔后发气量不足,还会在制品表面形成鼓包或流痕。因此选对汽车门板低温成型发泡原料的温度阈值区间,是解决低温成型缺料、鼓包问题的核心前提。
发泡反应速率需匹配充模与交联时间窗口
汽车门板的成型流程包含塑化、注射、充模、保压、交联固化几个阶段,每个阶段的时间间隔由生产线节拍固定,发泡原料的分解速率必须和这个节奏匹配。如果发泡剂分解太快,气体在充模完成前就大量释放,会顺着模具排气孔溢出,导致制品内部泡孔密度不足,手感偏硬,减震性能达不到设计要求;如果分解太慢,保压阶段结束后仍有气体持续释放,就会在制品内部形成内应力,脱模后出现鼓包或尺寸收缩,装配时无法和车门钣金完美贴合。另外,发泡过程需要和胶料的硫化交联过程同步,若气体释放时交联反应未启动,泡孔壁没有足够的强度支撑,就会出现塌泡、并泡问题,最终在制品表面形成凹坑或麻面。部分经过活化处理的复配发泡剂可以通过调整组分比例,灵活改变分解速率,适配不同生产线的节拍要求,不需要大规模改动现有工艺参数。
剪切过程的分散性直接影响泡孔均匀度
低温成型工艺的螺杆剪切强度通常低于高温发泡工艺,若发泡原料的粉体粒径分布宽、团聚倾向强,在低剪切条件下很难在基材中均匀分散,就会出现局部发气量过大形成大泡孔,局部发气量不足出现硬斑的问题。尤其是汽车门板这类表面积大、壁厚不均的制品,分散不均的问题会被放大,薄壁位置容易被气体顶穿形成针孔,厚壁位置因为泡孔支撑不足出现缩痕。相比传统粉体助剂,预分散形态的发泡母粒在低剪切条件下的分散表现更好,能减少因分散不均导致的表面缺陷,同时降低粉体投料过程中的粉尘污染,符合车用材料生产车间的环保要求。
选型时需兼顾性能稳定与环保合规要求
汽车门板属于车内接触类部件,除了成型工艺的匹配性,发泡原料本身的环保属性也直接影响制品能否通过整车VOC检测。传统发泡剂在分解过程中可能产生有异味的小分子残留,即便成型时延长烘烤时间,仍会在制品使用过程中缓慢释放,带来合规风险。选用分解产物无异味、无亚硝胺残留的汽车门板低温成型发泡原料,能从源头降低VOC处理成本,减少后续烘烤除味的工序时间。不少生产线在调试阶段反复调整参数仍无法解决问题,核心原因是原料选型时只关注发气量指标,忽略了原料与现有工艺窗口的适配性。针对这类适配需求,杜巴化学可结合不同生产线的温度、时间、剪切参数,提供定制化的复配发泡原料方案,减少生产端的工艺调整成本。
杜巴化学可根据您的实际需求,提供配方改性与工艺改进的全流程技术支持。