
工程塑料减重发泡剂分散性差?从形态与工艺匹配找原因
工程塑料减重发泡剂分散性差?从形态与工艺匹配找原因
高分子材料改性车间里,不少调机师傅都遇到过这样的情况:按配方投入发泡助剂后,挤出的板材表面出现不规则鼓包,剖开后泡孔大小差了两三倍,同一批次制品的密度波动远超允许范围。很多人第一反应是更换发泡剂牌号,或是提高螺杆转速强行打散,结果往往是问题没解决,反而因为剪切过热导致发泡剂提前分解,泡孔合并成大空洞。
其实这类问题,根源大多不在发泡剂本身的分解倍率,而在助剂形态与工艺的匹配度上。我们可以从助剂形态选择、工艺窗口适配、环保合规要求三个常见切入方向,梳理这类分散与发泡异常的排查思路。
粉体直接投料常见的分散盲区
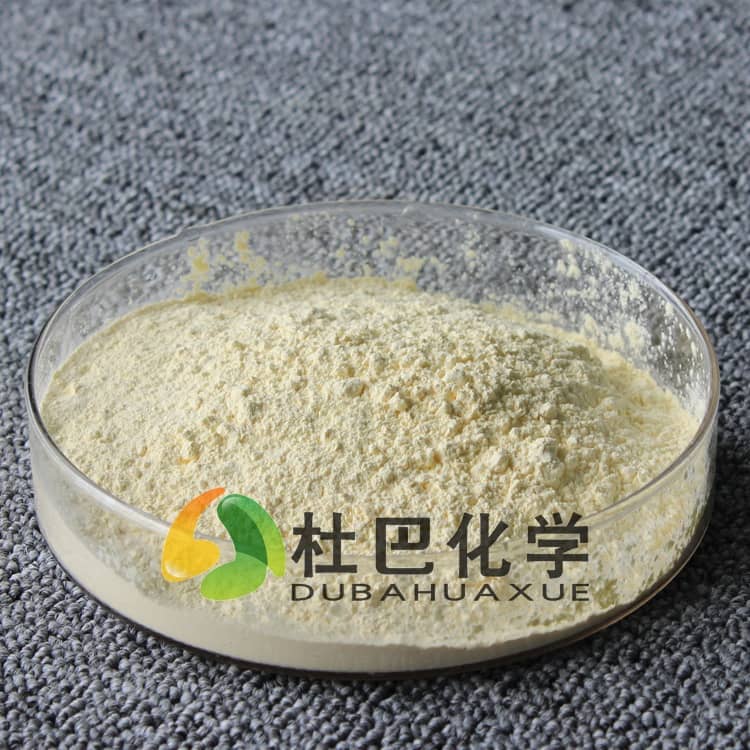
传统工艺中不少企业习惯直接使用粉体形态的发泡助剂,这种投料方式的成本看似更低,但很容易出现几个典型问题:一是粉体助剂容易在料斗、喂料口结团,局部浓度过高,对应位置就会出现集中发泡的大泡孔;二是粉体与高分子基材的相容性有限,混合过程中容易出现局部团聚,熔融后无法均匀分布在熔体中;三是粉体投料过程产生的粉尘,不仅会污染车间环境,长期接触还存在职业健康隐患。
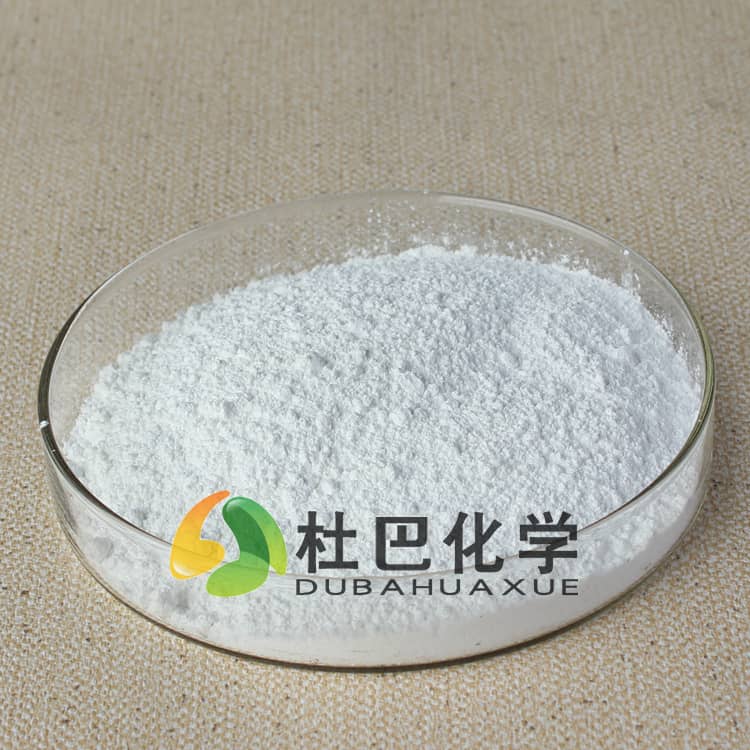
工程塑料减重发泡剂的作用前提,是颗粒能在熔体中均匀分散成微米级的分散相,分解产生的气体才能顺着这些均匀的分散点成核,形成细密稳定的泡孔结构。如果前期分散环节就出现团聚,哪怕分解倍率再高,最终得到的也只是疏密不均的发泡结构,无法实现稳定减重的目标。
很多车间为了改善分散,会额外增加一道高速混炼的前处理工序,试图通过高剪切把粉团体打散,但这种方式不仅增加了能耗与工序时长,还容易因为混炼生热让发泡剂提前部分分解,反而压缩了后续挤出的工艺调整空间。
母粒形态如何降低分散波动
预分散母粒形态的发泡助剂,是针对粉体投料分散痛点衍生的成熟方案。它的制备逻辑,是把发泡剂粉体预先与载体树脂进行高剪切混炼,再切成均匀的颗粒,让发泡剂以微米级粒度均匀分散在载体树脂中。
这种形态的优势体现在几个方面:首先是喂料环节的稳定性,颗粒状物料不会像粉体那样出现架桥、结团问题,喂料精度更高,单位时间内进入熔体的助剂剂量更均匀;其次是分散门槛更低,载体树脂与多数工程塑料基材的相容性更好,进入挤出机熔融段后,不需要极高的剪切就能均匀扩散到整个熔体中;最后是现场环保性更好,颗粒形态基本没有粉尘逸散,车间作业环境更易管控。
在实际选型时,需要注意载体树脂与待加工基材的匹配度。如果载体与基材相容性差,哪怕发泡剂本身分散均匀,也可能因为载体与基材结合力弱,在制品内部形成界面缺陷,影响最终的力学性能。这也是为什么同样是母粒形态的发泡助剂,有的批次能稳定实现减重目标,有的批次却容易出现界面分层的核心原因。
工艺窗口的匹配边界
确定助剂形态之后,工艺参数的匹配是决定发泡效果的关键。发泡剂的分解温度区间,必须与工程塑料的熔融加工温度形成合理的重叠区间:如果加工温度远高于发泡剂的分解峰值,发泡剂会在熔体尚未建立足够压力的时候就快速分解,气体容易从熔体中逸出,无法留存形成泡孔;如果加工温度低于发泡剂的分解起始温度,发泡剂分解不完全,最终的减重倍率就达不到设计目标,还会在制品内部残留未分解的助剂颗粒。
除了温度参数,螺杆的剪切强度、熔体的保压时间也需要和助剂形态匹配。使用粉体投料时,需要更长的混炼段来保证分散,对应的螺杆剪切元件更多,停留时间更长;使用预分散母粒时,因为前期已经完成了分散过程,可以适当降低螺杆剪切强度,减少不必要的生热,把更多工艺空间留给温度和压力的调节。
不少企业在更换助剂形态后,还是沿用之前粉体投料的工艺参数,结果出现剪切过度、局部温度超标的问题,最后反而把分散不佳的问题归到新助剂上。实际上只要顺着助剂形态的变化,重新梳理温度、剪切、停留时间的匹配关系,这类问题大多能在短时间内完成调试。
环保合规的选型考量
随着下游制品对低VOC、低残留的要求不断提高,助剂的环保属性也成了选型时不可忽略的维度。传统部分发泡体系在分解过程中会产生有刺激性气味的副产物,残留在制品中会导致VOC释放量超标,无法应用在对气味要求高的家电、汽车内饰场景中。
选择低析出、分解副产物少的工程塑料减重发泡剂,不仅能帮助制品满足下游的环保标准,也能减少车间废气处理的压力。预分散母粒形态因为减少了粉体投料的粉尘逸散,也能更好地满足车间职业健康与环保管控的要求,避免因为无组织排放带来的合规风险。
选型时需要理清的常见误区
很多人在选型时只盯着发泡倍率的参数,忽略了分散性、工艺适配性这些基础属性,结果后续调试耗费大量时间。其实可以从三个维度建立基础的选型判断框架:
第一,看助剂形态是否适配现有喂料与混炼设备,如果车间没有高剪切混炼的前处理设备,优先考虑预分散母粒形态,减少额外工序投入;
第二,看助剂的分解温度区间,是否和自身加工的工程塑料熔融温度匹配,避免出现分解过早或过晚的问题;
第三,看助剂的环保属性,是否匹配下游制品的VOC、气味要求,避免后续因为环保问题出现整改。
杜巴化学在橡胶助剂及发泡材料的复配应用上,可结合不同基材的加工特性,提供适配的助剂选型建议与配方调整方向,帮助客户减少反复试错的调试成本。
如需获取针对性的助剂选型建议与配方优化方向,可联系杜巴化学技术团队。