
低温AC发泡加工助剂在EVA鞋材中的应用与选型
低温AC发泡加工助剂在EVA鞋材中的应用与选型
EVA鞋材发泡成型时,不少工厂会遇到同一配方下,不同批次发泡助剂带来的泡孔大小不均、成品回弹率波动大的问题。很多从业者第一反应是调整发泡温度或增加助剂用量,却往往忽略了低温AC发泡加工助剂的反应活性与工艺窗口的匹配度,最终不仅没能解决问题,还可能出现发泡剂残留导致的成品黄变、鞋底局部过软塌陷等情况。本文将从助剂形态选择、反应活性匹配、工艺窗口适配三个维度,梳理鞋材发泡环节的常见问题与优化思路。
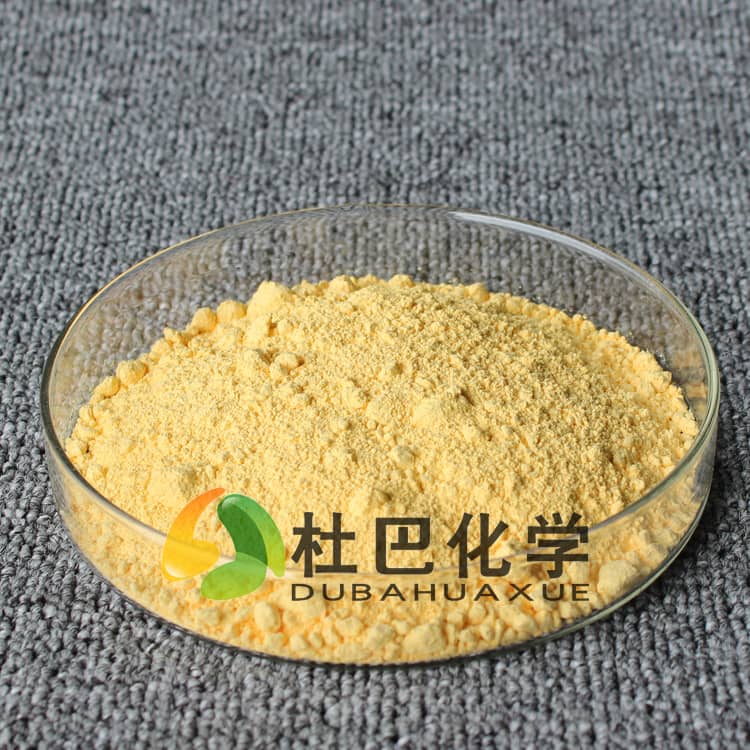
为什么粉体发泡助剂容易出现分散不均
传统粉体形态的低温AC发泡加工助剂,在EVA密炼过程中,容易因粉体团聚出现局部助剂浓度过高的问题。当密炼剪切力不足时,粉体颗粒无法均匀分散在胶料中,就会导致局部区域发泡过度形成大孔,相邻区域发泡不足出现硬芯。
鞋材生产中常见的几个分散类异常:一是鞋底侧面出现大小不一的气泡孔洞,按压时局部软塌;二是同一模腔内的鞋材密度差异超过设计范围,导致成品回弹率不一致;三是助剂与胶料相容性差,成品放置一段时间后表面析出粉末。
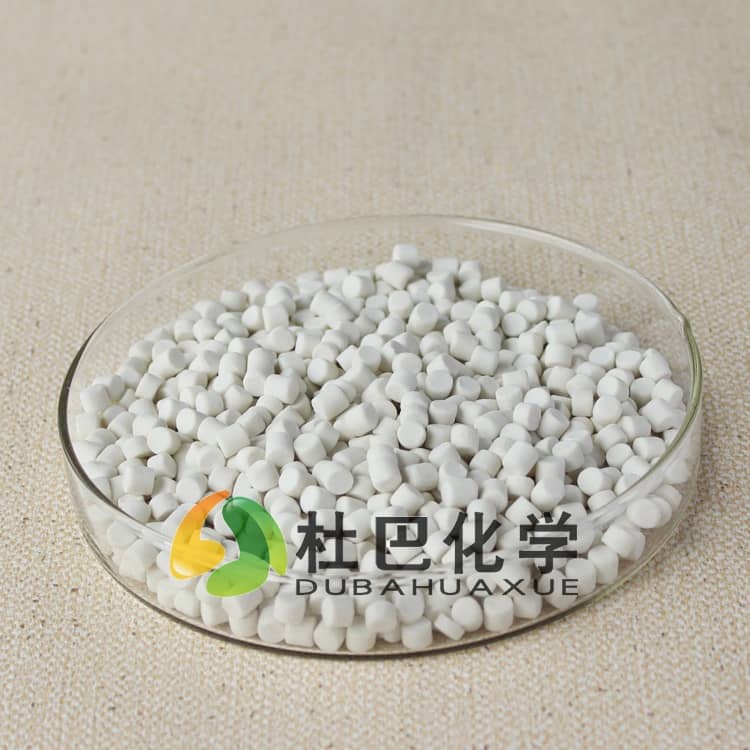
解决分散问题的核心,是减少粉体团聚带来的浓度差。目前行业内常用的优化方向,是将发泡助剂与载体预混制成母胶粒形态——母胶粒的载体通常与EVA基材相容性更好,在密炼过程中能更快均匀分散,避免局部浓度波动。
反应活性匹配度决定发泡效率
低温AC发泡加工助剂的核心特点,是分解温度低于传统高温发泡体系,适配EVA鞋材的低温模压工艺。但不同配方设计的分解温度区间存在差异,如果助剂的分解温度与硫化交联速度不匹配,就会出现两种典型问题:
一是发泡速度快于硫化速度,胶料还未形成足够的交联强度,气体就已经溢出,导致发泡倍率不足、成品密度偏高;二是硫化速度快于发泡速度,胶料已经完全交联定型,发泡剂才开始分解产气,无法形成均匀泡孔,成品表面容易出现硬壳。
判断助剂反应活性是否适配,不需要复杂的实验室设备:可以观察模压过程中,开模瞬间鞋材的膨胀状态——如果开模后鞋材快速胀大随后收缩,说明发泡滞后于硫化;如果开模时鞋材已经明显塌陷,说明发泡早于硫化。针对这种匹配问题,需要结合促进剂、硫化剂的复配调整,让发泡产气与胶料交联的时间节点重合。
工艺窗口适配减少批次波动
鞋材发泡的工艺窗口,通常指模压温度、保压时间、冷却速度三个核心参数的可调整范围。选择低温AC发泡加工助剂时,不能只看标称的分解温度,还要关注助剂在实际工艺中的分解速率稳定性:
温度波动在±5℃范围内时,如果发泡倍率变化超过10%,说明助剂的温度敏感性过高,对生产设备的温控精度要求很高。中小规模鞋材工厂如果密炼机、模压机的温控精度有限,更适合选择分解温度区间更宽的助剂,降低设备波动带来的批次差异。
此外,保压时间的设置也会影响发泡效果:保压时间过短,发泡剂未完全分解就开模,气体会快速散失;保压时间过长,胶料过交联,泡孔壁弹性下降,容易出现泡孔合并破裂。实际生产中,可以通过调整助剂的用量,将保压时间控制在设备稳定运行的区间内,减少人为操作带来的波动。
鞋材发泡配方的选型参考
针对EVA鞋材的发泡需求,选型时可以先明确三个核心前提:一是产品定位——是需要高回弹的运动鞋中底,还是需要柔软触感的休闲鞋内底;二是现有设备的温控精度与密炼剪切能力;三是环保要求——是否需要符合低VOC、无亚硝胺的出口标准。
如果之前使用粉体助剂频繁出现分散问题,可以优先尝试母胶粒形态的低温发泡助剂;如果产品经常出现黄变问题,可以排查是否存在助剂残留,适当调整分解温度与模压时间的匹配度。
杜巴化学在橡胶助剂复配与预分散技术领域有长期积累,可针对鞋材行业的发泡工艺痛点,提供适配的助剂产品与配方调整建议。
如需结合您的具体配方、工艺要求和性能目标评估方案,可与杜巴化学技术团队进一步沟通。