
电线电缆料发泡孔不均?从粒径匹配与剪切工艺找原因
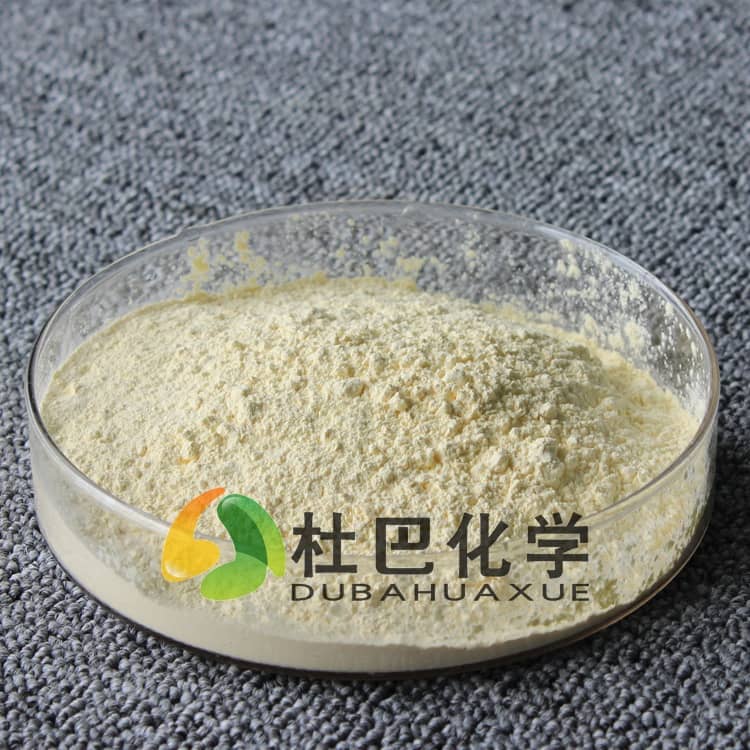
平均粒径8-15微米发泡剂适配电线电缆料的分散与挤出优化
从事电线电缆料挤出发泡的技术人员常会遇到这样的困扰:同样的基础树脂配方、相近的加工温度,换了一批发泡剂后,挤出发泡层就频繁出现泡孔粗大、局部塌孔、表面凹凸不平的问题,最终导致绝缘层厚度不均、成品介电性能波动。不少一线操作者习惯把问题归咎于设备老化或温度设置偏差,却很少留意发泡剂本身的粒径与体系剪切强度的匹配关系。实际上,平均粒径8-15微米发泡剂的适配性,恰恰是决定中低密度发泡电缆料表面平整度与泡孔均匀度的核心前提。本文将从发泡剂粒径的分散特性、挤出剪切工艺匹配、复配方案适配三个角度,拆解这类发泡剂在电缆料生产中的落地逻辑,帮助大家快速定位常见的泡孔异常问题。
粒径匹配为什么是泡孔均匀的基础
发泡剂在聚合物基体中的分散状态,直接决定了分解成核的起点。粒径过大的发泡剂颗粒,哪怕经过挤出机的剪切作用,也容易在树脂中残留未分散的团聚体,受热分解时就会在局部形成过大的气泡核,最终生成肉眼可见的粗大泡孔;如果发泡剂粒径过细,又容易在混炼过程中因静电效应结团,同样会造成分散不均。
平均粒径8-15微米发泡剂的尺寸区间,刚好适配大多数聚烯烃类电缆绝缘料的基体黏度:既不会因为颗粒过粗难以被剪切力打散,也不会因为过细出现飞扬、结团的问题。这个粒径区间的发泡剂,在常规双螺杆挤出的剪切环境下,能够以相对均匀的单颗粒状态分散在熔融树脂中,受热分解时形成密度相近的气泡核,最终生长出大小均一的闭孔结构,让发泡层的密度和表面平整度保持稳定。如果生产中反复出现局部泡孔不均的问题,第一步就该检测发泡剂的实际粒径分布是否偏离了这个范围。
挤出剪切强度与发泡剂粒径的适配逻辑
很多厂家在调整发泡工艺时,习惯把注意力全部放在温度设定上,却忽略了螺杆剪切强度与发泡剂粒径的适配关系。对于平均粒径8-15微米发泡剂来说,挤出过程的剪切强度直接影响它在熔体中的分散状态:
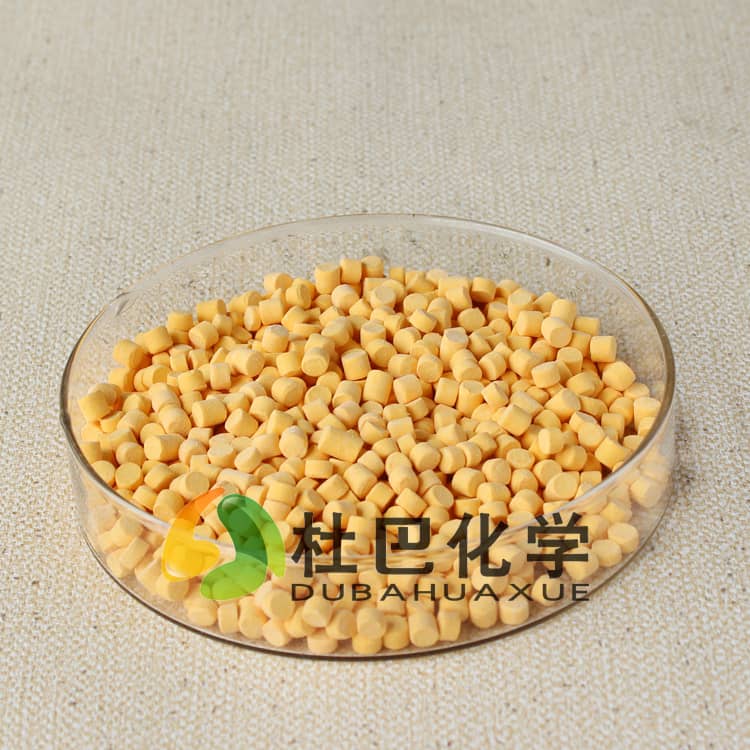
如果螺杆剪切转速过低、剪切力不足,发泡剂颗粒无法被充分打散,就会在熔体中形成局部团聚,分解后出现大小不一的泡孔;如果剪切转速过高,又会对已经形成的气泡核造成过度剪切,导致气泡破裂、合并,出现塌孔或表面流痕。生产中需要根据螺杆的长径比、熔体黏度,把剪切强度调整到刚好能将发泡剂颗粒完全分散、又不破坏气泡结构的区间。
除了剪切强度,加工温度也需要和发泡剂的分解温度匹配。这类粒径的OBSH基发泡剂,分解温度相对平稳,在电缆料常用的加工温度区间内,分解速率不会出现骤升骤降的情况,配合适当的剪切,就能让发泡过程和树脂的熔融塑化过程同步,减少因发泡节奏不匹配带来的表面缺陷。
复配体系下的粒径适配注意事项
现在很多中高端电线电缆料不会单独使用单一发泡剂,而是会搭配活化剂、成核剂组成复配体系。在复配配方中,发泡剂的粒径适配性会直接影响整个体系的协同效果:如果复配体系中添加的成核剂粒径和发泡剂粒径差过大,就容易出现两相分散不均的问题——成核剂无法均匀分布在发泡剂颗粒周围,气泡核的生长就会失去依托,最终导致泡孔结构不稳定。
采用预分散母胶粒形态的发泡剂产品,往往能降低现场混炼的分散难度。这类产品会把发泡剂、活化剂提前在载体中分散均匀,投料时不需要额外进行长时间的混炼分散,能减少因人工投料、混炼不均带来的批次差异。对于对发泡层均匀度要求较高的低压电缆、通讯电缆绝缘层来说,这种预分散形态的助剂,能有效降低现场工艺调试的门槛。
需要注意的是,复配方案不能直接照搬其他行业的成熟配方。不同电缆料的树脂牌号、填充体系、挤出设备都有差异,发泡剂的添加量、粒径选择都需要结合实际工况调整,否则即使选用了标称粒径达标的产品,也可能出现发泡倍率不符合设计要求的问题。
常见泡孔缺陷的排查顺序
当电缆料出现发泡层异常时,可以按照从易到难的顺序排查:
首先检测所用发泡剂的实际平均粒径,确认是否稳定在8-15微米的区间内,有没有因存储受潮出现颗粒团聚、粒径变大的情况;其次检查螺杆的剪切转速、各段温度设置,看挤出过程的剪切力和温度是否与发泡剂的分解特性匹配;最后核对复配体系的组分比例,确认成核剂、活化剂的添加量是否适配当前的树脂体系。
如果以上环节都没有明显偏差,再考虑设备磨损、熔体压力波动等设备端因素。很多时候,只要把发泡剂粒径和分散性的问题解决,挤出出来的发泡层表面平整度和泡孔均匀度就能得到明显改善。
如需结合您的具体配方、工艺要求和性能目标评估方案,可与杜巴化学技术团队进一步沟通。