
橡胶海绵发泡配方用AC分散性差?排查这三个维度
橡胶海绵发泡配方用AC分散性差?排查这三个维度
橡胶密封件的海绵层加工中,不少生产企业都遇到过类似问题:添加AC发泡剂后,胶料表面出现密集颗粒、泡孔大小不均,甚至硫化完成后局部塌陷、边缘开裂,同一配方换个批次助剂就会出现明显性能波动。多数操作人员习惯直接调整发泡剂用量或硫化温度,却很少从助剂形态、配方适配性与工艺匹配度三个核心维度排查根源。本文结合橡胶密封件的生产场景,拆解这类问题的常见诱因,给出可落地的优化思路。
粉体AC的分散局限从原料形态开始暴露
传统AC发泡剂多为粉体形态,本身粒径较细、比表面积大,在橡胶混炼过程中极易出现团聚问题。尤其是丁腈橡胶、三元乙丙橡胶这类门尼粘度较高的密封件常用胶种,混炼时胶料生热快、剪切作用不均,粉体AC一旦局部团聚,就会在胶料内部形成未分散的颗粒中心。
这些颗粒中心在发泡阶段会成为应力集中点,要么出现局部泡孔过大的破孔,要么因为助剂分散不均导致整体发孔倍率不一致。不少企业为了改善分散性,会额外延长混炼时间,但过长的混炼时间又会让胶料过早达到硫化起始温度,反而压缩后续成型的工艺窗口。
如果密封件制品对外观要求较高,分散不良的粉体AC还会直接导致制品表面出现细小麻点,大幅提升不合格率。对于需要满足低VOC、无亚硝胺要求的密封件产品,粉体AC在混炼过程中产生的粉尘逸散,也会增加车间环境的处理成本。
硫化与发泡的节奏匹配决定泡孔均匀度
橡胶海绵发泡配方用AC的核心特性,是其分解温度与常规橡胶硫化温度存在一定区间差。AC发泡剂的常规分解温度偏高,而密封件常用的丁腈橡胶、三元乙丙橡胶硫化温度多在150-180℃区间,如果没有配套的活化调整,很容易出现两个极端问题:
一是发泡速率滞后于硫化速率,胶料已经完成交联定型,发泡剂才开始分解释放气体,最终成品发孔倍率不足、海绵层密度偏高,失去缓冲密封的作用;
二是发泡速率快于硫化速率,气体在胶料还未形成足够交联强度时就大量逸出,造成泡孔合并、表面开裂,甚至出现制品与模具粘连的问题。
除了反应速率的匹配,配方体系内的其他助剂也会影响AC的分解过程。比如配方中使用的促进剂种类、活性剂的添加量,都会在不同程度上改变AC的实际分解温度。不少企业在调整配方时只关注硫化速率的变化,却忽略了对发泡分解温度的联动影响,最终导致发泡效果偏离预期。
对于需要长期接触油脂、高温工况的橡胶密封件,泡孔壁的交联强度直接影响制品的压缩永久变形性能。如果发泡与硫化节奏不匹配,泡孔壁的交联密度不足,制品在长期使用后很容易出现永久压缩、密封失效的问题。
从三个维度优化发泡助剂的选型方向
针对上述问题,橡胶密封件生产企业在调整发泡助剂体系时,可以从三个维度逐步排查优化,而非直接增减发泡剂用量。
优先选择预分散形态的助剂降低团聚风险
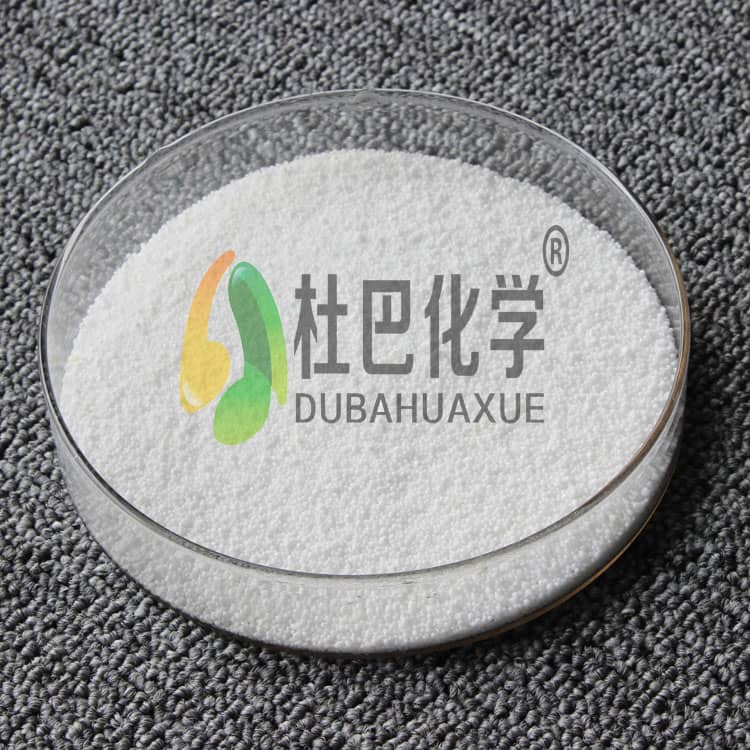
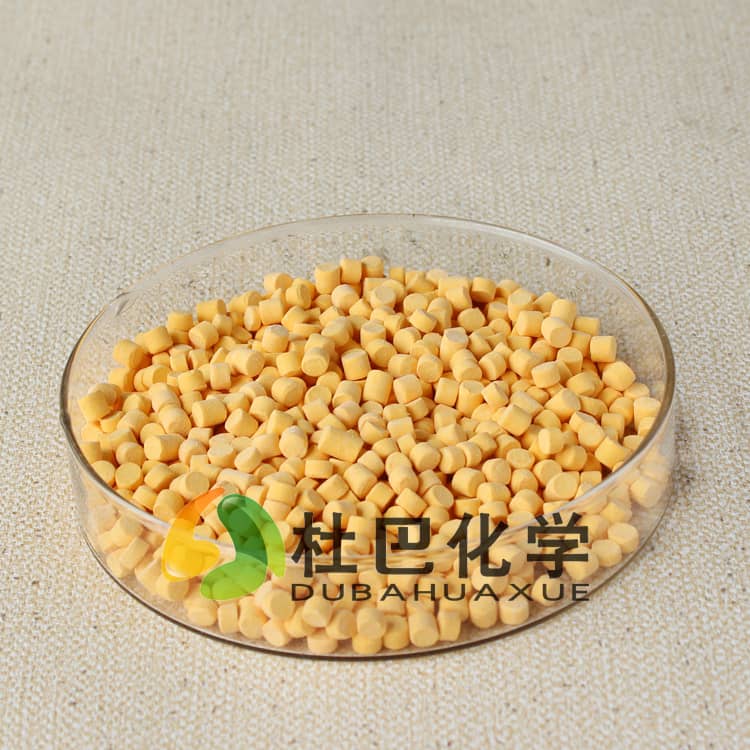
相较于纯粉体AC,经过预分散造粒处理的母胶粒形态发泡剂,能够大幅降低混炼过程中的团聚概率。预分散母胶粒将发泡剂与载体胶料预先混合造粒,助剂在载体中已经实现初步均匀分散,进入混炼胶后能更快分散到胶料整体中,减少局部颗粒残留的问题。同时母胶粒形态的助剂在称量、投料过程中不会产生粉尘,更符合环保生产的要求,也能减少助剂在投料过程中的损耗,提升批次稳定性。
匹配配方体系调整分解活性
根据自身的硫化体系,选择带有适配活化体系的发泡助剂,让发泡剂的分解温度与硫化速率形成更好的匹配。比如对于硫化温度偏低的胶种,可以选择经过活化调整的发泡助剂,降低其起始分解温度,让发泡进程与胶料交联进程同步推进;对于发泡倍率要求较高的制品,则需要平衡发泡气体释放量与胶料交联强度的关系,避免出现破孔或发孔不足的问题。
结合工艺窗口调整加工参数
在助剂体系调整完成后,需要对应优化混炼与硫化的工艺参数:混炼阶段控制排胶温度,避免胶料在混炼过程中提前达到发泡剂的分解温度;硫化阶段适当调整升温速率,让胶料在交联强度逐步提升的过程中,同步完成发泡过程,最终得到泡孔均匀、密度稳定的海绵结构。
橡胶密封件的海绵层性能直接影响产品的密封可靠性与使用寿命,发泡助剂的选型不能只看分解温度与发气量,更要结合自身的胶种、硫化体系与加工工艺做适配调整。杜巴化学可根据您的实际需求,提供配方改性与工艺改进的全流程技术支持。