
橡胶密封件发泡不均?从分散性与工艺窗口看AC-75选型
橡胶密封件发泡不均?从分散性与工艺窗口看AC-75选型
不少生产橡胶密封件的厂家都遇到过这类问题:明明按照既定配方投料,出来的发泡密封件却泡孔大小不一、局部出现塌陷,甚至同批次产品的尺寸波动远超合格区间。很多人第一反应是调整胶料配比或者硫化温度,反复试错后问题依然存在,却很少意识到,发泡助剂的分散性与反应活性匹配度,才是影响发泡质量的核心变量。作为常用的环保型发泡助剂,AC-75橡塑发泡助剂的实际表现,往往和助剂形态、工艺窗口的适配性直接相关。本文将从助剂分散性、发泡反应活性、工艺匹配三个层面,拆解发泡异常的常见诱因,给出可落地的选型与优化思路。
粉体发泡剂的分散短板,是泡孔不均的常见源头
传统粉体形态的发泡助剂,在橡胶基体中很容易出现团聚问题。尤其是密炼过程中剪切力不足、投料顺序不合理时,粉体颗粒容易在胶料局部形成高浓度聚集区,发泡时对应区域的发气量远超周边,就会出现大小不均的泡孔,甚至局部泡孔合并破裂形成空洞。
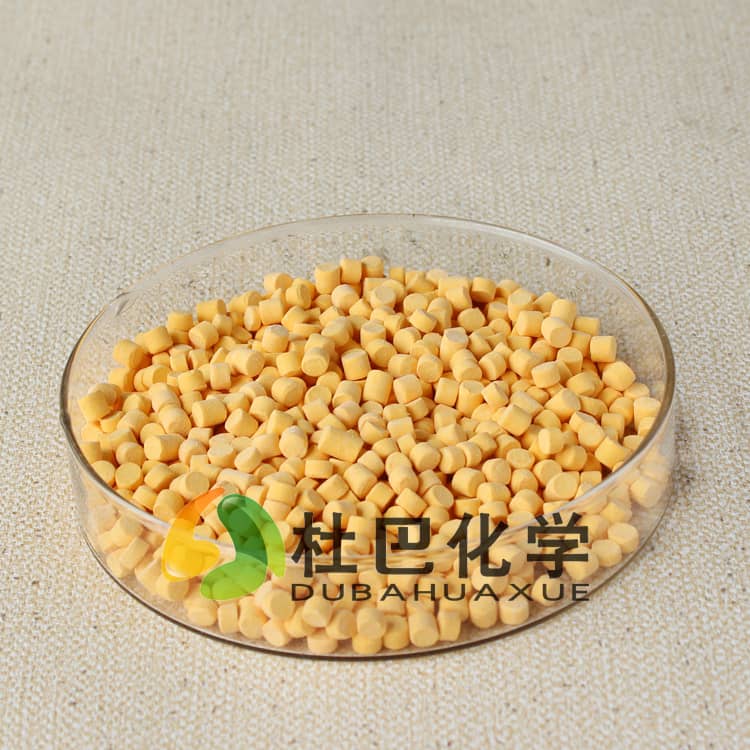
要解决这类分散问题,除了优化密炼工艺参数,更直接的方式是选择预分散母胶粒形态的发泡助剂。这类助剂提前经过载体预分散处理,粉体颗粒被均匀包裹在橡胶载体中,进入混炼胶后可以快速均匀分散,从源头减少局部团聚的概率。针对橡胶密封件对发泡均匀度的高要求,AC-75橡塑发泡助剂常以母胶粒形态供应,相比普通粉体发泡剂,能大幅降低分散不均带来的质量波动。
发泡反应活性需要和硫化速度精准匹配
橡胶发泡成型的核心逻辑,是发泡剂的分解速度和胶料的硫化交联速度保持同步:如果发泡剂分解过快,胶料还没形成足够的弹性骨架,气体就会从胶料中逸出,导致发泡倍率偏低、泡孔塌陷;如果发泡剂分解滞后,胶料已经完成交联定型,气体无法充分膨胀,就会出现发泡倍率不足、泡孔细密度不够的问题。
AC-75橡塑发泡助剂的分解温度区间,适配多数通用橡胶的硫化温度范围,同时反应活性可通过配方微调进行调整。在实际选型时,需要结合胶料的硫化速度曲线,匹配对应的发泡助剂添加量,避免出现“胶料先定型、气体后释放”或者“气体先逸出、胶料后成网”的时序错位。很多厂家的发泡尺寸不稳定,本质上就是没有做好发泡反应和硫化反应的速度匹配。
工艺窗口适配性决定批量生产的稳定性
橡胶密封件的发泡成型对工艺参数的波动比较敏感,不同批次的炼胶、硫化温度的小幅波动,都可能放大发泡质量的差异。如果选择的发泡助剂分解温度区间过窄,一旦硫化温度出现±5℃的偏差,就可能出现发气量大幅波动,直接影响产品合格率。
母胶粒形态的AC-75助剂在工艺窗口上更具优势:预分散处理后的助剂颗粒粒径均匀,分解反应的起始温度和峰值温度更稳定,即使生产过程中出现小幅的工艺参数波动,也能保持相对一致的发气量,降低批量生产的质量波动。对于需要连续化生产的密封件厂家来说,更宽的工艺适配窗口,意味着更低的调机成本和更高的成品率。同时这类助剂属于低雾型环保发泡材料,分解产物不会产生刺激性异味,符合密封件行业对环保性能的要求。
选型与优化的实操建议
在选择发泡助剂时,不要只参考单一的发气量参数,要结合自身的生产工艺做适配性验证:
第一,优先评估分散性表现。如果当前使用粉体发泡剂频繁出现泡孔不均,可以先更换为母胶粒形态的发泡助剂,对比混炼胶的分散均匀度变化,很多时候仅这一项调整就能解决大部分泡孔异常问题。
第二,匹配硫化体系调整添加量。如果当前发泡速度和硫化速度错位,可以适当调整发泡助剂的添加比例,或者搭配少量活化剂微调分解温度,让两个反应的时序同步。
第三,关注环保合规要求。对于有低VOC、低气味要求的密封件产品,要优先选择分解产物洁净的环保型发泡助剂,避免后期出现环保指标不达标的问题。
杜巴化学参与起草制定橡胶预分散通用规范等行业标准,可针对橡胶密封件的发泡配方需求,提供对应的助剂选型与工艺优化建议,帮助厂家减少试错成本。
如需获取针对性的助剂选型建议与配方优化方向,可联系杜巴化学技术团队。