
ABS轻量化发泡剂选型:泡孔不均与气味残留的解决思路
ABS轻量化发泡剂选型:泡孔不均与气味残留的解决思路
鞋材加工车间里,不少师傅都遇到过这种情况:同批次原料换了新的发泡助剂后,发泡倍率忽高忽低,表面不仅有针孔,凑近还能闻到明显残留气味,最终成品密度波动大,回弹性能不达标。多数人第一反应是调高低温、延长硫化时间,却很少从助剂本身的适配性、分散性角度找原因。本文从发泡温度窗口、助剂形态适配、残留控制三个维度,拆解ABS轻量化发泡剂选型与使用中的常见问题,帮从业者理清优化方向。
发泡倍率波动:先核对温度窗口是否匹配
ABS材料的加工温度区间相对较窄,发泡剂的分解温度如果和材料塑化、交联节奏对不上,很容易出现“早发泡、晚交联”或者“交联完成气泡还没长大”的问题。
传统粉体发泡剂直接添加时,分解产气速度受局部温度影响很大:喂料段温度稍高,部分粉体提前分解产气,还没等材料均匀塑化就跑出气泡,形成表面针孔;模压段温度偏低,剩余发泡剂没完全分解,留在制品里形成残留异味,同时整体发泡倍率上不去。
选型时首先要确认发泡剂的分解温度范围,和自身现有设备的塑化温度、模压硫化温度做匹配——如果你的生产线长期在160-170℃区间加工ABS鞋材,就不需要强行选择分解温度过高的发泡剂,避免后期为了让发泡剂完全分解而过度升温,导致材料表面发黄、力学性能下降。
分散性不足:母胶粒形态减少局部团聚
粉体发泡剂在ABS树脂中分散难度不低,尤其是小批量配色、换色生产时,粉体容易在混料环节团聚,形成肉眼可见的大泡孔,或者局部发泡过度导致表面凹陷。
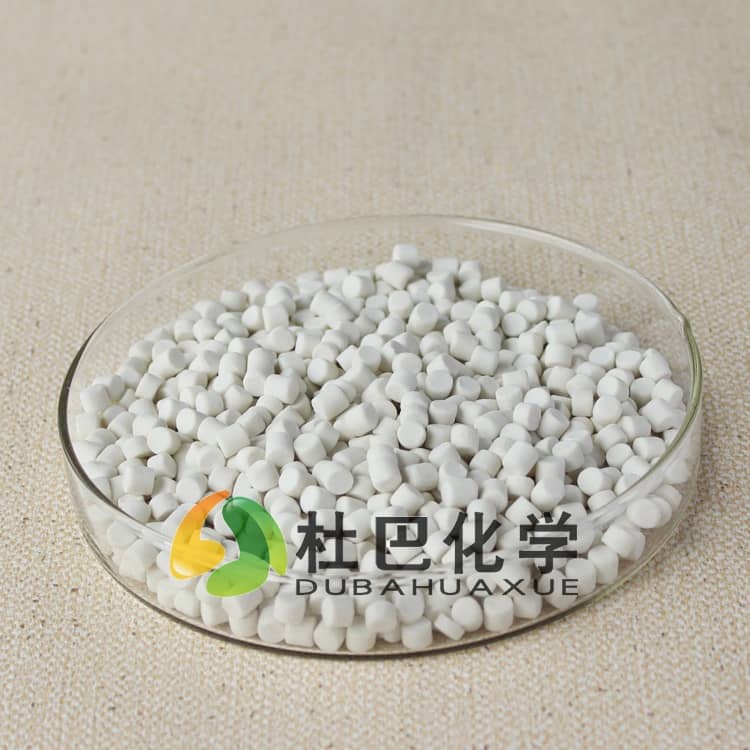
预分散母胶粒形态的发泡助剂,是把发泡剂提前和载体树脂混合造粒,助剂颗粒在载体中已经实现预分散,混料时更容易和ABS基材均匀融合,减少局部团聚导致的泡孔不均问题。对于经常调整配方、小批量多批次生产的鞋材厂来说,母胶粒形态的助剂还能减少粉体飞扬,降低车间粉尘污染,也能避免工人操作时接触粉体原料。
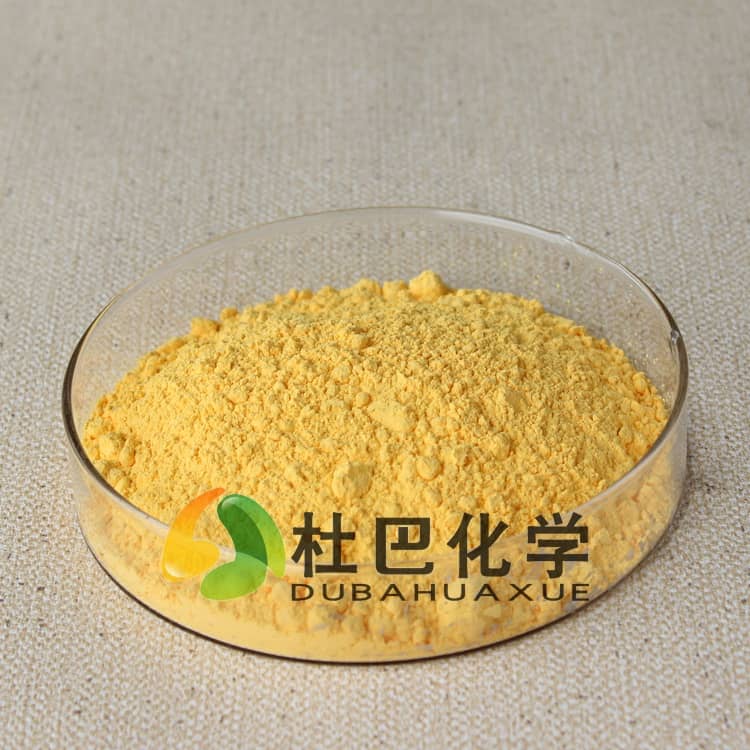
如果目前用粉体发泡剂频繁出现泡孔不均,换用母胶粒形态的ABS轻量化发泡剂,往往比反复调整混料转速、延长混料时间更直接。
气味残留控制:从助剂选型阶段提前规避
鞋材尤其是接触脚部的休闲鞋、运动鞋,对气味要求越来越严,不少成品鞋因为发泡剂残留气味超标,在终端检测环节被退回。
气味残留的主要来源,一部分是发泡剂分解不完全留下的小分子残渣,另一部分是发泡剂本身带有的易挥发杂质。控制残留不能只靠成品阶段的通风晾晒,要在选型时就优先选择分解副产物少、低挥发的发泡剂类型。
生产环节还要注意,模压后的冷却节奏要匹配发泡后的定型速度,避免刚发完泡就快速冷却,把小分子残渣封闭在泡孔结构里,后期缓慢释放形成长期气味。配方里搭配适量的吸附类助剂,也能帮助吸附部分小分子挥发物,但根本上还是要保证发泡剂在工艺窗口内完全分解。
选型时的三个常见误区
很多人在选ABS轻量化发泡剂时,容易陷入三个固定思路:
一是只看发泡倍率参数,忽略自身设备的温度适配性,买回来发现现有设备达不到发泡剂的最佳分解温度,只能靠升温硬凑,最终牺牲材料性能;
二是盲目追求高倍率,觉得发泡倍率越高越轻量化,实际上过高的发泡倍率会让泡孔壁过薄,导致鞋材回弹下降、耐磨性能不达标,反而增加次品率;
三是忽略助剂形态的适配性,长期用粉体助剂却反复调整混料工艺,没有意识到分散性问题本身就需要靠助剂形态升级解决。
选型前最好先梳理清楚自身的加工温度区间、设备混料能力、成品性能要求,再对应匹配发泡剂的分解温度、形态类型,能减少很多试错成本。
杜巴化学在橡胶助剂复配领域积累了成熟经验,可结合鞋材加工的实际工况提供适配的助剂方案,也能配合企业做配方改性与工艺改进。
如需结合您的具体配方、工艺要求和性能目标评估方案,可与杜巴化学技术团队进一步沟通。