
橡胶密封条发泡剂分散差、起气孔?从助剂形态与工艺适配找原因
橡胶密封条发泡剂分散差、起气孔?从助剂形态与工艺适配找原因
很多做橡胶密封条挤出线的生产人员都遇到过类似困扰:同一批胶料换了个助剂批次,成品表面就冒出连片细孔,密封条截面的泡孔密度时高时低,密封性能和压缩永久变形测试数据波动明显。不少人第一反应是调整硫化温度或多加发泡剂,结果往往是问题没解决,还额外增加了材料成本。这类异常大多可以从助剂形态选择、发泡与硫化节奏匹配、分散均匀性三个方向找到根源。
粉体发泡剂易团聚,是密封条表面气孔的常见诱因
传统粉体形态的发泡剂,在混炼过程中容易因为粒径偏细、自身静电吸附出现局部团聚。这些团聚体在橡胶基体中无法均匀分散,挤出发泡时就会在对应位置形成局部泡孔过大、表面破孔的问题。
对于挤出成型的橡胶密封条而言,胶料需要在连续的挤出剪切过程中保持均匀的流变状态,一旦发泡剂在局部团聚,就会直接导致出料表面粗糙,后续硫化环节还容易在气孔位置出现应力集中,降低密封条的使用寿命。很多生产端为了改善这个问题,会延长混炼时间,但过长的混炼反而可能让胶料早期焦烧,影响挤出效率。
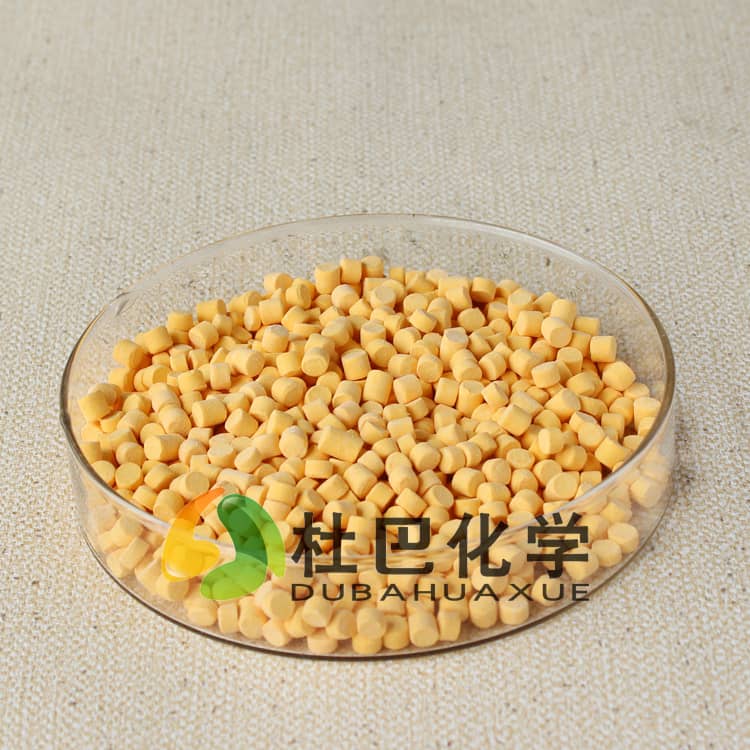
将粉体发泡剂替换为预分散母胶粒形态,是降低分散难度的常见思路。母胶粒在制备阶段就已经将发泡剂颗粒预先分散在橡胶载体中,混炼时只需要较短的塑炼时间就能实现均匀分布,减少因团聚带来的表面气孔问题。
硫化温度与发泡分解节奏不匹配,会造成泡孔结构不均
橡胶密封条的硫化过程一般在连续热空气硫化管道中完成,胶料从挤出模头出来后,会在固定温度区间内完成交联和发泡两个反应。如果发泡剂的分解温度和硫化体系的交联速度无法匹配,就容易出现两类典型问题:
一是发泡速度快于硫化交联速度,气体在胶料还未建立足够强度时就向外逃逸,形成开孔率过高、表面塌陷的结构;二是硫化交联快于发泡速度,胶料已经定型但发泡反应还未充分进行,最终成品密度偏高,失去发泡密封条轻量化、低压缩永久变形的优势。
调整过程中需要兼顾两个细节:一方面要匹配发泡剂的分解温度区间与现有硫化管道的温度设定,另一方面要通过促进剂、硫化剂的搭配调整交联速度,让两个反应在同一工艺窗口内同步推进。这个过程不需要盲目更换整套硫化体系,往往只需要对助剂的搭配比例做微调。
低挥发分、无亚硝胺属性,适配密封条的环保要求
现在车用、建筑用橡胶密封条对材料挥发物的要求越来越严格,尤其是内饰配套的密封件,需要控制VOC释放量,避免在密闭空间内产生异味。传统的发泡助剂如果分解后残留挥发分偏高,很容易在后期使用过程中持续释放气味,无法满足下游客户的验收要求。
选择环保属性更优的橡胶密封条发泡剂,需要重点关注两个指标:一是分解后的残留产物是否属于低挥发分物质,二是助剂体系是否满足无亚硝胺的相关要求。这类环保属性的调整,不需要改变密封条的原有外形设计和基本生产流程,只需要在助剂选型阶段就做好适配筛选。
选型时先梳理三个前提,减少试错成本
很多生产端在更换发泡剂时,习惯直接参照同行的配方比例套用,忽略了自身生产线的实际条件,反而增加了调试成本。选型前可以先梳理三个基本前提:
第一是当前混炼设备的剪切能力:如果是常规密炼机混炼,母胶粒形态的助剂分散效率会更高;如果是开放式炼胶机小批量生产,粉体助剂的分散难度会明显上升。
第二是现有硫化工艺的温度区间:需要对应发泡剂的分解温度范围,避免为了适配助剂大幅调整硫化温度,影响整条生产线的节拍。
第三是下游客户的材料环保要求:如果是出口或内饰配套场景,需要优先选择分解残留低、无亚硝胺属性的助剂,减少后续环保检测的返工成本。
杜巴化学在橡胶助剂预分散领域参与起草制定了橡胶预分散通用规范等行业标准,产品覆盖OBSH发泡剂、预分散母胶粒等品类,可为密封条生产企业提供适配不同工艺的助剂方案。
如需结合您的具体配方、工艺要求和性能目标评估方案,可与杜巴化学技术团队进一步沟通。