
电线电缆料发泡层塌泡?橡塑化学发泡剂选型看这三点
电线电缆料发泡层塌泡?橡塑化学发泡剂选型看这三点
在电线电缆挤出生产中,不少技术人员都遇到过发泡层塌泡、表面粗糙、气泡大小不均的问题,最后往往把原因归结为设备温度没调好,或是胶料本身质量不稳定。其实很多时候,问题根源出在橡塑化学发泡剂的选型与适配上,没结合电缆料的加工特性选对助剂形态与反应参数,再怎么调工艺都很难达到理想的发泡效果。本文从助剂形态、配方分散性、工艺窗口三个实际维度,拆解电缆料发泡生产中的常见问题,帮你理清选型时的核心判断依据。
电缆料发泡层的常见问题,往往和发泡剂形态直接相关
很多电线电缆厂在选用发泡助剂时,习惯直接沿用传统粉体发泡剂,却忽略了橡塑材料在高速挤出时的剪切特性——粉体助剂在胶料中容易团聚,局部聚集的发泡剂分解速率过快,就会造成气泡合并、塌泡,或是局部出现大的气孔缺陷,直接影响绝缘层的介电性能。
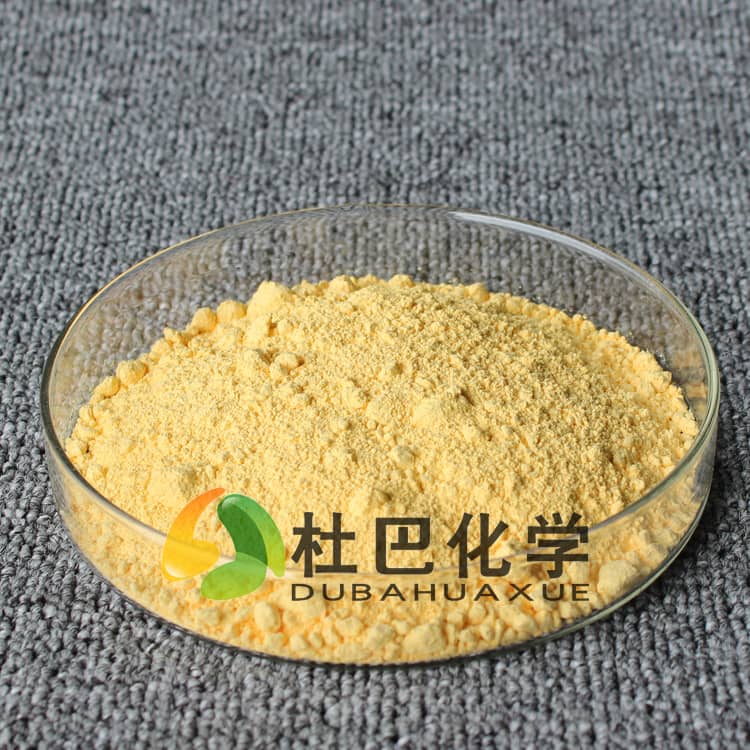
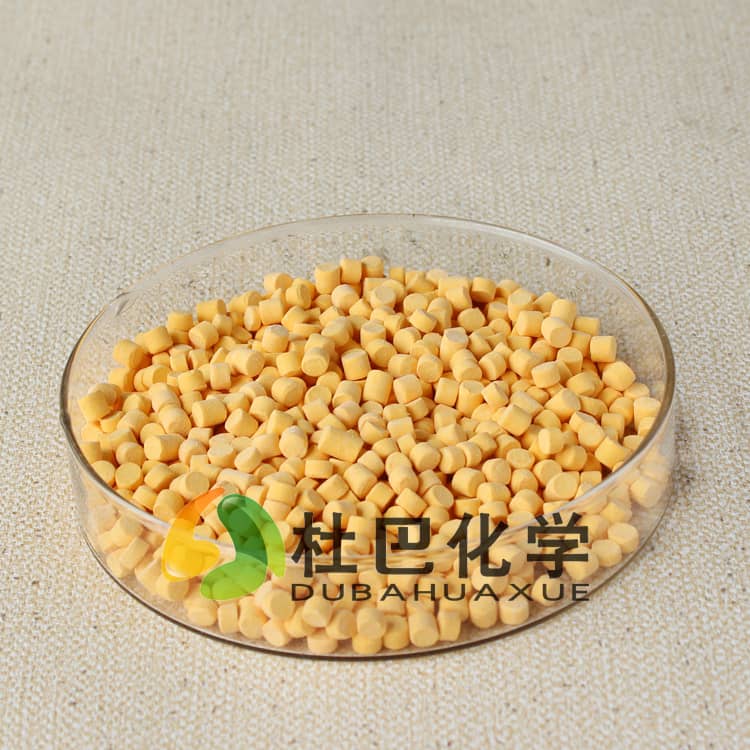
目前适合电缆料加工的助剂形态主要有两类:一类是传统粉体发泡剂,优点是成本较低,但需要额外的混炼工序保证分散均匀,对车间操作水平要求高;另一类是预分散母胶粒形态的橡塑化学发泡剂,提前将有效成分与载体胶料预混造粒,在挤出过程中可以快速均匀分散,减少团聚风险,尤其适合对发泡均匀度要求高的低压电缆绝缘层生产。
两种形态没有绝对的优劣,关键看自身的混炼设备能力与产品性能要求:如果是小批量、低速挤出的普通电缆料,粉体助剂经过充分混炼也能满足需求;如果是高速挤出、对绝缘层致密性要求高的线缆产品,预分散母胶粒形态的助剂能大幅降低分散不均带来的次品率。
配方适配性:发泡剂分解速率要和硫化节奏匹配
电缆料的发泡加工,核心是让发泡剂的分解温度区间,和橡胶硫化的起步温度形成良好匹配——如果发泡剂分解太早,胶料还没形成足够的黏弹性支撑,产生的气体就会逸出,造成发泡倍率上不去;如果分解太晚,胶料已经硫化定型,气体无法均匀膨胀,就会形成硬芯、泡孔细密不均的问题。
在实际配方调整中,很多人会单独追求发泡倍率,一味增加发泡剂添加量,反而打破了分解速率与硫化节奏的平衡。正确的适配逻辑要关注两点:
一是发泡剂的分解温度要和胶料的硫化起步温度接近,保证气体产生时,胶料的黏度刚好能包裹住气泡,不会逸出也不会过度合并;
二是要搭配对应的活性助剂调整分解速率,针对电缆料常用的乙丙橡胶、硅橡胶体系,选择适配的活性剂可以降低发泡剂的分解温度,让发泡过程更平缓,减少骤发带来的塌泡风险。
不少工厂反馈自己用了同一种发泡剂,别家厂生产很稳定,自己这边却经常出问题,大多是没根据自身胶料的硫化体系调整助剂配比,直接照搬别人的配方自然容易出现适配偏差。
工艺窗口:温度与剪切速度决定最终发泡质量
电线电缆的挤出加工是连续化生产,工艺窗口的宽窄直接决定生产稳定性。很多时候发泡层出现质量波动,不是助剂本身性能不行,而是工艺参数超出了发泡剂的适配范围。
首先是挤出温度的控制:如果机筒温度过高,超出发泡剂的正常分解区间,分解反应会瞬间完成,大量气体快速释放,来不及形成均匀的泡孔结构;如果温度过低,发泡剂分解不完全,残留在胶料中,不仅发泡倍率不够,残留的分解产物还可能影响电缆的电气绝缘性能。
其次是剪切速度的影响:高速挤出时,胶料受到的剪切作用强,如果发泡剂在胶料中的分散性不好,强剪切会让团聚的助剂被打散,局部浓度忽高忽低,最终形成的泡孔大小差异明显。对于电缆料这类连续挤出的生产场景,选择分解温度区间宽、对温度波动不敏感的发泡体系,能大幅降低工艺调试的难度,减少因为温区小幅波动带来的批次质量差异。
选型时避开三个常见误区
第一个误区是只看发泡倍率指标,忽略分解产物的影响。电线电缆产品对材料的环保性、绝缘性有明确要求,如果发泡剂分解后残留的物质含有易挥发成分,或是会腐蚀金属导体,哪怕发泡效果再好,也不适合用在电缆料生产中。
第二个误区是盲目提高发泡剂添加量。很多技术人员觉得加的越多发泡倍率越高,实际上超过胶料的包裹极限后,多余的气体会从胶料表面逸出,反而造成发泡层表面塌陷、出现麻面,还会增加助剂成本。
第三个误区是不考虑批次稳定性。粉体助剂容易受储存环境影响,吸潮、结块后分解速率会发生变化,如果没有每批次做性能校验,很容易出现不同批次的发泡效果波动,给连续挤出生产带来很大困扰。
橡塑化学发泡剂的选型从来不是单看某一个参数,而是要结合自身的胶料体系、设备条件、工艺要求综合判断,才能在保证发泡质量的同时,稳定生产效率。
如需获取针对性的助剂选型建议与配方优化方向,可联系杜巴化学技术团队。