

ACP-2发泡助剂配方调试 橡胶密封发泡工艺优化指南
ACP-2发泡助剂配方调试:橡胶密封发泡场景的工艺优化路径
橡胶密封件模压发泡生产中,不少技术人员会遇到这类问题:刚调试好的配方换了批次胶料,泡孔突然变得大小不均,制品脱模后24小时内出现明显收缩,环保检测时气味值超标的情况。ACP-2发泡助剂作为橡胶密封领域常用的环保发泡品类,配方调试不是简单调整添加量就能解决的,要结合基材特性、工艺参数、发泡匹配度三个维度联动调整。
橡胶密封发泡用ACP-2的适配前提
ACP-2发泡助剂的分解特性和橡胶密封制品的工艺窗口天然匹配,但前提是要先明确自己的基材类型。
普通丁腈橡胶、三元乙丙橡胶密封件的模压温度通常在160-180℃区间,ACP-2发泡助剂的分解温度区间刚好覆盖这个范围,不需要额外大量搭配其他发泡助剂就能实现稳定分解。如果是硅胶密封件,模压温度普遍偏低(140-160℃),直接用常规粒径的ACP-2会出现分解不完全、制品内部残留未分解发泡剂的问题,这时候就要搭配杜巴预分散发泡母粒系列里的低温适配型号,而不是盲目提高ACP-2的添加量。
配方调试的三个核心排查维度
分解温度与模压温度的匹配偏差
很多人调试时只看发泡剂的标称分解温度,忽略了胶料本身的导热效率。橡胶密封件的壁厚差异大,厚壁部位中心温度比表面温度低10-15℃很常见。
如果模压表显温度设到170℃,厚壁密封件中心实际温度只有155℃,ACP-2发泡助剂分解速率会下降40%以上,直接导致发气量不足、制品密度偏高。调试时要先实测厚壁部位的实际料温,再对应调整模压温度,而不是直接加发泡剂用量。
避坑提示:不要为了加快发泡速度随意提高模压温度,温度超过ACP-2发泡助剂的分解上限后,气体释放速度过快,会冲破已经形成的泡孔壁,出现表面针孔、泡孔合并的问题。
发气量与胶料交联速率的平衡
发泡过程的本质是气体膨胀和泡孔壁定型的同步匹配,ACP-2发泡助剂的发气量不是越高越好。如果胶料的定型速度跟不上气体释放速度,泡孔会被撑破合并,最终形成大孔、塌陷;如果定型速度太快,气体还没充分膨胀就被固定,制品密度会偏高、手感偏硬。
调试初期可以先按常规添加量试做,先固定模压压力和保温时间,再微调ACP-2的添加量,每次调整幅度不超过0.3份,观察泡孔孔径变化。当泡孔直径稳定在0.1-0.3mm区间、表面没有明显凹坑时,就是发气量和定型速率的平衡点。
预分散状态对泡孔均匀度的影响
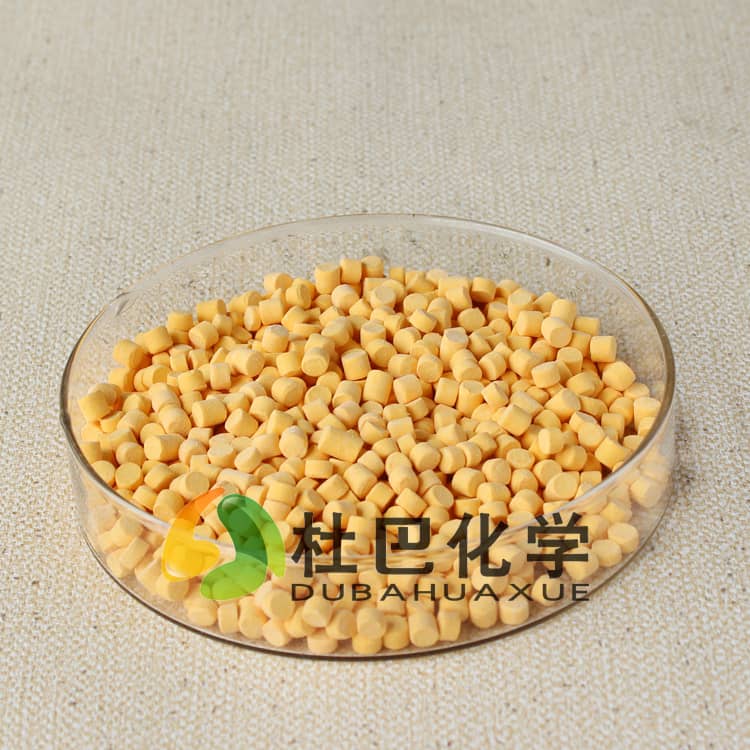
不少工厂用粉体ACP-2发泡助剂直接投料,混炼时分散不均,经常出现局部发泡剂团聚的问题,对应位置形成大泡孔,甚至出现贯穿性孔洞。这种情况换成预分散形态的ACP-2发泡母粒,分散性问题能解决80%以上。
预分散母粒的载体和橡胶基材相容性好,混炼时只需要常规的薄通次数就能实现均匀分散,不会出现粉体飞扬、计量误差大的问题,对于批量生产的稳定性提升非常明显。
常见异常问题的快速调整方向
如果出现制品脱模后收缩率超过8%的情况,优先排查两个点:一是保温时间是否足够,ACP-2发泡助剂分解产生的气体没有充分扩散定型就开模,很容易收缩;二是发泡剂添加量是否过高,过量的气体释放后,泡孔壁强度不足以支撑内部气压,冷却后就会收缩。
如果出现制品表面气味偏大的问题,不要直接更换发泡剂品类,先检查模压时的排气次数,ACP-2发泡助剂分解产生的气体如果没有充分排出,残留在泡孔里的挥发物会导致气味超标,模压过程中增加1-2次排气步骤,气味值能下降一个等级。
杜巴化学作为参与橡胶助剂相关行业标准起草的高新技术企业,针对橡胶密封发泡场景,可以提供ACP-2发泡助剂配方定制与工艺调试的技术服务,结合你用的胶料牌号、模压设备参数,快速定位发泡异常的原因,减少试错成本。
若需要针对性的发泡剂选型建议与环保发泡方案,可联系杜巴化学发泡剂团队。
