

PVC发泡制品出现针孔?杜巴颗粒状发泡剂选型与工艺调整指南
PVC发泡制品针孔频发?杜巴颗粒状发泡剂选型与工艺调整指南
PVC挤出发泡板材、异型材生产中,刚下线的制品表面摸起来粗糙,灯光下能看到密密麻麻的细小针孔,内部切面泡孔大小差出好几倍,甚至出现局部塌陷收缩的情况,很多工厂第一反应是换发泡剂批次,折腾几轮还是没解决。这类问题的核心,往往不是发泡剂本身发气量不够,而是粉体发泡剂在PVC体系里分散不均带来的连锁反应。杜巴颗粒状发泡剂就是针对PVC发泡场景的分散痛点开发的形态优化产品,能从源头减少因分散问题带来的发泡异常。
PVC发泡针孔的三个核心成因
PVC发泡体系里出现表面针孔、泡孔不均,基本可以顺着三个方向排查,不需要绕到其他助剂环节。
第一是粉体发泡剂的团聚问题。传统微细粉体发泡剂在高速混合时,很容易因为静电吸附成团,这些没有完全分散的颗粒进入挤出机后,会在局部集中分解产气,形成大的泡孔甚至破裂,气体从制品表面逸出就留下针孔。
第二是发泡剂分解节奏与挤出工艺不匹配。如果发泡剂的分解峰值过早,物料还没达到合适的熔融强度,气体就大量溢出,不仅泡孔撑不起来,还会在表面留下排气痕迹;如果分解过晚,物料已经定型,气体来不及扩散形成均匀泡孔,就会出现局部实心、局部鼓包的问题。
第三是模具排气与压力设置失衡。模腔压力过低,气体容易提前逃逸,表面针孔会明显增多;压力过高,又会导致制品收缩、密度不均。
颗粒状发泡剂的分散优势与适配边界
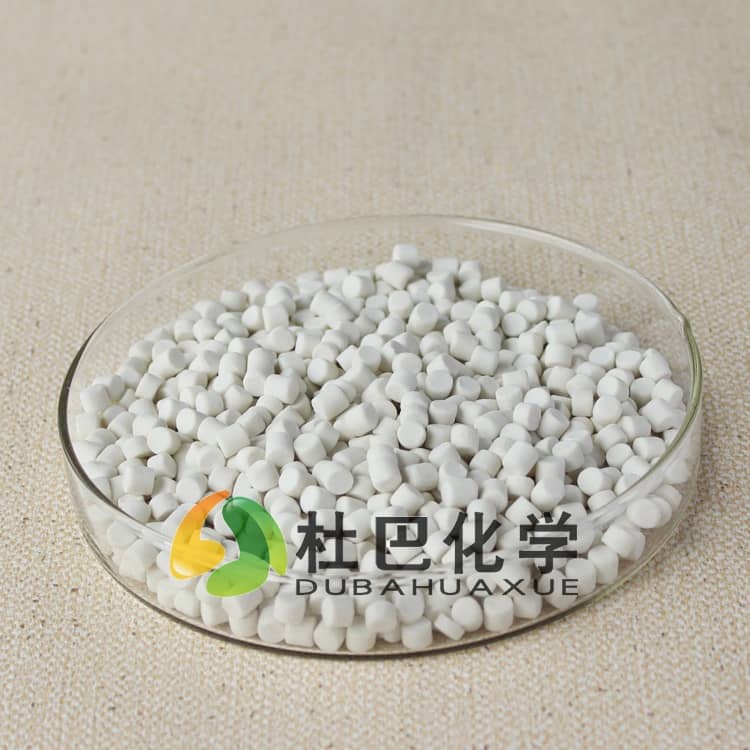
杜巴颗粒状发泡剂采用预造粒工艺,把发泡剂粉体粘结成均匀的小颗粒,从根本上降低了粉体飞扬、静电团聚的问题。
这种形态的产品在PVC高混环节,能更快均匀分散在树脂颗粒表面,不会像微细粉体那样在搅拌缸壁、投料口残留结团。实际生产中,使用该类发泡剂的批次,泡孔直径的离散度能明显降低,表面针孔的出现频率大幅减少。
需要明确它的适用边界:
- 适配场景:PVC自由发泡板材、结皮发泡异型材、木塑发泡挤出生产线,尤其是对表面光洁度要求高的装饰类制品。
- 不适用场景:低温动态硫化的橡胶发泡体系,这类体系需要更细粒径的发泡剂快速分解,颗粒状产品的分散优势反而无法发挥。
这里有个容易踩的坑:很多工厂换用颗粒状发泡剂后,还沿用原来粉体发泡剂的高混温度和搅拌时长,觉得颗粒硬,就刻意提高高混温度想“打散颗粒”,结果反而导致发泡剂在高混阶段提前部分分解,进入挤出机后发气量不足,制品密度偏高。正确的做法是保持原有高混工艺参数,只需要微调投料顺序,把发泡剂在树脂温度升到80℃左右时投入即可,不需要额外延长搅拌时间。
结合分解特性的工艺调整方向
选对发泡剂形态只是第一步,还要配合工艺参数的匹配调整,才能把发泡稳定性提上来。
首先是挤出机各段温度的匹配。要顺着发泡剂的分解曲线设置温度梯度:加料段到熔融段逐步升温,确保树脂先塑化形成足够的熔体强度,再让发泡剂在均化段集中分解产气。如果某一段温度突然过高,超过发泡剂的分解起始温度太多,就会导致气体集中释放,冲破熔体形成针孔。
其次是螺杆转速与喂料量的匹配。螺杆转速过快,物料在机筒内停留时间太短,发泡剂还没完全分解就被挤出口模,会出现发孔不完全的问题;喂料量过大,模腔压力波动大,也会带来泡孔不均。一般调整时,先固定喂料量,小幅度调整螺杆转速,观察切面孔的均匀度,直到泡孔直径稳定在目标区间。
最后是模具口模的压力控制。口模间隙过小、压力过高,制品容易出现横向收缩;间隙过大,压力不够,表面就容易出针孔。针对表面要求高的PVC发泡制品,可适当提高口模段的压力,让气体在熔体里充分成核,减少表面逸出的通道。
避坑:别把分散问题全归到发泡剂发气量上
很多工厂遇到发泡制品针孔多、泡孔不均,第一反应是换更高发气量的发泡剂,结果反而越换问题越严重——局部产气更多,破裂的泡孔更多,针孔反而更密集。
正确的排查逻辑是先看分散状态:取少量混合好的PVC粉料,放在白纸上轻轻摊开,看有没有明显的深色小颗粒,如果有,就是发泡剂团聚了,优先解决分散问题,而不是提高发气量。
杜巴化学作为高新技术企业,通过ISO9001质量管理体系认证,参与橡胶助剂相关行业标准起草,可针对不同PVC基材的配方体系,提供发泡配方定制与工艺调试技术服务,帮工厂把分散、温度、压力三个维度的参数匹配到最优状态,从源头减少发泡异常。
如需结合您的PVC发泡基材与挤出工艺匹配合适的发泡剂方案,可与我们技术团队沟通。
