

汽车密封件发泡方案:橡胶发泡均匀度与低气味选型指南
URL: auto-seal-foaming-solution
汽车密封件发泡方案:橡胶发泡均匀度与低气味选型指南
很多做汽车橡胶密封条的厂家都遇到过类似问题:挤出发泡后截面泡孔大小差超过一倍,边角位置塌陷收缩,成品放在车厢里静置一周还能闻到明显刺鼻气味,过不了车企的VOC检测。
汽车密封件发泡方案的核心矛盾,从来不是发气量越高越好,而是要在橡胶连续硫化的窄温区里,让发泡速率和橡胶交联速率完全匹配,同时兼顾内饰级别的低气味要求。
密封件橡胶发泡的三个常见误区
不少技术人员选型时第一反应选发气量高的传统AC发泡剂,觉得同样添加量能做出更轻的制品,实际放到橡胶硫化体系里,往往会出现两个问题:
一是AC发泡剂分解温度偏高,在橡胶连续硫化的常用温区里分解速度过快,气体还没被橡胶基体充分包裹就逸出,表面形成密集针孔;
二是分解副产物气味偏重,直接导致成品VOC超标,进入不了整车供应链。
还有人觉得发泡剂加得越多,发泡倍率越高,制品越软——实际上当发泡剂添加量超过橡胶基体的气体包裹阈值,泡孔会互相连通形成开孔结构,密封件的压缩永久变形会大幅上升,失去回弹密封能力。
避坑提醒:不要直接照搬鞋材、EVA发泡的高发泡倍率思路选密封件发泡剂,密封件更看重闭孔率和长期回弹性能,盲目追求高倍率会直接降低密封寿命。
橡胶密封发泡的核心选型维度
汽车密封件大多采用EPDM橡胶基体,走连续微波+热空气硫化工艺,发泡过程在极短时间内完成,选型时重点看两个维度:
首先是分解温度与硫化温区的匹配度。
橡胶在进入硫化段的前30秒开始建立交联强度,发泡剂的分解启动时间要刚好落在橡胶初粘力形成的节点上,太早发泡会导致气体逃逸,太晚发泡则会因为橡胶已经交联定型,泡孔无法膨胀,形成硬芯。
OBSH类发泡剂的分解特性更适配这类橡胶连续硫化工艺,分解过程平缓,形成的泡孔更细密均匀,闭孔率高,做出来的密封件回弹一致性更好。
其次是环保低气味表现。
汽车内饰件对气味等级要求严格,传统发泡剂分解残留的小分子挥发物容易导致成品气味超标,现在越来越多密封件厂家转向环保型发泡剂,分解副产物挥发分低,能直接满足车企的内饰气味检测要求。
预分散母粒解决混合不均问题
很多厂家用粉体发泡剂直接混炼,经常出现同一批挤出的密封条,一段泡孔大、一段泡孔小的问题,根源就是粉体发泡剂在橡胶里分散不均,局部浓度高的位置泡孔过度膨胀,浓度低的位置发泡不足。
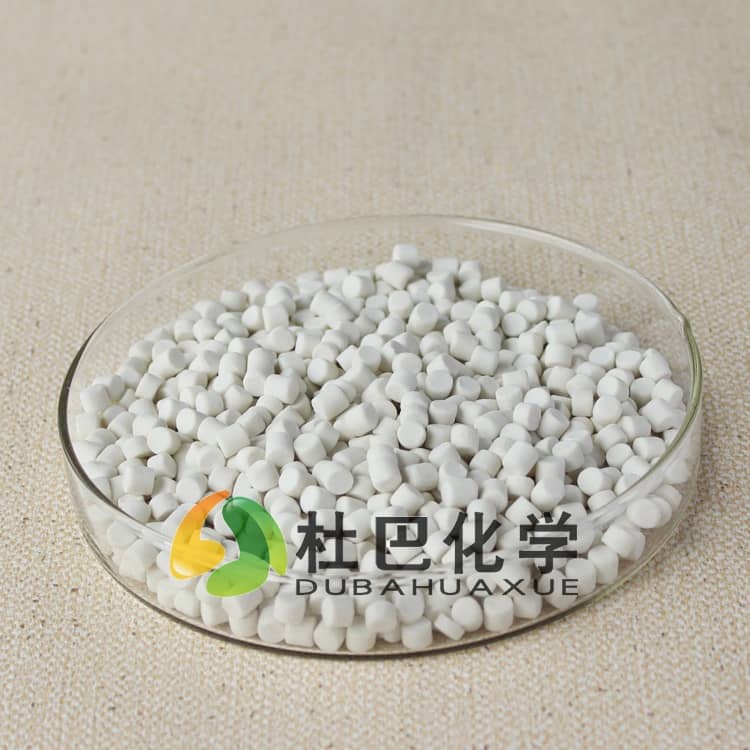
换成预分散发泡母粒形态,把发泡剂提前和橡胶载体混合造粒,混炼时分散速度更快,整批物料的发泡剂浓度偏差能控制在很小范围,从源头减少泡孔大小不一的问题。
杜巴化学作为高新技术企业,参与过橡胶助剂相关行业标准起草,可提供发泡配方定制与工艺调试技术服务,针对不同EPDM基材的密封件产品,调整发泡剂复配比例,帮客户匹配分解速率和硫化速度,减少试错成本。
不同密封部位的发泡适配差异
车门密封条的发泡层,需要兼顾耐压缩回弹,适合选用分解平缓、闭孔率高的环保发泡剂,控制发泡倍率在合适区间,保证反复开关车门后不会塌陷。
后备箱密封胶条长期接触温度变化较大的环境,要选择热稳定性好的发泡体系,避免高温下泡孔收缩导致密封失效。
引擎舱周边的密封件,本身耐温要求高,发泡剂的分解残留要能承受长期高温烘烤,不会持续释放挥发物。
如果你的密封件发泡生产中存在泡孔不均、气味超标、边角收缩等问题,可结合你的基材与工艺,和杜巴化学发泡技术团队沟通,获取针对性的发泡剂选型与工艺调试方案。
