

汽车内饰件通用发泡剂选型:低气味与泡孔均匀度核心要点
汽车内饰件通用发泡剂选型:低气味与泡孔均匀度核心要点
很多内饰件厂家选发泡剂只看发气量,结果批量生产时出现VOC检测超标、泡孔大小不均、表皮局部塌陷的问题,返工率居高不下。汽车内饰件通用发泡剂的选型,从来不是单看某一项性能参数,而是要同时匹配材料基材、成型工艺和整车厂的环保要求。下面从实际生产痛点出发,拆解选型的核心逻辑和避坑要点。
先明确内饰件发泡的基材与工艺边界
汽车内饰覆盖的材料品类很杂,PVC软质表皮、EVA发泡缓冲层、橡胶密封发泡件、改性PP发泡内饰板,每种材料的加工温度窗口差异很大,没有一款发泡剂能通吃所有场景。
拿PVC内饰表皮来说,加工温度普遍在160℃-180℃区间,如果选分解温度偏低的发泡剂,会在塑化阶段提前分解,气体在熔体还未均匀包裹时就逸出,表面形成密集针孔。
EVA发泡缓冲层多采用模压成型,需要发泡剂分解速率与交联、熔体强度提升的节奏匹配,否则容易出现泡孔合并、制品收缩。
橡胶类内饰密封发泡件,对发泡剂的分解残余物要求更高,避免残余物析出导致的部件表面喷霜、触感发黏。
低气味指标不是只看发泡剂本身的分解产物
很多厂家以为选了标注“低气味”的发泡剂就万事大吉,其实内饰件的气味超标,很大一部分来自发泡剂粉体分散不均导致的局部过量分解。
传统粉体发泡剂直接投料时,很容易出现局部团聚,团聚区域的发泡剂集中分解,不仅泡孔粗大,分解产生的残余气体会长时间滞留在发泡层内部,即使经过二次烘干,也会在车内高温环境下缓慢释放,导致VOC和气味等级不达标。
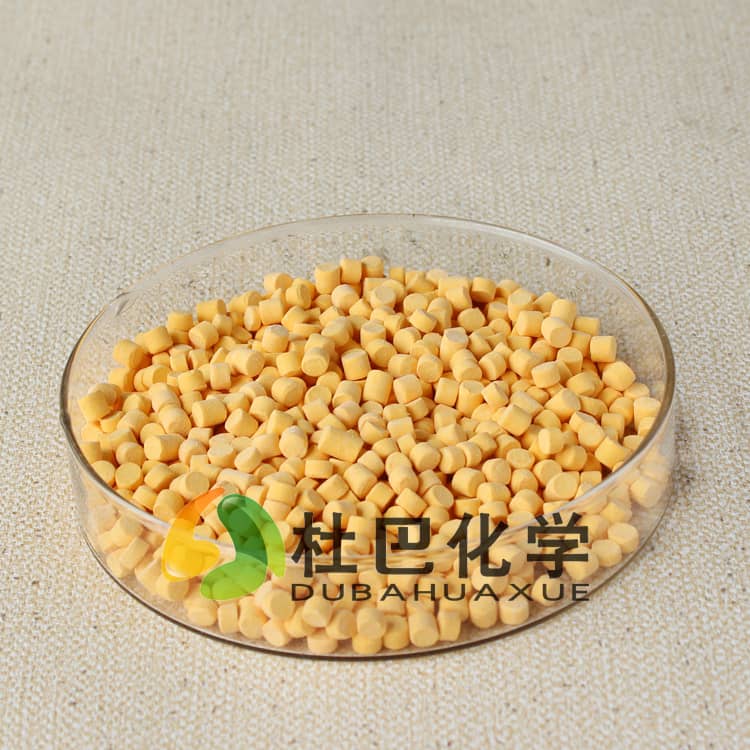
这也是为什么现在越来越多内饰厂转向预分散发泡母粒:预分散工艺把发泡剂粉体均匀包覆在载体树脂中,投料时分散性远好于直接添加的粉体,从根源上减少局部浓度过高的问题。
避坑提醒:不要为了追求低气味一味降低发泡剂添加量,发气量不足会直接导致内饰件发泡倍率不够,按压硬度过高,失去缓冲降噪的作用。
泡孔均匀度的核心是分解节奏匹配熔体状态
内饰件对泡孔的要求很高,不管是表皮还是缓冲层,泡孔直径差过大就会在表面形成可见的凹凸痕迹,影响内饰件的外观质感。
泡孔不均的核心原因,是发泡剂分解速率和熔体强度上升的节奏错位:如果发泡剂分解太快,熔体还没形成足够的包裹强度,气泡就会互相合并成大孔;如果分解太慢,气体在熔体定型后才释放,就会出现发泡倍率不足、内部微孔稀少的问题。
做PVC内饰发泡时,要匹配挤出工艺的温度梯度,让发泡剂在熔体塑化完成、强度达到峰值的区间集中分解;做EVA模压内饰发泡时,要匹配模压升温速率,避免发泡剂在低温段缓慢分解造成气体损耗。
杜巴化学在为内饰件客户做方案时,会结合实际加工温度调整发泡剂的分解温度适配性,搭配预分散母粒形态提升分散效果,不少客户反馈调整后泡孔直径的离散度明显下降。
不同内饰部件的选型避坑点
PVC仪表台表皮:优先选分解温度适配挤出工艺的低气味发泡剂
PVC表皮需要表面光洁、手感均匀,不能选分解速度过快的发泡剂,否则挤出过程中容易出现破泡、表面麻点。同时要控制发泡剂的残余物析出,避免长期使用后表面出现喷霜,影响仪表台外观。
车门内饰板EVA缓冲层:选发泡倍率稳定的发泡助剂
缓冲层需要长期保持弹性,不能用分解后期发气量衰减过快的发泡剂,否则制品放置3-6个月后容易出现收缩、厚度回低的问题,影响车门装配的密封性。
门框橡胶密封发泡条:选分解残余物少的环保发泡剂
密封胶条直接接触车内空间,发泡剂分解残余物不能有刺激性气味,同时要保证发泡层的回弹性,不能因为追求发泡量过高导致胶条永久变形量大,失去密封效果。
选型时别踩这几个常见误区
第一个误区:拿通用粉体发泡剂直接用到所有内饰基材上。不同基材的加工温度、熔体特性差异大,直接套用通用配方很容易出现发泡异常。
第二个误区:只看标称发气量,不看分解温度区间。发气量再高,如果分解温度和加工温度不匹配,实际生产中有效发气量会大打折扣。
第三个误区:为了降成本选用未做环保处理的普通发泡剂,后期因为VOC不达标被整车厂退货,损失远高于原料节省的成本。
现在不少主机厂对内饰件的气味等级要求已经提升到更高标准,低气味环保发泡方案已经不是加分项,而是准入门槛。
如需结合您的基材与发泡工艺匹配合适的发泡剂方案,可与我们技术团队沟通。
