

不迁移不析出工程塑料发泡剂选型:从泡孔稳定性到工艺适配
不迁移不析出工程塑料发泡剂:解决挤出发泡迁移起霜的选型逻辑
工程塑料挤出板材、型材发泡生产中,很多厂家都遇到过这类困扰:刚下线的发泡制品表面光洁平整,存放一周后表面逐渐析出白色霜状物,模头清理频率从每班一次变成每班三次,泡孔还时不时出现局部塌陷、大小不均。
核心问题往往不在发泡工艺本身,而在发泡剂与工程塑料基材的适配性——普通发泡剂分子极性与工程塑料匹配度低,加工过程中受热后易向材料表面迁移析出,既污染模头,又破坏泡孔壁的连续性。不迁移不析出工程塑料发泡剂正是针对这类适配矛盾开发的品类,选型时不能只看发气量参数,要结合基材特性与挤出工艺综合判断。
先分清:哪些工程塑料基材对发泡剂析出更敏感
不是所有工程塑料发泡都需要用高抗析出型发泡剂,先看基材的熔融特性与极性匹配度。
PP、PE等通用聚烯烃基材本身与多数发泡剂相容性较好,常规发泡剂迁移风险低,挤出发泡时很少出现表面起霜问题。
但PC、PA、PBT、改性PPO等工程塑料,加工温度普遍偏高,材料分子链极性较强,普通发泡剂在高温下易从熔体中游离出来,顺着料流迁移到模头和制品表面。尤其是玻纤增强型工程塑料发泡体系,玻纤与树脂界面的间隙会成为发泡剂迁移的通道,析出速度比纯料体系快很多。
这里有个常见避坑点:不少厂家在工程塑料发泡时直接套用鞋材、EVA发泡的发泡剂选型方案,忽略了工程塑料更高的加工温度与极性差异,结果连续生产不到两小时模头就出现堆积料,制品表面析出物严重。
选型核心:从分散形态控制迁移风险
要实现不迁移不析出,发泡剂的分散形态比单纯的化学结构更关键。
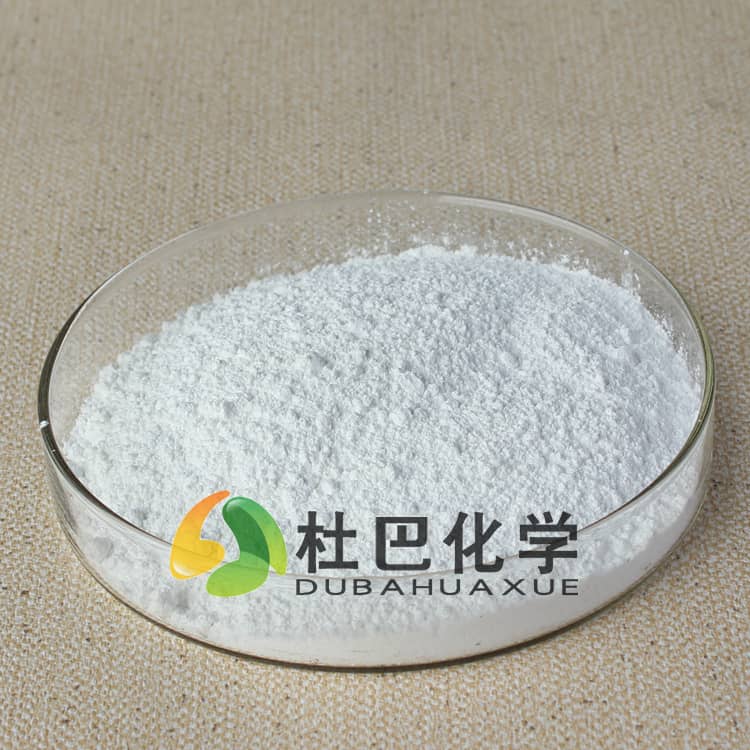
直接使用粉状发泡剂时,粉体颗粒在工程塑料高粘熔体中很难均匀分散,局部团聚的发泡剂分解速度更快,未完全分解的粉体颗粒会在熔体中形成浓度差,驱动发泡剂向表面迁移。
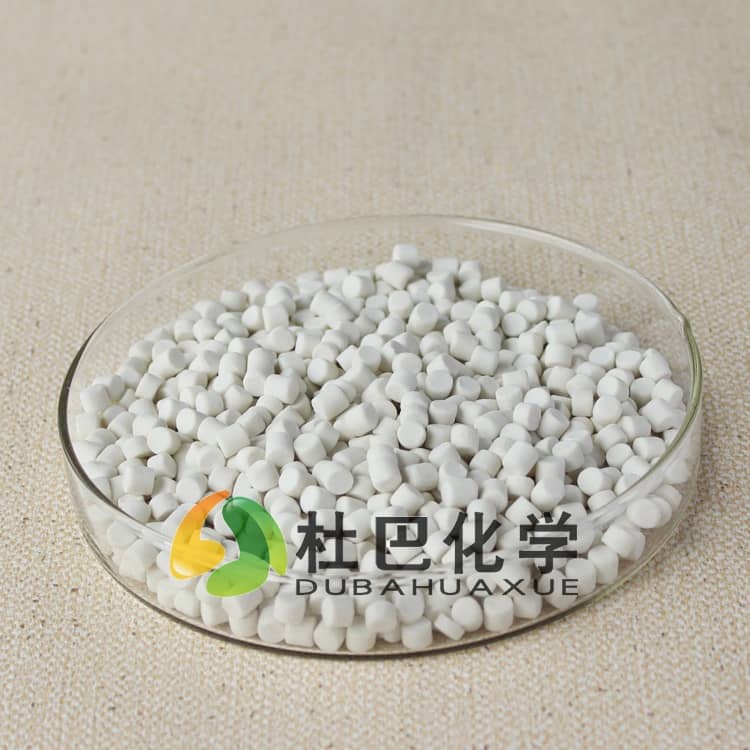
预分散母粒形态的不迁移不析出工程塑料发泡剂,是将发泡剂粉体预先分散在与工程塑料相容的载体树脂中,经过造粒后形成均匀的颗粒。这种形态下,发泡剂颗粒被载体树脂包裹,在高温熔体中逐步释放,不会因为局部浓度差出现游离迁移。
对比来看:粉状发泡剂适合低加工温度、对析出要求不高的厚壁制品;预分散母粒型发泡剂更适合薄壁挤出、表面要求高的工程塑料发泡制品,比如电子电器外壳发泡件、汽车内饰发泡型材。
工艺适配边界:分解温度与加工窗口的匹配
就算发泡剂本身抗迁移性好,如果分解温度与工程塑料加工窗口不匹配,照样会出现析出问题。
工程塑料加工温度普遍在180℃以上,要是发泡剂的起始分解温度低于加工温度,发泡剂在塑化段就提前分解,气体过早逸出,未分解的发泡剂残留在熔体中,容易随料流迁移到模头。反过来,要是发泡剂分解温度过高,在发泡段无法充分分解,残留的未反应发泡剂会在制品存放过程中慢慢向表面析出,形成霜状物质。
实际调试时,要保证发泡剂的分解温度区间落在工程塑料加工温度的中后段:塑化段不提前分解,发泡段能快速完成产气。
杜巴化学作为参与橡胶助剂相关行业标准起草的高新技术企业,可针对不同工程塑料基材的加工特性,提供发泡配方定制与工艺调试技术服务,帮客户匹配分解温度适配的不迁移不析出工程塑料发泡剂,减少迁移析出导致的生产异常。
日常生产中减少析出的操作细节
除了选对发泡剂类型,几个操作细节也能降低析出风险。
第一,严格控制原料含水率。工程塑料本身易吸潮,要是原料干燥不充分,水分会在加工过程中气化,破坏发泡剂在熔体中的分散状态,加剧迁移析出。
第二,避免挤出机料筒段温度过高。尤其是加料段到塑化前段的温度,超过发泡剂起始分解温度10℃以上时,就容易出现提前分解、残留析出的问题。
第三,定期清理模头的析出堆积物。如果模头口模处的堆积料不及时清理,会划伤挤出制品表面,还会反过来加剧发泡剂在口模处的沉积。
如需结合您的基材与发泡工艺匹配合适的发泡剂方案,可与我们技术团队沟通。
