
橡胶密封件发泡不均易收缩?选对橡塑成型发泡助剂形态是关键
橡胶密封件发泡异常频发?不同形态橡塑成型发泡助剂的适配要点
橡胶密封件的发泡效果直接影响密封性能、缓冲寿命与尺寸稳定性,一旦出现泡孔大小不均、局部缺泡或成品收缩超标,往往会导致整批产品报废,拉高生产成本。不少生产人员遇到这类问题时,只会调整发泡温度或助剂添加量,却忽略了助剂形态本身对分散与反应过程的影响。梳理不同形态助剂的特性差异,能快速缩小排查范围,找到适配现有配方与工艺的调整方向。
发泡异常排查别漏了助剂形态变量
发泡过程的核心逻辑,是助剂在特定温度下分解产生气体,在胶料内部形成均匀泡孔并稳定留存。要实现稳定发泡,需要满足两个前提:一是助剂在胶料中均匀分散,不会出现局部浓度过高或过低的情况;二是助剂的分解节奏与胶料的硫化交联速度匹配,气体产生时胶料刚好有足够的黏度包裹气泡。不少生产人员排查问题时,只会盯着温度、压力等工艺参数,或是反复调整添加量,却没意识到,橡塑成型发泡助剂的形态直接决定了其分散速度与分解路径,是影响发泡稳定性的核心变量之一。尤其是挤出工艺生产的密封件,料筒内温度梯度大、物料停留时间短,助剂分散不充分的话,很容易出现提前分解或滞后发泡的问题。
三类发泡助剂形态的特性与适配差异
目前常见的橡塑成型发泡助剂主要有粉体、预分散母胶粒、复配型三类形态,各自的制备工艺不同,适配的生产场景和常见问题也有明显区别。
粉体发泡助剂
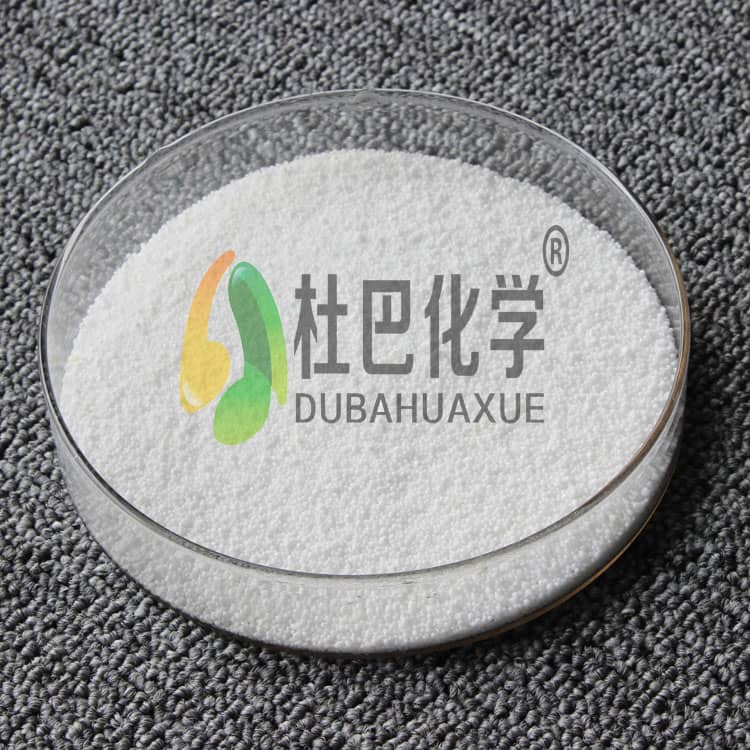
粉体是应用时间较长的助剂形态,成本可控,投料灵活性高,适合配方调整频繁的小批量生产场景。但这类助剂颗粒较细,生产中易产生粉尘,混炼时如果剪切强度不足或混炼时间不够,很容易出现团聚现象。在橡塑共混的密封件体系中,团聚的粉体颗粒难以均匀分散在两相界面处,会导致局部泡孔过大、表面出现针孔,甚至边缘位置缺泡。对于壁薄、形状复杂的密封件来说,粉体团聚的影响会更明显,因为料流前端的剪切作用有限,团聚颗粒来不及分散就进入成型阶段,分解产生的气体无法均匀留存。
预分散母胶粒型发泡助剂
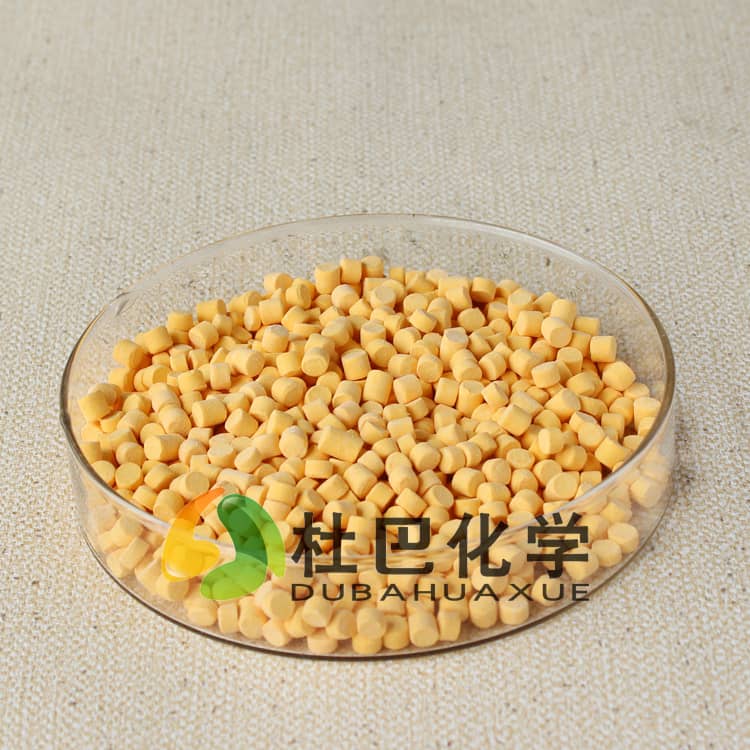
预分散母胶粒是将发泡助剂按一定比例预先分散在橡胶或橡塑载体中,制成固定粒径的颗粒状产品。这类助剂投料时粉尘少,进入混炼或挤出环节后,会随着载体的熔融逐步释放出有效成分,分散均匀度远高于粉体形态。因为有载体包裹,助剂的分解节奏更平缓,不容易出现提前发泡的问题,能更好地匹配挤出工艺的温度梯度。对于连续挤出的密封件生产线来说,使用母胶粒型助剂能让整根胶条的泡孔密度更均匀,收缩率波动更小,成品合格率更稳定。选型时需要注意载体的种类,尽量选择与主体胶种相容性好的载体,避免出现界面分层,影响密封件的拉伸强度与耐老化性能。
复配型发泡助剂
复配型发泡助剂通常是将发泡剂与活化剂、硫化促进剂等相关组分按比例预先混合制成,部分产品也会做成母粒形态。这类助剂的最大优势是减少投料工序,降低人工称量带来的误差,适合配方固定、批量较大的标准化密封件生产。由于各组分已经提前混合均匀,发泡与硫化的同步性更易控制,能减少因为投料顺序或称量偏差导致的发泡异常。但这类助剂的配方调整空间较小,如果生产工艺(比如挤出速度、模具温度)发生变化,需要整体调整复配比例,灵活性不如单一组分的粉体或母胶粒产品。
密封件发泡异常的形态调整思路
遇到发泡异常时,不要急于更换助剂品类,可以按从易到难的顺序排查调整,兼顾生产效率与成本控制。
先确认工艺参数的适配性。如果当前使用粉体助剂出现泡孔不均,可以先调整混炼工序,比如适当延长混炼时间、提高转子转速,或是调整投料顺序,将发泡助剂在混炼后期投入,避免早期受热分解。对于挤出工艺,可以适当调整料筒各段的温度梯度,让助剂在胶料充分塑化后再开始分解,观察发泡情况是否改善。
根据生产模式选择适配的助剂形态。如果是小批量多品种生产,配方调整频繁,优先保留粉体体系,通过优化混炼工艺提升分散效果,成本更低且调整灵活。如果是大批量标准化生产,对产品稳定性要求高,可以切换为母胶粒型助剂,降低人为因素和工艺波动的影响。如果配方长期固定,也可以考虑用复配型助剂,简化投料工序,提升生产效率。
结合胶料体系的特性调整。比如橡塑共混的密封件体系,因为两相的相容性和黏度差异大,粉体助剂的分散难度更高,优先选择母胶粒型产品,且尽量选用与主体胶种相近的载体,提升分散效果与界面结合力。如果涉及配方体系的整体适配调整,可联合专业技术团队做小试验证,杜巴化学可提供橡胶配方改性与工艺改进的技术支持。
如需获取针对性的助剂选型建议与配方优化方向,可联系杜巴化学技术团队。