
EVA大模热压发泡析出超标?调整原料体系适配鞋材出口环保要求
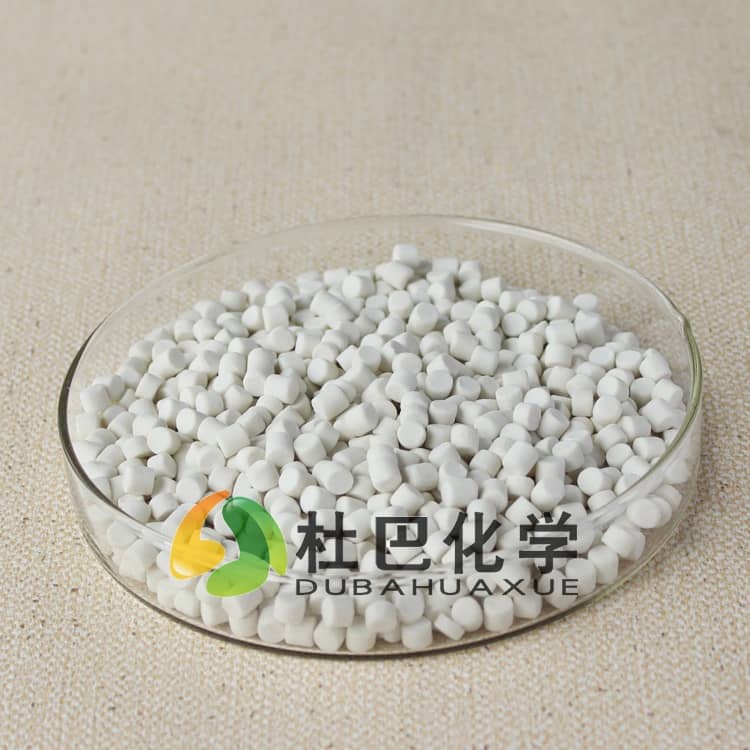
EVA大模热压发泡原料选型不当引发的鞋材环保与析出问题排查
鞋材中底批量生产环节,EVA大模热压工艺因成型效率高、泡孔结构可控被广泛应用,但不少工厂会遇到连续生产数批次后,成品放置7-10天出现表面喷霜析出、VOC检测值超出出口限值,同时伴随压缩永久变形率忽高忽低的问题。多数排查会优先锁定EVA树脂牌号或模温参数,往往忽略发泡原料体系中助剂的环保属性与配方适配性。本文从异常根源出发,拆解原料匹配的核心判断标准,帮助生产端减少试错成本。
析出与VOC超标并非全是树脂的问题
很多工厂遇到表面析出,第一反应是EVA树脂的VA含量波动,或是填充料添加比例过高,但拆分EVA大模热压发泡原料的组成就会发现,发泡剂分解后的残留、促进剂的迁移性、活性剂的分散状态,才是放置后析出的核心诱因。比如传统发泡剂分解温度区间宽,部分未完全反应的组分残留在泡孔壁中,随着成品存放时间增加,会逐步迁移到材料表面形成喷霜;部分含亚硝胺结构的促进剂在高温交联过程中会释放挥发性小分子,不仅拉高VOC检测值,还会打断交联网络的连续性,直接影响成品的回弹性与压缩永久变形性能。不少工厂在调整配方时,只关注EVA大模热压发泡原料的发气量指标,没有同步验证助剂组分的迁移性与环保属性,往往调整了树脂牌号、改了模温参数,问题依然反复出现。
环保属性达标不能只看单一组分检测报告
当前出口鞋类订单对成品的VOC、可分解致癌芳香胺、亚硝胺残留都有明确限值,不少工厂在采购助剂时会要求供应商提供单一组分的检测报告,但大模热压过程是高温高压下的多组分协同反应,单一组分达标不代表混合反应后的产物符合要求。比如部分发泡剂本身不含受限物质,但与含仲胺结构的促进剂在160-180℃的模腔温度下共同反应,就可能生成亚硝胺类物质;部分粉体活性剂粒径分布过宽,在混炼阶段没有均匀分散到EVA基体中,局部浓度过高的组分会在冷却定型后逐步向表面迁移,形成肉眼可见的麻点或析出物。相较于传统粉体助剂,预分散形态的助剂组分因为提前与载体树脂结合,混炼过程中更容易在EVA基体中均匀分散,不会出现局部团聚,既能减少因分散不均带来的析出风险,也能避免粉体投料过程中的粉尘飞扬,降低车间VOC无组织排放的压力。
交联反应匹配度决定成品性能稳定性
EVA大模热压发泡的过程,是发泡剂分解释放气体与交联剂形成三维网络结构同步进行的过程,两个反应的速率如果不匹配,就会出现泡孔塌缩、表面不平整、性能波动等问题。如果发泡剂分解速度快于交联反应,气体释放时基体粘度不够,就会出现气体逃逸,成品密度偏高、表面有鼓包;如果交联反应过早完成,发泡剂分解释放的气体无法撑开足够的泡孔结构,成品就会偏硬、回弹性差。选配EVA大模热压发泡原料时,需要结合自身产线的模温区间、热压时间、剪切速率,匹配对应分解温度、反应活性的助剂组分,而不是照搬同行的配方比例。不少工厂为了压缩采购成本,自行采购不同来源的发泡剂、促进剂、活性剂手动复配,往往因为各组分的反应速率不匹配,不仅批次间性能波动大,还容易产生未知的反应副产物,拉高环保检测超标的风险。具备复配技术能力的供应商可根据客户的工艺参数提前调整各组分的比例,减少客户端的试错成本。杜巴化学参与起草橡胶预分散通用规范等行业标准,可结合客户的工艺窗口提供适配的复配助剂方案,帮助客户稳定批次性能。
日常排查可优先关注三个方向
生产端遇到同类异常时,可按三个方向逐一排查,无需反复调整树脂牌号浪费试料成本。
- 先查助剂的迁移性。取正常生产的胶料在实验室按工艺条件硫化发泡后,放入60℃的烘箱中加速老化48小时,观察表面是否有油状或粉状析出,若有析出则说明配方中存在易迁移的组分,需要优先调整。
- 验证混合体系的环保属性。不要仅采信单一组分的检测报告,要取混炼后的胶料按成品检测标准做全项检测,确认高温反应后没有受限物质生成,避免单组分合格但成品超标的问题。
- 匹配产线的工艺窗口。记录日常生产中模温的波动范围、热压时间的上下限,选择分解温度区间与工艺参数匹配的发泡体系,避免因参数小幅波动就出现产品质量问题。
筛选EVA大模热压发泡原料时,不要只对比发气量、价格等显性指标,要把分散性、迁移性、反应匹配度纳入评估范围,才能从源头减少生产异常。对于采购量较大的工厂,还需要提前确认供应商的供货稳定性,避免因批次原料牌号波动带来的配方反复调整。选择厂家直销、现货充足的供应渠道,既能减少中间环节的流通成本,也能在出现生产异常时快速获得技术响应,减少停线损失。
杜巴化学可根据您的实际需求,提供配方改性与工艺改进的全流程技术支持。