

发泡电缆料尺寸收缩强度不足?先核对助剂形态与配方适配性
发泡电缆料尺寸收缩强度不足,需选对适配工艺的尺寸稳定高强度发泡制品助剂
电线电缆发泡绝缘层与护套生产中,一旦出模后收缩率超出控制范围,会导致壁厚不均、外径偏差过大,直接影响绝缘性能与后续装配适配性;若泡孔结构紊乱带来拉伸强度、抗撕裂强度不达标,还会在敷设、长期使用过程中出现开裂、破损问题。不少生产端遇到这类异常时,仅通过调整发泡剂添加量、升降硫化温度排查问题,往往忽略了助剂形态对分散效果、硫化发泡反应同步性的影响。以下从不同形态助剂的作用逻辑展开梳理,为配方调整提供可落地的参考方向,减少反复试错的成本。
泡孔结构一致性是决定尺寸与强度的核心
发泡制品的尺寸稳定性和强度,本质上和泡孔的大小、分布均匀度直接相关。如果泡孔大小差异大,局部大孔在冷却过程中收缩率更高,就会带来整体尺寸的变形;如果泡孔壁厚度不均,薄弱位置的力学强度就会明显下降,容易在外力下破损。
不少配方调整的实践显示,当泡孔直径的离散系数控制在较低范围时,发泡制品的冷却收缩率波动可明显降低,拉伸强度的批次稳定性也会提升。反之,若泡孔直径差异超过一定范围,哪怕整体发泡倍率、配方组分占比完全符合设计要求,也会出现局部凹陷、尺寸超差、受力易开裂的问题。要实现均匀的泡孔结构,前提是发泡剂、活化剂、硫化交联组分在胶料中能均匀分散,且分解、交联反应的速率能匹配——如果发泡剂已经大量分解产气,硫化体系还没建立足够的交联强度,气体就会冲破泡壁合并成大孔;如果交联过早完成,发泡剂分解产生的气体没法撑开均匀的泡孔,制品密度就会偏高,强度够但发泡倍率达不到要求。
不同助剂形态对分散与反应同步性的影响差异
助剂的存在形态,直接决定了共混过程中的分散效率,以及各组分参与反应的同步性,是影响泡孔结构的核心变量之一。
传统粉体助剂的分散局限
常规粉体状的发泡剂、氧化锌、促进剂等组分,在和橡塑基体共混时,如果粒径分布宽、表面没有做活化处理,很容易出现团聚现象——局部位置助剂浓度过高,发泡分解速率快,容易形成大孔;局部位置助剂浓度不足,交联强度不够或者发气量不足,就会出现硬斑、密度不均的问题。而且粉体助剂在称量、投加过程中容易产生粉尘,不同批次的粒径波动也会带来反应速率的差异,最终反映到成品上就是收缩率、强度的批次性波动。
预分散母胶粒的分散优势
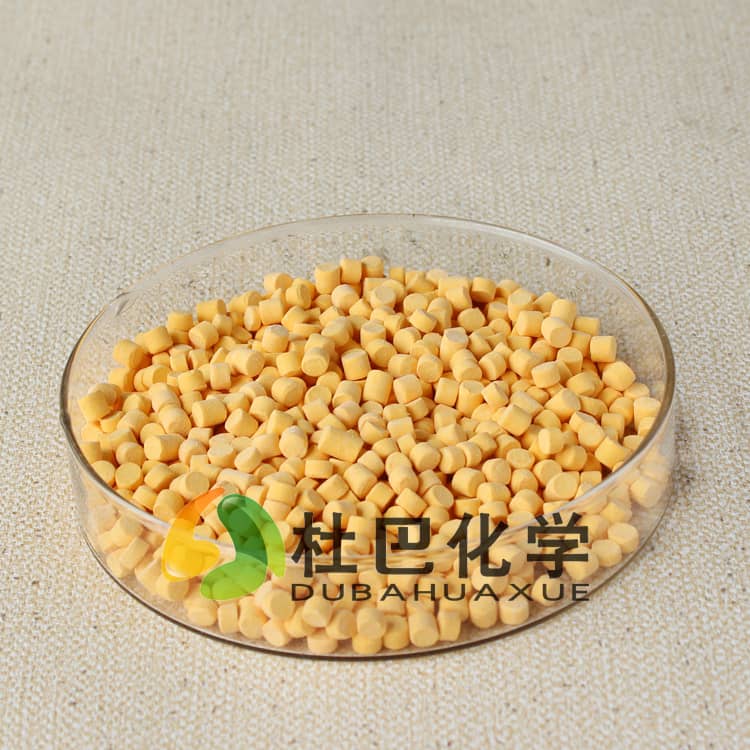
将发泡剂、活性剂、促进剂等组分预先分散在对应橡塑基体中制成的母胶粒,在共混过程中能更快、更均匀地分散在胶料中,不会出现粉体团聚的问题,各组分的浓度分布更均一,能保证发泡分解和硫化交联的反应在整个胶料内部同步进行,更容易获得孔径均一、泡壁厚度均匀的泡孔结构,从根源上减少局部收缩、局部强度不足的问题。而且母胶粒形态在投加过程中无粉尘,计量更准确,能减少人为操作带来的配方波动。
复配型助剂的协同适配价值
单一助剂往往只能满足单一性能要求,尺寸稳定高强度发泡制品助剂需要平衡发泡速率、交联速率、泡壁强度三个核心要素,通过复配技术将不同功能的组分按适配的比例预先混合好,能省去生产端自行调整各组分比例的试错过程,避免因为不同组分匹配度不够带来的反应不同步问题,进一步拓宽工艺适用窗口,减少温度、剪切速率波动对成品性能的影响。
选型不能只看有效含量 要匹配现有工艺窗口
很多生产端选助剂时,只会对比发泡剂的发气量、氧化锌的纯度这类单一指标,忽略了自身生产线的共混剪切强度、硫化温度区间、走料速度和助剂的匹配度。比如如果生产线的共混剪切力较低,选普通粉体助剂就很难达到理想的分散效果,更容易出现分散不均的问题;如果硫化线的温度区间较窄,就需要选择分解温度区间和硫化温度匹配度更高的复配助剂,避免出现反应不同步的问题。部分生产线为了提升效率会调高硫化温度、加快走线速度,这时候对助剂的反应速率同步性要求更高,若助剂分散不均、反应节奏不匹配,哪怕温度只波动三五度,也可能出现批量的尺寸超差、强度不合格问题。
对于需要稳定生产薄壁、高精度发泡电缆料的生产线来说,选用经过分散性、反应活性适配调整的尺寸稳定高强度发泡制品助剂,能大幅降低配方调试的时间成本,减少工艺波动带来的质量异常。尤其是对于尺寸精度要求高、力学强度要求稳定的电线电缆发泡料来说,助剂选型不能仅追求单一组分的低成本,要综合考量分散效果、批次稳定性、反应匹配度三个维度,才能长期稳定成品质量,减少不合格品带来的综合损耗。
如需获取针对性的助剂选型建议与配方优化方向,可联系杜巴化学技术团队。
