橡胶密封海绵泡孔不均易塌陷 AC发泡剂配方适配调整实用要点
AC发泡剂橡胶海绵配方适配调整 解决密封海绵泡孔不均难题
橡胶密封用海绵对泡孔均匀度、回弹稳定性要求很高,一旦出现泡孔大小不均、局部塌陷或成品收缩的问题,会直接导致密封性能不达标,成品报废率升高,甚至影响订单交付。不少工厂遇到这类问题只会调整发泡剂用量,忽略配方体系各组分的匹配性,反而越调越乱。我们可以从硫化速率匹配、填料分散性、助剂形态三个方向梳理调整思路,快速定位问题根源。
硫化体系与发泡速率的匹配是核心影响因素
AC发泡剂的分解产气过程,需要和胶料的交联进度保持同步,才能形成均匀稳定的泡孔结构。如果胶料交联速度过慢,发泡剂分解产生大量气体时,胶料还没有形成足够的强度包裹住气体,就会出现气体逃逸、泡孔合并破裂的情况,最终表现为海绵表面塌陷、内部大孔多,密度达不到要求。如果胶料交联速度过快,发泡剂还没到主分解区间,胶料已经基本交联完全,气体无法充分释放,就会导致海绵密度偏高、泡孔细小僵硬,甚至出现局部发不起来的硬块。
调整AC发泡剂橡胶海绵配方时,不能只盯着发泡剂的用量或分解温度,还要结合硫化体系的类型、促进剂的活性来综合匹配。比如低温硫化的配方,要选择活性更高的促进剂搭配,让交联起始时间提前,对应发泡剂的分解温度也要适当调整,保证两者的反应窗口充分重叠。不同硬度、不同密度要求的密封海绵,胶料需要的交联度不一样,发泡剂的用量和硫化体系的搭配也要对应调整,不能直接套用其他品类海绵的配方参数。
填料分散效果直接影响泡孔成核的均匀性
填料是橡胶海绵泡孔的重要成核位点,其分散状态直接决定了泡孔分布的均匀度。如果填料在胶料中出现团聚,会导致局部成核位点过多或过少,最终出现泡孔大小不一的情况,严重时还会形成连通孔,影响海绵的密封和回弹性能。配方中填料添加量越高,分散不均带来的影响越明显,除了泡孔问题,还会降低海绵的拉伸强度、撕裂强度等力学性能。
针对AC发泡剂橡胶海绵配方的分散问题,优化混炼投料顺序是成本较低的调整方式。可以先将橡胶基体和填料投入密炼机混炼,待填料充分分散后,再加入发泡剂、促进剂、硫化剂等热敏性助剂,既能避免发泡剂提前受热分解,又能保证成核位点在胶料中均匀分布。填料的粒径、表面处理方式也会影响分散效果,粒径越细的填料越容易团聚,需要匹配对应的混炼剪切强度和时间,必要时可添加少量分散助剂辅助。
合适的助剂形态能降低配方适配的难度
传统粉体形态的橡胶助剂,在混炼过程中容易出现飞扬损失、称量误差大、分散不均的问题,尤其是用量较少的促进剂、硫化剂等组分,很难保证在胶料中完全均匀分布,容易出现局部浓度差异,导致不同部位的硫化速度、发泡效率不一致,最终影响泡孔的均匀性。
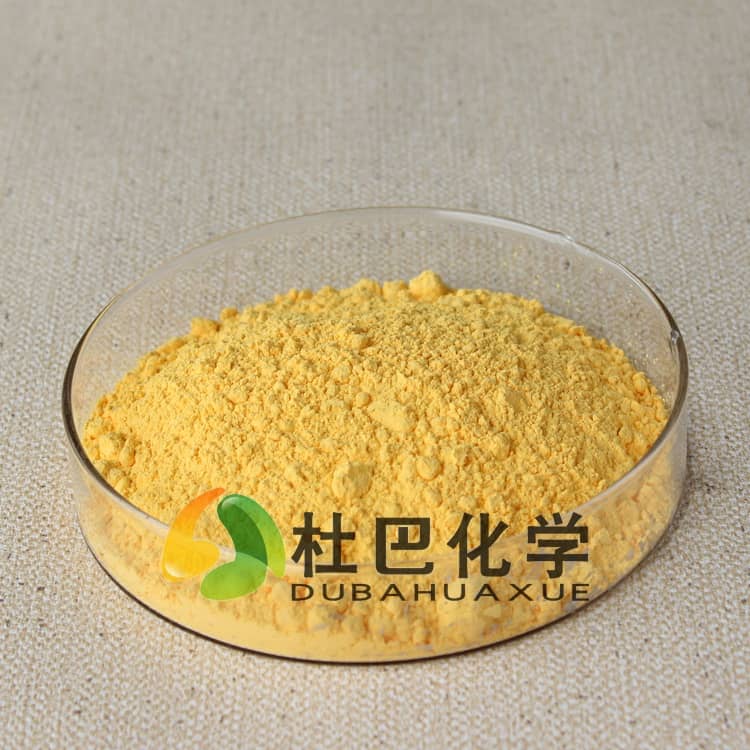
预分散母胶粒形态的助剂,是将有效成分预先分散在橡胶载体中制成的颗粒状产品,加入胶料后能快速均匀分散到整个体系中,不会出现粉体团聚的问题。这种形态的助剂能减少粉体飞扬带来的损耗,还能让各组分分布更稳定,降低配方调整的难度,更易获得均匀一致的发泡效果。复配型的助剂方案则是根据具体需求,将发泡剂、促进剂、活性剂等组分按比例预先复配好,无需单独称量多种小料,既能减少称量误差,又能让各组分比例更精准,硫化和发泡的匹配度更高,调整效率也更高。
配方调整没有固定的标准答案,需要结合具体的胶种、产品性能要求、现有混炼和硫化工艺条件来逐步摸索。调整时建议每次只改变一个变量,比如先验证硫化体系与发泡速率的匹配度,再优化填料和助剂的分散效果,最后再考虑助剂形态的升级,这样能快速定位问题根源,减少测试的工作量,也能避免多变量同时调整带来的判断偏差。
如需获取针对性的助剂选型建议与配方优化方向,可联系杜巴化学技术团队。