
精密塑件发泡尺寸超差?选对工艺适配的发泡剂稳定管控公差
稳控精密塑件尺寸公差 发泡剂需匹配配方反应特性
高分子改性类精密塑件常被用于电子结构件、精密密封组件等领域,对尺寸公差的要求通常控制在毫米级以内,不少生产端遇到过发泡工序后塑件收缩率波动、局部翘曲的问题,反复调整工艺温度、保压时间仍无法稳定达标。不少从业者会把问题全部归因为设备精度或注塑参数,忽略了发泡剂与基体材料的适配性对尺寸稳定性的影响。接下来会从分散均匀度、分解反应节奏、交联匹配度三个层面拆解影响因素,帮助生产端找准公差管控的助剂调整方向。
泡孔均匀度是公差稳定的核心基础
发泡成型的精密塑件,尺寸精度的核心支撑是内部均一的泡孔结构。发泡剂如果在基体中分散不均匀,局部浓度过高的位置会形成大泡孔,浓度不足的位置发泡倍率不够,冷却固化后不同位置的收缩率差会直接导致塑件形变,尺寸偏离设计公差。这类微观层面的分散差异很难通过肉眼观察发现,往往要等到塑件冷却定型后,通过尺寸测量、断面切片观察才能发现泡孔大小的差异,此时已经产生了批量不合格品,拉高了原料损耗和返工成本。
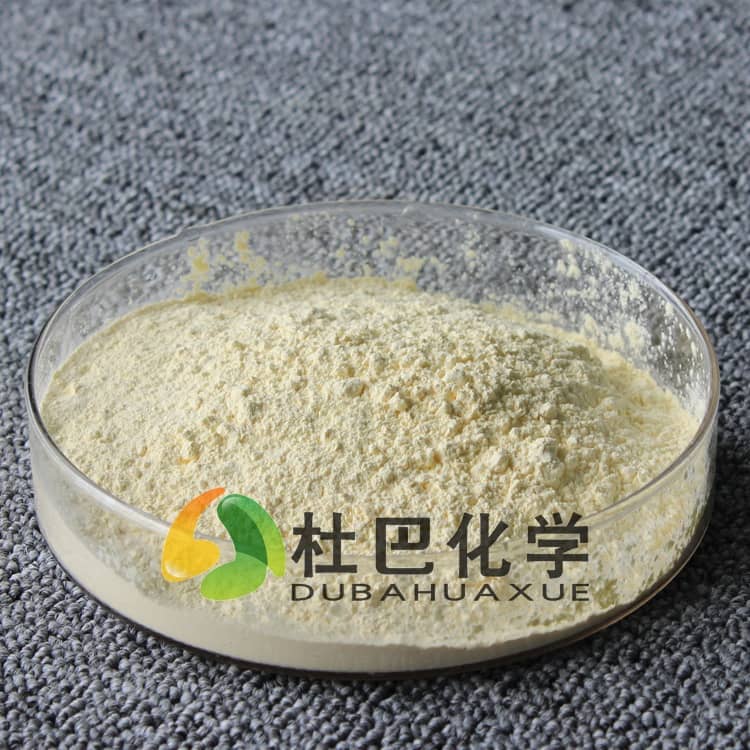
合格的精密塑件公差达标发泡剂首先要具备与基体材料匹配的表面特性,在混炼、注塑阶段能均匀分散,不会出现粉体团聚导致的局部浓度差。与普通发泡场景不同,精密塑件对泡孔尺寸的公差要求通常在微米级,哪怕是极小的分散偏差,累积起来也会造成整体尺寸超差。不同形态的发泡剂分散表现存在差异,比如普通粉体发泡剂如果未做表面处理,在极性差异较大的高分子基体中容易出现团聚,即便提高剪切速率,也可能存在微观尺度的分散不均,给公差稳定埋下隐患。
分解节奏与工艺窗口不匹配易引发尺寸波动
发泡剂的分解温度、分解速度需要和基体材料的塑化、固化节奏完全匹配,如果分解温度偏低,材料还未充分充模就提前发泡,会导致型腔填充不饱满、边缘缺料;如果分解温度偏高,保压阶段仍在持续产气,内部应力无法均匀释放,冷却后就会出现局部翘曲、尺寸缩胀。部分生产端为了抵消尺寸收缩的影响,会刻意调高注塑压力或延长保压时间,但这种调整只能暂时缓解表观问题,无法从根源上解决发泡剂分解节奏不匹配带来的内部应力不均,成品放置一段时间后仍可能出现后收缩,导致出厂后公差不合格。
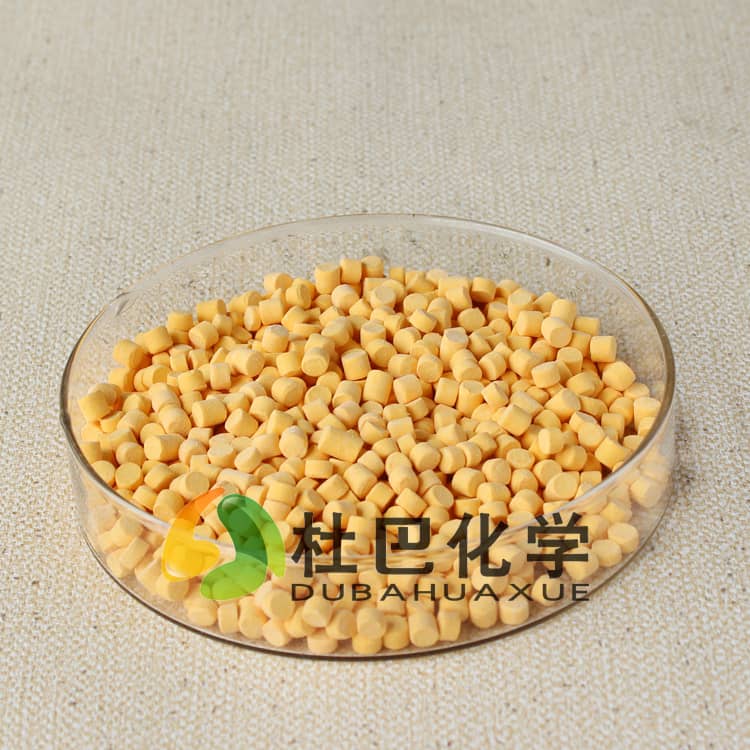
不少工厂在换用不同牌号基体材料时,没有同步调整发泡剂选型,沿用原有参数就容易出现公差不达标的问题,这时选择分解区间可通过复配调整的精密塑件公差达标发泡剂,能更好适配不同材料的工艺窗口。此外,发泡剂的分解残渣如果和基体材料相容性差,也会在塑件内部形成微小的应力集中点,长期使用或温湿度变化时出现尺寸偏移,影响成品装配适配性。
交联匹配度决定后期尺寸稳定性
发泡过程是产气成核、泡孔生长、固化定型的同步过程,如果发泡剂产气速度和材料的交联固化速度不匹配,泡孔生长阶段熔体强度不足,会出现泡孔塌陷、合并,固化后整体密度不均,不同位置的收缩率差会直接拉低公差合格率。比如交联速度滞后于产气速度,泡孔壁无法支撑气体压力,就会出现内部中空、表面凹陷;交联速度过快,泡孔生长受限,整体发泡倍率不足,塑件硬度过高,尺寸也会偏离设计值。尤其是添加了填充改性材料的高分子配方,熔体强度随温度变化的曲线更为复杂,更需要发泡剂的产气节奏和交联速度形成精准协同,才能保证充模、发泡、定型整个过程中泡孔结构稳定,不会因为熔体强度波动出现泡孔变形。
能与交联体系形成良好协同的精密塑件公差达标发泡剂,会让泡孔生长和固化过程同步推进,定型后泡孔大小均一、闭孔率稳定,从材料内部减少收缩波动。针对这类配方适配问题,具备复配研发能力的助剂供应商可提供配方改性与工艺改进技术服务,结合客户现有的材料体系、设备参数调整助剂复配方案,减少生产端反复试错的成本。
选型不能只看发泡倍率单一指标
不少采购端选型时只关注发泡剂的发气量、分解温度等标称参数,忽略了和自身配方体系的适配性,往往小试时效果不错,批量生产时就出现公差波动。选型时需要结合自身所用的基体材料极性、加工温度区间、交联体系类型综合判断,优先选择可根据工艺需求调整分解特性、分散表现的复配型发泡剂,而不是照搬其他工厂的选型经验。除了性能适配外,环保属性也是选型时需要考量的维度,分解过程无有害残留、低VOC的发泡剂,不仅能满足下游高端应用领域的合规要求,也能减少生产环节的无组织排放,改善作业环境。
对于公差要求严苛的精密塑件生产场景,在正式批量采购前,结合实际生产线的工艺条件做小试验证,才能选到真正适配的精密塑件公差达标发泡剂。厂家直供、现货充足的供应渠道,也能减少批次间的性能波动,避免因为原料品质不稳定导致的公差异常。
杜巴化学可根据您的实际需求,提供配方改性与工艺改进的全流程技术支持。