
ABS注塑发泡改性件泡孔不均收缩大?先排查配方适配性
ABS注塑发泡改性件泡孔不均?从配方适配性找调整方向
做ABS注塑发泡改性件的生产端,常碰到泡孔大小不一、表面有凹坑、收缩率不稳定的情况,轻则拉低良率、增加返工成本,重则无法满足下游客户对尺寸精度和外观的要求,甚至丢失订单。很多厂家遇到这类问题第一反应是更换发泡剂或加大添加量,却忽略了发泡剂与整个配方体系的适配性,反而越调越乱。接下来从三个配方层面拆解适配逻辑,帮生产端快速缩小排查范围,减少试错次数。
基体树脂熔融特性是适配的基础
ABS树脂的熔融指数、分子量分布和热变形温度,直接决定了发泡过程中熔体的强度和塑化时机,是影响发泡效果的核心底层因素。
合适的ABS注塑发泡剂需要和基体树脂的熔融窗口完全匹配——如果树脂熔融温度偏高,发泡剂达到分解温度时,树脂还未充分塑化,熔体强度撑不住泡孔生长,容易出现闭孔率低、泡孔塌陷的问题;如果树脂熔融指数过高,熔体黏度太低,发泡过程中气体容易从熔体中溢出,同样会导致制品密度下不来、表面凹坑多。
部分厂家为了降低成本混用不同批次或牌号的ABS回收料,熔融特性波动大,就算发泡剂本身质量稳定,也很难保证每批制品的发泡效果一致。
协同助剂会改变发泡反应的进程
ABS注塑发泡配方里除了基体树脂和发泡剂,通常还会添加成核剂、润滑剂、抗氧剂、增韧剂等助剂,这些组分的性质会直接影响发泡剂的分解速率和气体保留率。
比如部分酸性润滑剂会与ABS注塑发泡剂发生副反应,加速其分解进程,导致发气量在塑化阶段就提前释放,等物料注入模腔时,可用气体已经不足,最终制品密度达不到要求;还有些增韧剂带有强极性基团,会吸附部分发泡剂分子,导致局部发气量不均,出现泡孔大小不一的情况。
成核剂的选择也很关键,如果成核剂与树脂相容性差、分散不好,泡孔缺少足够的成核位点,就会出现零星大孔的问题。很多厂家只关注发泡剂的纯度和发气量,却忽略了其他助剂与发泡剂的协同效应,这也是排查异常时最容易漏掉的环节。
发泡剂分散状态直接决定泡孔均匀度
就算发泡剂本身的性能达标、和其他组分的化学性质适配,如果分散不好,同样会出现各种异常。
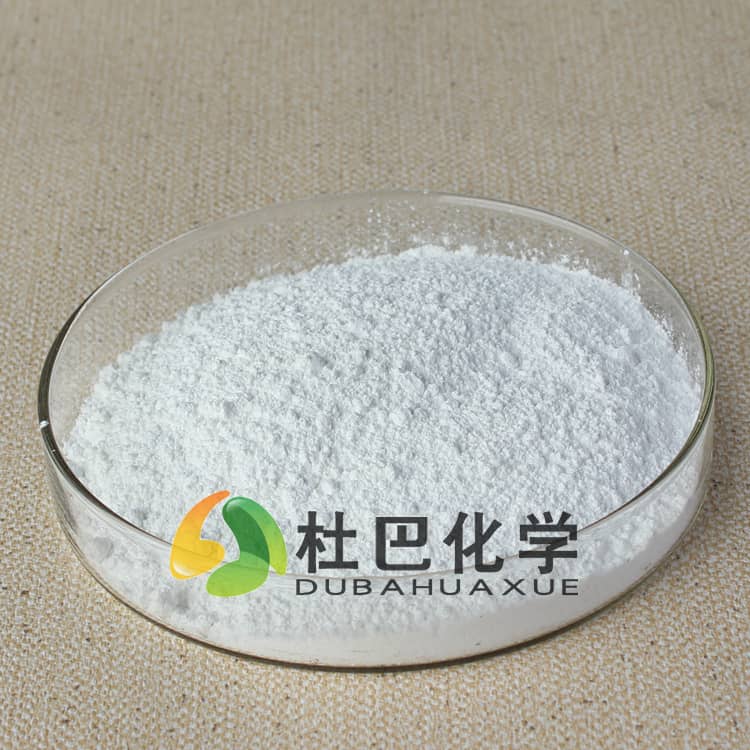
粉体形态的ABS注塑发泡剂在双螺杆混料时,如果剪切强度不够、混料时间不足,很容易出现团聚现象,团聚的颗粒在局部集中分解,会形成大孔甚至穿孔;如果混料温度过高,又可能导致发泡剂提前分解,损失有效发气量。
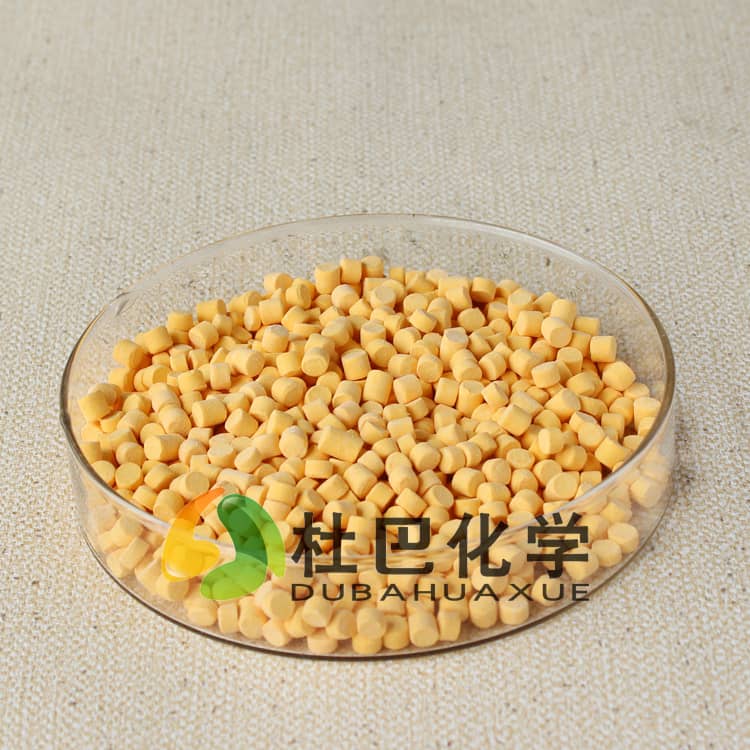
相比之下,母粒形态的发泡剂分散性更好,但也要注意母粒载体与基体ABS的相容性,如果载体树脂的熔融温度与基体相差太大,同样会出现分散不均的问题。生产端需要结合自身的混料工艺和设备条件,选择合适形态的发泡剂,不能盲目跟风。
发泡异常的排查调整思路
碰到泡孔不均、收缩率大的问题时,不要第一时间更换发泡剂,可以按以下顺序逐步排查,效率更高:
- 先确认基体树脂的批次稳定性,核对熔融指数是否在常规范围内,有没有混用不同牌号的回收料或副牌料;
- 再核对近期的助剂采购清单,有没有新增或更换成核剂、润滑剂等组分,新助剂的酸碱性、极性是否与原有体系匹配;
- 最后检查混料和注塑工艺参数,比如混料温度、螺杆转速、注塑温度、模温有没有波动,是否存在剪切不足或过度剪切的情况。
如果排查后还是无法定位问题,可以找具备橡塑助剂复配与配方改性能力的供应商提供技术支持,杜巴化学就可提供橡胶配方改性与工艺改进的相关服务。
如需结合您的具体配方、工艺要求和性能目标评估方案,可与杜巴化学技术团队进一步沟通。