
ABS注塑发泡剂选不对易翘曲缩孔?选型先看工艺窗口匹配度
ABS注塑发泡剂选型别只看分解温度,工艺窗口匹配才是良率关键
在高分子材料改性领域的ABS注塑发泡生产中,泡孔不均、翘曲缩孔、脱模变形等问题一直是拉低良率的核心因素。不少企业遇到这类问题时,第一反应是调整ABS注塑发泡剂的添加量,或是更换更高分解温度的型号,却忽略了发泡剂性能与自身注塑工艺窗口的适配性。下文将从三个核心工艺维度拆解匹配逻辑,帮企业缩小选型范围,降低试错成本。
加工温度区间:分解节奏要与ABS熔融状态适配
不同牌号的ABS树脂熔融温度范围存在差异,对应的注塑机料筒各段温度设置也会根据制品厚度、流道设计有所调整。发泡剂的分解过程需要和ABS的熔融节奏精准配合,才能让气体在合适的阶段释放,形成均匀细密的泡孔结构。
如果选用的发泡剂起始分解温度过低,还没等ABS完全熔融均匀、料筒内压力达到稳定值,发泡剂就已经大量分解,气体容易从料筒前端的喷嘴处溢出,不仅浪费有效成分,还可能导致成品表面出现气痕、内部泡孔数量不足。反过来,如果发泡剂的分解温度过高,ABS进入模腔冷却定型时,发泡剂还没完成分解反应,就容易出现局部缩孔、制品重量偏差大的问题。
很多选型习惯只盯着“分解温度”这一个指标,却忽略了分解速率的宽窄差异。宽分解温度区间的发泡剂适配性更强,适合小批量多品种的生产场景;如果是高速量产的注塑线,反而需要分解速率更集中的型号,才能保证发泡反应刚好发生在模腔填充完成后的保压阶段,实现最优的减重和缓冲效果。
剪切速率适配:避免提前分解与分散不均问题
注塑过程中,螺杆的旋转剪切作用是让ABS树脂塑化均匀的核心动力,也会直接影响发泡剂的分散状态和分解节奏。不同注塑机的螺杆长径比、转速设置、螺纹结构不同,对应的剪切强度差异很大,对发泡剂的耐剪切性能要求也完全不同。
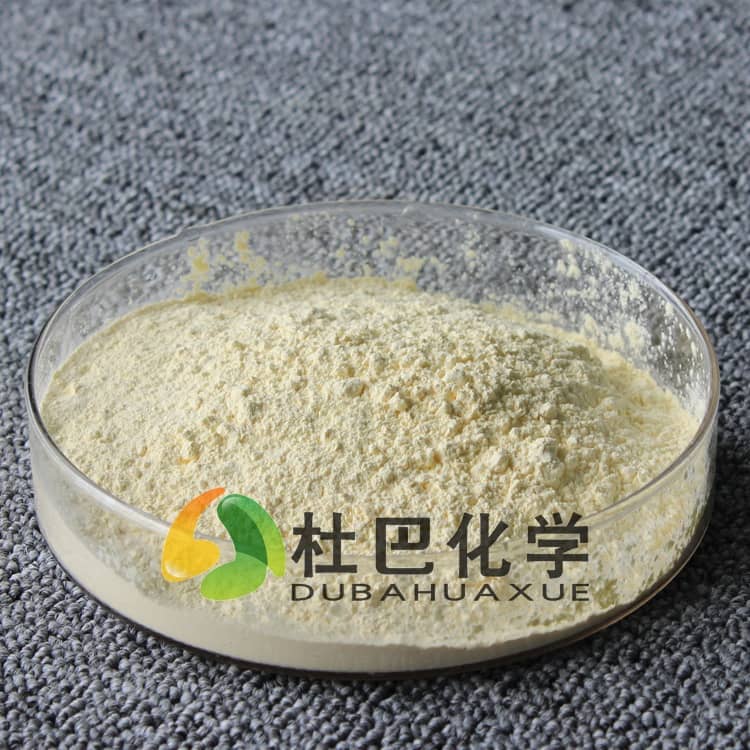
如果发泡剂的耐热剪切性能不足,在螺杆的高剪切段就会因为摩擦升温提前分解,不仅会打乱料筒内的压力稳定,导致射胶量出现波动,还会让大量气体在塑化阶段逃逸,最终成品的发泡效果大打折扣。部分企业为了提升分散效果会额外增加螺杆转速,反而会加剧发泡剂提前分解的问题,需要同步调整发泡剂的选型。反过来,如果发泡剂的颗粒粒径过大、分散性不足,在有限的剪切时间内无法均匀分布在熔融树脂中,成品就会出现局部大泡、泡孔分布不均的问题,严重影响结构强度和外观质量。
大型厚壁制品的注塑过程剪切速率偏低,对发泡剂的耐剪切要求不高,但需要更好的分散性来保证大体积料流中的泡孔均匀性;薄壁高速注塑的剪切速率更高,就需要优先选择耐剪切性能好的发泡剂型号,避免提前分解的问题。
成型周期匹配:平衡发泡效果与生产节拍
批量生产的注塑流水线对生产节拍有严格要求,成型周期的长短会直接影响发泡反应的完成度,这也是很多企业选型时容易忽略的维度。不同的发泡剂分解速率不同,对应的最佳反应时间也有差异,需要和制品的冷却定型时间匹配,才能同时保证发泡质量和生产效率。
如果发泡剂的分解速度偏慢,而生产节拍又快,冷却定型阶段结束、开模取件时,发泡反应还没完全完成,制品内部的残余气体就会继续膨胀,导致尺寸超差、甚至出现变形开裂的问题。如果发泡剂的分解速度太快,保压阶段还没结束,气体就已经开始从泡孔中逃逸,不仅达不到预期的减重效果,制品的结构强度、抗冲击性能也会受到影响。
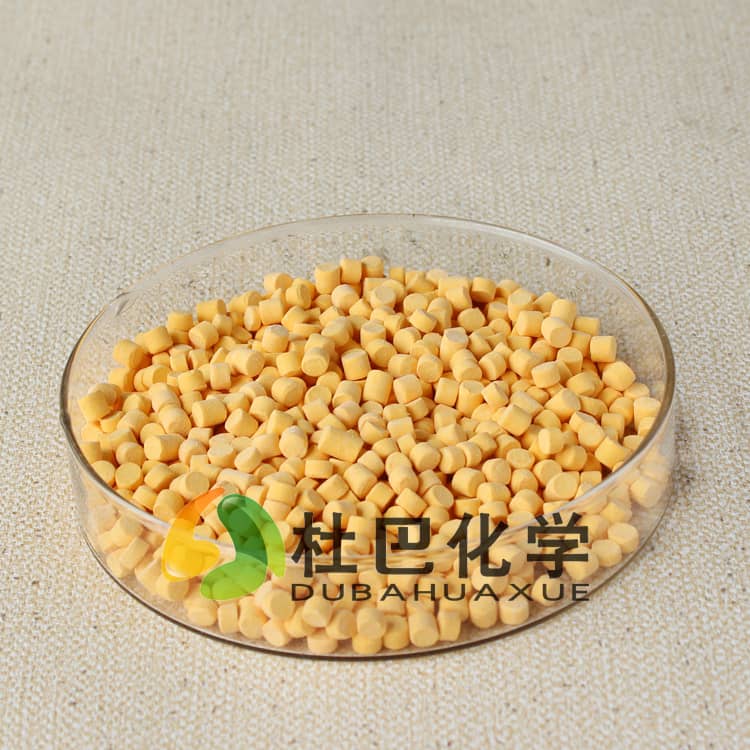
对于需要兼顾生产效率和发泡质量的场景,还可以考虑预分散母胶粒形态的发泡助剂,通过载体树脂的包裹作用调节发泡剂的分解节奏,让反应时间更好地匹配成型周期,同时也能减少粉体飞扬、计量不准的问题。
反向筛选法缩小选型范围,减少试错成本
找到适配的ABS注塑发泡剂并不需要依赖大量试错。不少企业选型时习惯直接拿样测试,试了十几种都找不到合适的,浪费大量时间和原料。其实可以先梳理自身的三个核心工艺参数范围——加工温度区间、螺杆剪切强度、成型周期时长,再反向筛选发泡剂的性能区间,能先排除掉大部分不合适的选项,大幅提升选型效率。
如果自身配方体系比较复杂,或是有特殊的性能要求(比如低VOC、无异味),也不用局限于单一助剂型号,可以结合配方调整和工艺优化做适配。比如通过调整润滑剂比例改善树脂的熔融流动性,或是调整保压压力和时间配合发泡节奏,都能让原本适配性一般的发泡剂达到更好的使用效果。
选型的核心不是找参数指标最高的产品,而是找最适配自身工艺和需求的型号,盲目追求高指标反而可能增加不必要的成本。
如需获取针对性的助剂选型建议与配方优化方向,可联系杜巴化学技术团队。