
ABS注塑发泡剂分散不均?从母粒形态与工艺窗口找原因
ABS注塑发泡剂分散不均?从母粒形态与工艺窗口找原因
在ABS改性注塑加工中,不少工厂都遇到过这样的困扰:调整完发泡配方、设置好工艺参数后,生产出来的制品表面有细小浮渣,剖开截面发现泡孔大小参差不齐,部分区域甚至出现局部塌陷。很多技术人员第一反应是更换发泡剂型号,或是直接提高发泡温度、延长保压时间,结果往往是问题没解决,反而出现了材料降解、制品翘曲的新问题。实际上,这类异常很多时候不是发泡剂本身的活性不够,而是助剂形态与分散性、工艺窗口的匹配度出了偏差。本文从助剂形态选择、分散性控制、工艺窗口适配三个角度展开梳理,帮你定位问题根源,找到可落地的优化方向。
粉体与母粒形态的分散差异
ABS注塑体系对发泡剂的分散要求比普通橡胶加工更严格,因为ABS熔体黏度高,剪切力传递效率有限,如果直接添加粉体发泡剂,很容易出现团聚现象。
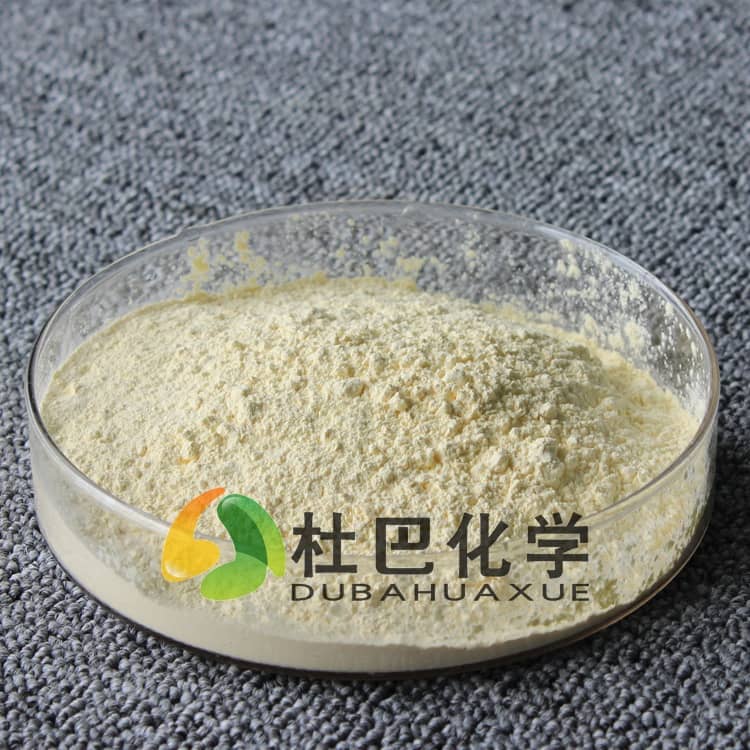
- 纯粉体发泡剂:优点是成本较低、分解速率调整空间大,但粒径细的粉体在ABS高黏度熔体中容易抱团,局部聚集的发泡剂分解后会形成大孔,未充分分散的粉体还会在制品表面留下麻点。如果车间温湿度控制不到位,粉体还容易吸潮结团,进一步加大分散难度。
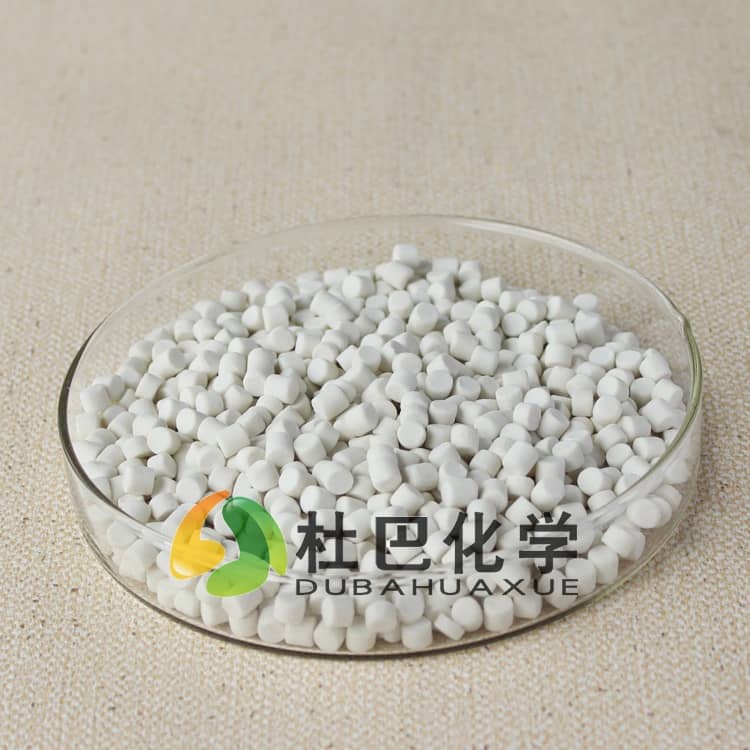
- 预分散母胶粒形态:这类产品是将发泡剂预先分散在与ABS相容性较好的载体中制成的颗粒料,投料时不会出现粉尘飞扬,在熔体中更容易均匀分散,能显著降低泡孔不均的概率。对于对制品外观要求高的ABS家电外壳、汽车内饰件,母粒形态的发泡剂往往能减少后续修边、打磨的工序成本。
很多工厂为了控制原料成本一直选用粉体发泡剂,却忽略了后续因外观不良产生的返工损耗。如果制品表面要求较高,不妨先对比同等添加量下,两种形态助剂带来的成品合格率差异,再做选型决策。
分散性不足带来的典型异常
分散性是影响ABS注塑发泡质量的核心环节,分散不好带来的问题往往不是单一的,而是连锁反应。
第一类异常是表面浮渣与麻点。当发泡剂团聚在熔体局部时,未完全分解的细小颗粒会随着熔体充模迁移到制品表面,冷却后形成肉眼可见的凹凸点,对于需要喷涂、电镀的ABS制品,这类缺陷会直接导致镀层附着不良。
第二类异常是泡孔大小不均。局部浓度过高的发泡剂分解出的气体会合并成大泡,而发泡剂浓度不足的区域泡孔稀疏,最终制品的力学性能会出现明显的批次波动,比如同一批次的试样,弯折强度差异能达到20%以上。
第三类异常是局部塌陷。如果发泡剂分解速度和熔体强度不匹配,气体逃逸速度过快,就会在截面形成连通的空洞,冷却后出现局部凹陷,这类缺陷很难通过后期修补完全掩盖。
要改善分散性,除了选择预分散母粒形态的助剂,还可以适当调整投料顺序,让发泡剂与ABS基材先经过一段预混塑化,再进入注塑单元,减少直接剪切带来的团聚问题。
工艺窗口的匹配逻辑
ABS注塑发泡对温度和剪切的敏感度很高,就算选对了发泡剂形态,如果工艺窗口不匹配,依然会出现各种问题。
温度设置的平衡点
发泡剂的分解温度需要与ABS的塑化温度区间适配,如果料筒温度过低,发泡剂分解不完全,就会出现发孔率不足、制品密度偏高的问题;温度过高,发泡剂快速分解,气体在熔体还未充模前就大量逸出,不仅浪费原料,还会造成模具积垢。对于常用的OBSH类发泡剂,需要结合ABS基材的熔融温度,找到分解速率与熔体强度的平衡点,而不是简单照搬通用塑料的发泡工艺参数。
剪切速率的影响
注塑过程中的螺杆剪切会影响发泡剂的分散状态,剪切过弱,助剂无法均匀散开;剪切过强,会提前触发发泡剂分解,造成气体提前释放。对于添加了预分散母粒的配方,不需要过高的剪切强度就能达到较好的分散效果,反而可以适当降低螺杆转速,减少材料的热降解。
保压与冷却的配合
充模后的保压压力和冷却速度,直接决定泡孔的定型效果。保压压力过高,会把已经形成的泡孔压扁,制品密度降不下来;保压不足,气体容易逃逸,造成表面收缩。需要根据发泡剂的分解速率,调整保压时间和冷却水温,让泡孔在熔体定型过程中稳定生长,不会出现过早塌陷。
选型时需要避开的误区
不少工厂在选用ABS注塑发泡剂时,容易陷入几个固定思维误区,反而增加了试错成本。
第一个误区是只看分解温度,不看载体相容性。有些发泡剂的分解参数看起来完全匹配,但载体与ABS的相容性差,在熔体中无法均匀扩散,最终还是会出现分散不良。
第二个误区是盲目提高添加量。当发现发泡倍率不够时,很多人第一反应是多加发泡剂,结果气体产生量超过了熔体的包裹能力,反而出现更多的泡孔缺陷。实际上,适当调整熔体强度、优化工艺参数,往往比单纯增加助剂用量的效果更好。
第三个误区是忽略批次稳定性。如果每次采购的发泡剂粒径、分解速率波动较大,就算工艺参数完全不变,成品质量也会忽好忽坏。选择有稳定品控的厂家,能大幅减少工艺调整的工作量。
如需结合您的具体配方、工艺要求和性能目标评估方案,可与杜巴化学技术团队进一步沟通。