
鞋材细孔发泡材料泡孔不均?从助剂形态与分散性切入解决
鞋材细孔发泡材料泡孔不均?从助剂形态与分散性切入解决
做鞋材发泡的车间里,常遇到这样的问题:同一锅混好的胶料,模压发泡后有的部位泡孔细密均匀,有的区域出现大孔、塌孔,发泡倍率上下波动,裁切后成品密度差超过允许范围,直接导致整批材料降级。很多技术人员第一反应是调整模温、延长硫化时间,反复调试后问题依旧,却没意识到根源出在粉体发泡剂的分散性上。今天我们从助剂形态、分散度、工艺窗口三个角度,拆解细孔发泡材料的常见异常原因。
粉体发泡剂的分散局限,是泡孔不均的隐形诱因
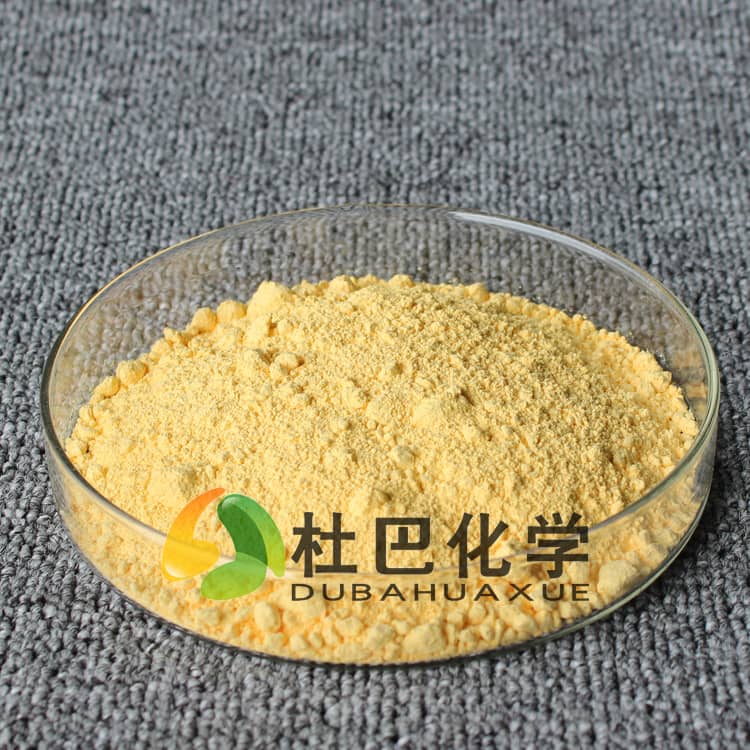
鞋材常用的橡胶发泡体系中,传统粉体发泡剂直接投料时,很容易出现局部团聚。粉体颗粒粒径小,在橡胶混炼过程中,如果剪切作用不足,颗粒会抱团形成微小的团聚体,发泡时团聚体集中分解释放气体,就会在局部形成远超平均尺寸的大孔;而粉体分布稀疏的区域,气体释放量不足,就会出现发泡密度偏高的硬块。
这种分散问题在小批量试机时往往不明显,一旦进入连续生产,混炼批次间的剪切差异、粉体投料时的飞扬损耗,都会被放大为成品性能的波动。很多车间为了改善分散,会延长混炼时间,但过长的混炼又会让胶料温度升高,提前触发泡剂分解,反而让发泡过程更难控制。
选对助剂形态,从源头降低分散不均的概率
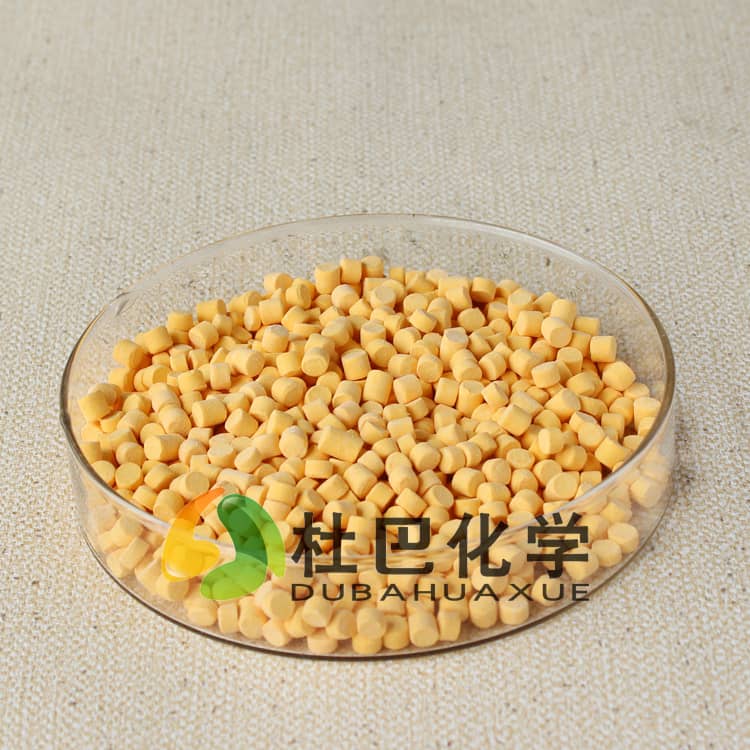
要做泡孔均匀的细孔发泡材料,首先要从投料形态上减少分散阻力。预分散母胶粒形态的发泡助剂,是把发泡剂、活性剂等成分预先分散在橡胶载体中制成的颗粒状原料,相比纯粉体,有两个明显优势:一是颗粒在混炼时不容易飞扬,投料计量更准确,不会出现粉体粘在混炼机壁上导致的有效成分损失;二是预先分散的工艺已经把发泡剂颗粒打散到基础载体中,进入胶料后只需要较短的混炼时间就能均匀分散,减少了团聚的可能。
搭配预分散形态的活性氧化锌作为活性剂,也能进一步稳定发泡过程。传统粉体氧化锌在胶料中分散不均时,会导致不同区域的发泡剂分解速度不一致:氧化锌富集的区域发泡剂分解快、气体释放早,容易冲破刚形成的泡孔壁;氧化锌不足的区域分解慢,发泡倍率上不去。母胶粒形态的活性剂能让分解反应在胶料中更同步,泡孔生长的节奏更一致。
匹配工艺窗口,让发泡过程稳定可控
解决了分散问题,还要让助剂的分解特性和现有生产工艺匹配。以OBSH类发泡剂为例,它的分解温度区间相对集中,适合鞋材常用的模压发泡工艺,但如果混炼时胶料温度超过发泡剂的预分解温度,就会在模压前出现提前发泡的隐患。
日常生产中需要重点把控两个工艺节点:
- 混炼阶段:控制胶料排胶温度,避免剪切生热让发泡剂提前分解,同时保证足够的剪切强度,让母胶粒充分分散在胶料中;
- 模压阶段:根据发泡剂的分解温度调整模温,保证发泡剂分解、泡孔膨胀和橡胶硫化交联的节奏同步——如果硫化速度快于发泡速度,泡孔还没充分膨胀就被交联固定,材料密度偏高;如果发泡速度快于硫化速度,泡孔壁撑破合并,就会出现大孔、塌孔。
很多生产团队会单独调整发泡剂用量来改变发泡倍率,却忽略了硫化体系和发泡体系的匹配度,结果越调波动越大。实际上通过微调促进剂、硫化剂的搭配比例,让交联速度和发泡速度匹配,往往能在不改变发泡剂用量的前提下,让细孔发泡材料的泡孔更均匀。
落地优化时的常见误区
不少团队在优化发泡材料时,习惯一味提高发泡剂用量来追求更低的密度,结果泡孔壁被过度撑薄,力学性能下降,还容易出现表面气孔。实际上,均匀细密的泡孔结构,本身就能在相同密度下提供更好的缓冲性能,不需要靠超量发泡来实现轻量化目标。
还有的车间发现批次性能波动时,直接更换发泡剂品牌,没有排查当前助剂的分散状态、工艺参数的稳定性,换料后反而因为对新助剂的分解特性不熟悉,出现新的工艺问题。
杜巴化学参与起草制定橡胶预分散通用规范等行业标准,可根据鞋材生产的现有设备、配方体系,提供适配的预分散母胶粒类发泡助剂方案,搭配配方改性与工艺改进技术服务,帮助稳定细孔发泡材料的泡孔结构与成品性能,所有产品均为厂家直销、现货充足,并提供假一赔十零风险承诺。
如需结合您的具体配方、工艺要求和性能目标评估方案,可与杜巴化学技术团队进一步沟通。