
模压橡胶发泡剂分散性差导致密封件泡孔不均的解决思路
模压橡胶发泡剂分散性差导致密封件泡孔不均的解决思路
模压橡胶密封件生产中,不少厂家都遇到过这类问题:同批次产品有的部位发泡饱满、有的位置密度偏高,或是表面出现细碎鼓包,导致密封性能不达标、良品率波动。很多技术人员第一反应是调整发泡剂添加量,或是提高模压温度,往往调整后问题反而更严重。这类问题大多不是发泡剂本身的发气量不够,而是分散性与工艺适配出了偏差。本文从助剂形态选择、分散工艺匹配两个维度,拆解这类问题的排查与优化方向。
先明确模压工况对发泡剂分散的核心要求
模压硫化的特点是胶料在密闭模具内受热受压,整体流动性远不如注塑、挤出连续工艺。这就要求发泡剂在胶料混炼阶段就实现均匀分散,不能等到模压受热后才在局部聚集分解。如果发泡剂粉体粒径不均、或是与橡胶基体相容性差,混炼后就会形成局部团聚点,受热后集中产气,自然会出现泡孔大小不一、表面鼓包的问题。
传统粉体发泡剂在橡胶混炼过程中容易飞扬,不仅作业环境差,还容易出现投料损耗不稳定的情况,进一步放大批次间的发泡差异。对于密封件这类对尺寸精度、密封性要求高的制品,分散性带来的影响会被直接放大到成品性能上。
助剂形态选择:粉体与预分散母胶粒的适配差异
针对模压密封件的发泡场景,助剂形态的选择直接决定了分散的基础水平。纯粉体发泡剂成本相对较低,但对混炼工艺的剪切强度、投料顺序要求很高:如果混炼辊距偏大、或是投料时一次性倒入大量粉体,很容易出现包裹不均、团聚的问题。
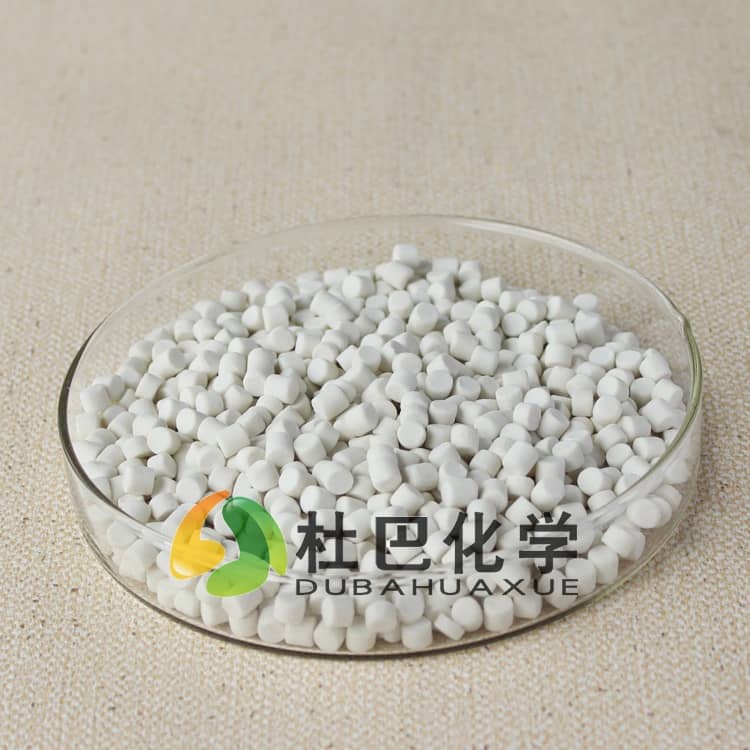
预分散母胶粒形态的模压橡胶发泡剂,是将发泡剂预先与橡胶载体、分散助剂混合造粒而成,投料时无粉尘飞扬,在混炼过程中更容易均匀分散,能有效降低团聚风险。对于生产精度要求高、批次稳定性要求严的密封件制品,母胶粒形态的助剂能减少因分散不均带来的性能波动。如果选择粉体形态,就需要严格控制混炼时的辊距、投料时间,确保粉体在胶料中充分分散后再进行下一步操作。
分散工艺与发泡分解温度的匹配逻辑
不少厂家调整发泡效果时,只盯着模压温度,却忽略了混炼阶段的温度控制。发泡剂如果在混炼过程中就提前受热分解,会直接损耗后续的发气量,还会在胶料内部形成预先的气孔结构,到模压阶段就会出现发泡不足、泡孔紊乱的问题。
混炼时需要控制辊温,避免胶料温度超过发泡剂的起始分解温度。同时,剪切强度要足够:如果辊距过宽、混炼时间太短,发泡剂颗粒没有被充分剪切分散,即使后续模压参数正常,也会出现局部发泡不均的问题。对于OBSH这类常用于模压工艺的发泡剂,其分解温度相对适中,更适配大多数橡胶密封件的硫化温度区间,但如果混炼阶段温度控制不当,依然会出现提前分解的情况。
常见分散偏差的快速排查方向
遇到模压发泡不均的问题,可以先从三个环节逐一排查,避免盲目调整配方:
- 混炼环节:检查是否存在粉体投料后混炼时间不足,导致发泡剂颗粒未充分分散;混炼辊温是否过高,造成发泡剂提前分解损耗。
- 助剂形态:如果使用纯粉体发泡剂,是否存在储存过程中受潮、结团,导致投料后分散性下降。
- 模具排气:模压过程中如果排气不畅,发泡产生的气体无法顺利排出,也会在制品内部形成密集小气孔,容易被误判为发泡剂分散问题。
排查清楚具体原因后,再针对性调整助剂形态或是工艺参数,比单纯增减发泡剂用量更有效。
环保合规下的助剂选型注意事项
现在橡胶制品下游对环保要求越来越严,尤其是用于密封件的橡胶材料,需要满足低VOC、无亚硝胺析出的要求。选择模压橡胶发泡剂时,除了关注分散性、发气量这些性能指标,还要确认助剂的环保属性,避免成品在后续检测中出现合规问题。
杜巴化学在橡胶助剂复配方面积累了成熟的技术经验,可根据密封件的具体配方体系与工艺条件,提供适配的助剂选型建议,同时配套配方改性与工艺改进的技术服务,帮助生产方减少因助剂分散、适配问题带来的良品率波动。
如需结合您的具体配方、工艺要求和性能目标评估方案,可与杜巴化学技术团队进一步沟通。