

ABS微孔发泡剂选型:从分解适配到泡孔优化的实操指南
ABS微孔发泡剂选型:从分解适配到泡孔优化的实操指南
很多ABS制品厂做微孔发泡时,第一反应是直接套用EVA或PVC体系的发泡剂选型逻辑,结果出来的制品要么泡孔直径不均、表层布满针孔,要么冷却后整体收缩率超标,反复调机仍达不到外观与性能要求。ABS属于无定形热塑性塑料,熔融黏度随温度变化的敏感度远高于结晶型材料,发泡剂的分解行为必须和其加工窗口精准匹配,这是ABS微孔发泡剂选型的核心前提,选错了发泡剂,再怎么调整工艺都很难出合格制品。
先明确ABS发泡的两个核心选型前提
ABS的常规注塑加工温度区间在180℃-230℃之间,且熔体强度在加工温度下的稳定窗口较窄,这就对发泡剂提出了两个硬性要求:
第一,分解温度不能大幅偏离ABS的加工温度区间。如果发泡剂起始分解温度过低,在塑化阶段就提前分解释放气体,会导致螺杆内气体提前逃逸,最终制品泡孔稀疏、密度偏高;如果分解温度过高,发泡后期气体释放速率跟不上熔体冷却定型节奏,就会出现泡孔壁撑破、合并成大孔的问题。
第二,发气量不能波动过大。ABS发泡制品多用于家电外壳、汽车内饰件,对外观平整度要求高,发泡剂批次间发气量不稳定,会直接导致每模制品的发泡倍率不一致,出现表面色差、尺寸偏差。
不适用的场景要提前划清:纯硬质PVC挤出发泡、天然橡胶模压发泡体系,不建议选用ABS专用的微孔发泡剂,避免出现分解不完全、制品发脆的问题。
三个关键维度拆解性能适配差异
很多选型误区都来自于只看单一参数,忽略了发泡剂和ABS基材的协同效应,实际选型时要从三个维度综合判断:
分解温度匹配度
ABS注塑的停留时间通常在20-40秒之间,要求发泡剂在进入模腔后的短时间内完成集中分解,避免提前或滞后释气。传统的通用型发泡剂往往分解区间偏宽,在螺杆中段就开始缓慢释气,很容易造成气体从加料口逃逸。
ABS专用的环保发泡助剂会把分解区间收窄在ABS加工的核心温度段,释气速率和熔体充模、冷却的节奏匹配,减少泡孔合并的概率。
泡孔均匀性表现
ABS无定形结构的成核能力弱于结晶型材料,如果发泡剂的分散性差,很容易出现局部气体富集、泡孔大小不均的问题。普通粉体发泡剂在ABS高黏度熔体中容易结团,形成肉眼可见的大孔缺陷。
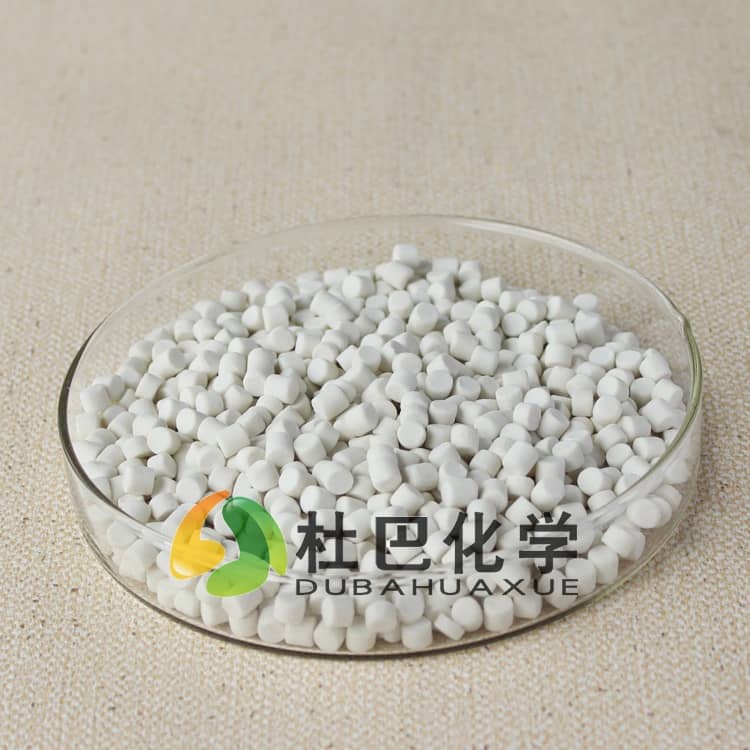
预分散形态的ABS微孔发泡剂,是把发泡剂提前分散在和ABS相容性好的载体树脂中,混料时不需要额外长时间预混,就能均匀分布在熔体里,成核点密度更稳定,泡孔直径可以控制在更窄的区间内,制品表层的流痕和针孔会明显减少。
加工适配性
ABS制品很多对外观有要求,发泡剂分解后的残渣不能残留异味、不能造成制品发黄。部分传统发泡剂分解时会产生刺激性副产物,残留在制品里会导致家电内饰件气味超标,还会在高温注塑下让ABS表面出现泛黄变色。
低气味的环保型ABS微孔发泡剂,分解副产物残留少,不会明显影响制品的色相和气味,更符合家电、汽车内饰件的环保要求。
两个生产避坑点要记牢
第一个坑:为了追求高发泡倍率,盲目提高发泡剂添加量。ABS熔体强度有限,发泡剂添加量超过适配范围后,释放的气体会撑破泡孔壁,不仅会出现大孔、塌陷,还会导致制品表面出现排气痕,力学性能也会明显下降。常规ABS微孔发泡的发泡剂添加量要控制在合理区间,不能靠多加发泡剂盲目提倍率。
第二个坑:选了和ABS载体不相容的预分散发泡母粒。如果母粒的载体树脂和ABS相容性差,混料后会在制品表面形成明显的分层痕迹,类似银纹,后续再怎么调整模温、注射速度都没法消除,只能重新换料清机,耽误生产。
杜巴化学作为专注发泡助剂领域的高新技术企业,参与过橡胶助剂相关行业标准起草,可根据ABS的具体牌号、加工工艺,提供ABS微孔发泡剂的配方定制与工艺调试服务,协助解决泡孔不均、收缩、发黄等常见发泡问题,所有产品厂家直供,现货充足,有零风险的品质承诺。
若需要针对性的发泡剂选型建议与环保发泡方案,可联系杜巴化学发泡剂团队。
