

汽车内饰件轻量化发泡方案 环保低气味泡孔均匀选型
汽车内饰件轻量化发泡方案:低气味与泡孔均匀度的选型逻辑
汽车顶棚、仪表板蒙皮、车门内饰板的发泡生产,经常碰到三个绕不开的问题:发泡后VOC检测不达标、泡孔大小不均导致表面手感粗糙、低温存放后局部收缩凹陷。
不少厂方在选型时只盯着发气量参数选发泡剂,忽略内饰场景对气味、泡孔结构的特殊要求,最终要么过不了主机厂的气味抽检,要么调整工艺后发泡倍率波动太大。汽车内饰件轻量化发泡解决方案的核心,从来不是选发气量最高的发泡剂,而是匹配内饰基材的分解特性,在减重、气味、泡孔质量三者间找到平衡。
内饰发泡的三个核心选型前提
做汽车内饰件轻量化发泡解决方案,首先要划清适用边界。
这套方案适配的基材,主要是PVC搪胶蒙皮、EVA汽车内饰片材、三元乙丙橡胶密封条发泡层;不适用于高发泡倍率的一次性注塑发泡厚件。
选型时第一个硬指标是环保低气味。内饰部件长期处于密闭车厢环境,发泡剂分解后的残留气味、小分子析出物,会直接影响整车气味评级。传统高发气量发泡剂分解时容易残留有刺激性气味的副产物,很难满足内饰低气味要求,这也是很多厂方换了低气味发泡剂后,泡孔质感反而提升的核心原因。
第二个判断维度是泡孔均匀度。内饰表面要求细腻无粗大泡孔,发泡剂的分解速率如果和基材塑化速率不匹配,就会出现大泡、串孔,甚至表面针孔。
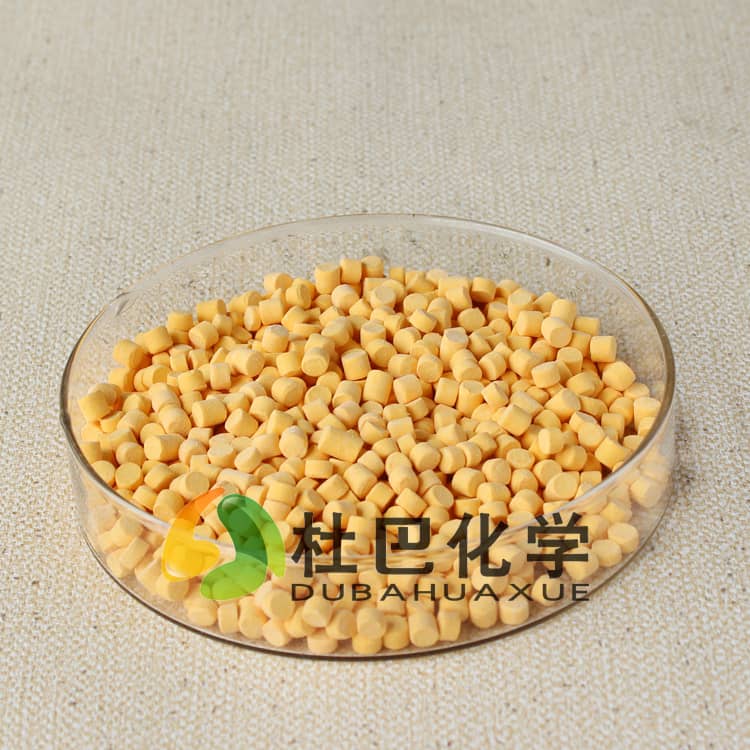
第三个维度是形态适配。粉状发泡剂直接投料很容易在基材里分散不均,局部发气量过高就会形成泡孔簇,这是内饰发泡最常见的隐性问题。
发泡剂性能差异的实际生产表现
从分解特性看,低气味类发泡剂的分解过程更平缓,不会在短时间内集中释放大量气体,刚好匹配内饰片材缓慢塑化的节奏。
这也是OBSH类发泡剂在汽车内饰场景应用广泛的原因:分解过程温和,泡孔结构细腻,分解产物气味极低,很适合对气味有要求的内饰部件。
对比传统发泡剂的集中式分解特点,平缓分解的助剂能给气体足够的时间在基材内部扩散,不会因为局部气压冲破泡孔壁形成粗孔。
预分散形态的发泡母粒,在内饰场景里的优势更明显。直接把粉状发泡剂混进PVC或EVA树脂里,哪怕高速搅拌10分钟,还是会有细微的粉体团聚,压出来的片材截面上能看到零星的大泡点。换成预分散发泡母粒,粉体已经在载体树脂里提前分散到微米级,投料时不存在团聚问题,泡孔的均匀度能提升一个档次。
避坑提醒:不要为了追求更高的减重倍率盲目提高发泡剂添加量。发泡剂加得越多,分解产生的气体总量超过基材的包裹阈值,反而会出现表面塌泡、收缩,减重效果不升反降。
工艺参数对内饰发泡效果的影响
内饰发泡的工艺窗口本身就比较窄,温度、压力、时间三个参数的匹配,直接决定最终效果。
温度方面,必须让发泡剂的分解峰值落在基材完全塑化之后。如果温度升得太快,发泡剂开始分解时基材还没形成足够的熔体强度,气体就会从表皮逸出,形成表面针孔。
压力方面,模具或压延设备的压力要平稳,不能在发泡初期出现压力陡降,否则泡孔会快速膨胀变大,失去细腻感。
时间方面,发泡保温时间要匹配发泡剂的分解速率,时间太短发泡不完全,太长则泡孔会合并长大。
杜巴化学作为高新技术企业,参与过橡胶助剂相关行业标准起草,可结合内饰生产的实际工艺参数,定制适配的发泡配方,协助调试工艺窗口,减少因为参数不匹配造成的泡孔缺陷。
常见内饰发泡问题的排查方向
碰到内饰发泡后气味超标的情况,先排查发泡剂分解产物的残留量,再核对工艺温度是否达到发泡剂的完全分解温度,没分解完全的残留粉体本身就会带有明显气味。
碰到泡孔不均的情况,先检查发泡剂的分散状态,再核对温度分布是否均匀,烘箱或压延机各温区的温差超过±5℃,就会直接导致片材不同位置的发泡倍率差异。
碰到低温收缩的问题,要核对发泡剂的发气量是否和基材的熔体强度匹配,气体释放太快、熔体包裹不住,冷却后泡孔就会塌陷收缩。
如需结合您的内饰基材与发泡工艺匹配合适的低气味发泡方案,可与我们技术团队沟通。
