

鞋材发泡密度频繁超标影响成品率 1.65g/cm³橡塑发泡粉适配要点梳理
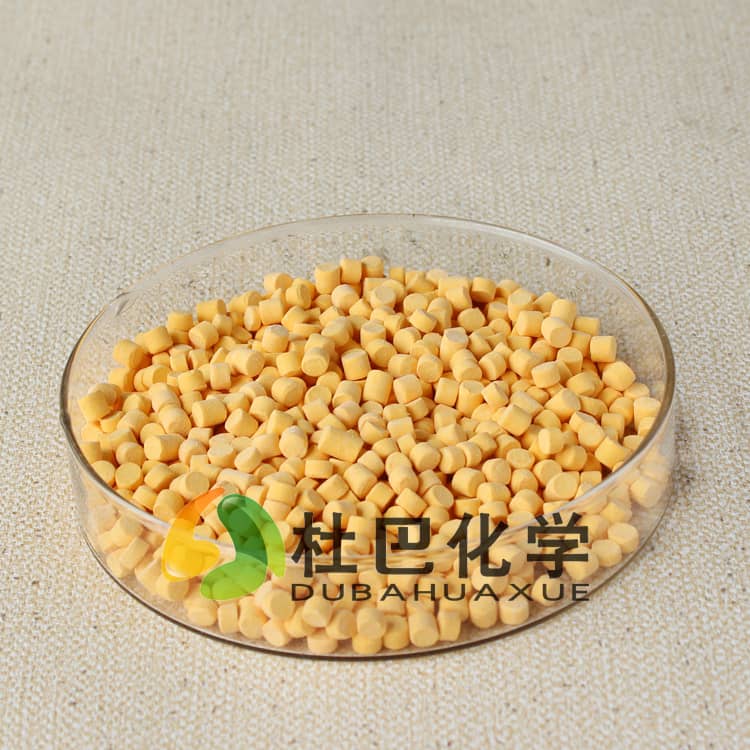
鞋材发泡密度频繁超标影响成品率 1.65g/cm³橡塑发泡粉适配要点梳理
运动鞋、休闲鞋中底发泡生产时,很多工厂会遇到同批次成品硬度、回弹值偏差大,剖切后泡孔大小不均的问题,排查原料、温度、压力参数都未发现异常,往往把原因归结为设备精度不足。这类问题很多时候与发泡粉的选型匹配度直接相关,很多技术人员选型时只关注发泡倍率、分解温度等公开参数,忽略了粉体密度、分散特性与胶料体系的适配性。以下从反应原理出发梳理核心匹配逻辑,帮助配方人员快速定位密度偏差的诱因。
粉体密度差异如何影响泡孔成型均匀性
橡塑发泡粉的密度参数直接决定其在混炼过程中的沉降与分散行为。密度与基体胶料差异过大的粉体,在密炼、开炼过程中容易出现局部富集:密度过高的粉体会在胶料底部沉积,密度过低则容易浮于胶料表层,最终导致单位体积内的发泡剂有效含量不均,分解时产气量出现局部偏差,反映在成品上就是密度波动、泡孔大小不一。这种密度不匹配导致的分散问题,很难通过调整搅拌速度、延长混炼时间完全解决,反而容易引入新的工艺变量。密度1.65g/cm³橡塑发泡粉的密度值与常规EVA、橡胶鞋材基体的混合体系密度接近,混炼时更容易随胶料流动均匀分散,不易出现分层、富集的问题,能够减少因粉体分布不均带来的密度偏差。
分散状态决定发泡与硫化的反应同步性
鞋材发泡的核心是发泡剂分解产气量与胶料硫化交联速率的动态匹配。如果发泡粉在胶料中分散不佳,局部发泡剂浓度过高的位置会提前分解产生气体,此时胶料交联度不足,气体容易溢出形成大孔甚至塌泡;局部发泡剂浓度过低的位置,产气量不足,胶料交联后密度偏高,成品弹性不足。很多配方调试时会反复调整硫化剂、促进剂的用量,却忽略了粉体分散状态是反应同步的基础——只有发泡粉均匀分布在胶料体系中,每个微区的分解反应节奏才能与硫化进程匹配,形成细腻均匀的闭孔结构。
部分工厂为了解决分散问题刻意延长混炼时间、提高转子转速,反而会让胶料在密炼腔中持续升温,导致发泡剂提前少量分解,产生的微小气孔在后续模压时合并成大孔,进一步加剧本已存在的性能波动。这类调试方向的偏差,本质是没有从根源上认识到粉体本身的特性对分散效率的影响,一味通过工艺调整弥补原料适配性的不足,往往事倍功半。
鞋材配方选发泡粉不能只看单参数
不少技术人员选型时习惯对照供应商提供的分解温度、发气量参数直接打样,往往要经过多轮调试才能稳定性能,本质是没有建立体系化的匹配判断逻辑。除了密度参数与胶料体系的适配性,还要关注粉体的表面处理状态:经过表面改性的发泡粉与胶料的相容性更好,混炼时不容易结团,能够缩短分散时间,减少剪切工艺调整的难度。
当前鞋材出口及国内市场对VOC、可分解致癌芳香胺等物质的限值要求不断提高,选型时还要关注发泡粉的合成工艺残留,避免因助剂环保不达标导致成品检测不合格,造成不必要的损失。此外还要关注发泡粉的分解残留物特性,避免分解产物与配方中的促进剂、活性剂发生副反应,影响硫化速率或者产生异味、析出等问题。以密度1.65g/cm³橡塑发泡粉为例,其密度匹配性能够减少混炼过程的分散负担,配方人员可在此基础上根据胶料的门尼粘度、硫化体系调整混炼温度与时间,无需为了弥补分散缺陷大幅调整原有配方框架。
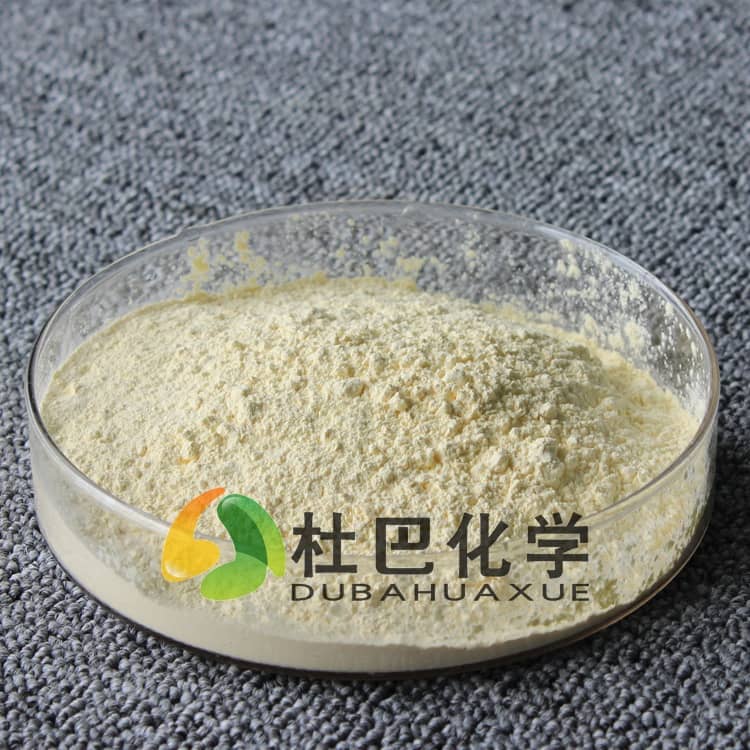
工艺参数匹配的核心调整方向
确定发泡粉与胶料体系的适配性后,工艺调整不需要大动原有框架。混炼阶段要注意投料顺序,发泡粉应在胶料包辊、其他粉体填料分散均匀后投入,避免长时间高温剪切导致发泡剂提前分解;模压阶段的温度设置要匹配发泡粉的分解温度区间,保证升温过程中发泡与硫化同步进行。如果使用的是分散性较好的发泡粉,可适当降低混炼的剪切速率,减少胶料的热机械损伤,提升成品的耐折性能。
部分工厂在换用不同批次发泡粉时,会直接沿用原有工艺参数,一旦出现密度偏差就判定助剂质量不合格,实际上只要粉体本身的分散性、密度参数与配方匹配,仅需1-2轮小试即可找准工艺窗口,不需要全盘推翻原有成熟配方。针对密度1.65g/cm³橡塑发泡粉,常规EVA鞋材配方的模温设置可保持在原有工艺区间,仅需根据实际发泡倍率微调保压时间即可,能够大幅缩短新配方的调试周期。
如需获取针对性的助剂选型建议与配方优化方向,可联系杜巴化学技术团队。
